
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống



Reed Lu
Kỹ sư bán hàng
Reed có 5 năm kinh nghiệm bán hàng, bao gồm quản lý kinh doanh, quản lý chất lượng và viết tài liệu kỹ thuật. Anh ấy có bằng Cử nhân Kỹ thuật và rất đam mê học hỏi cũng như chia sẻ kiến thức và kinh nghiệm trong lĩnh vực gia công và sản xuất.










Gia công CNC nhựa: Hướng dẫn về đặc tính vật liệu và phương pháp cắt
Ngày xuất bản: 2026-02-28
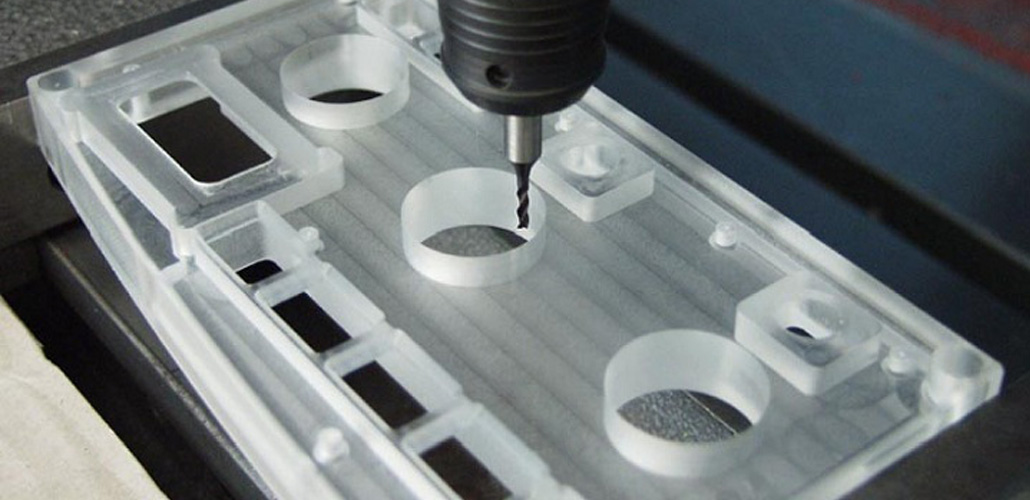
Nhựa kỹ thuật là vật liệu gốc polymer được cấu tạo từ các hợp chất có khối lượng phân tử cao, thường có khối lượng phân tử tương đối trên 5.000. Mặc dù thành phần hóa học chủ yếu bao gồm carbon (C), hydro (H), oxy (O), nitơ (N) và lưu huỳnh (S), cấu trúc phân tử chuỗi dài mang lại cho chúng các đặc tính cơ học và nhiệt độc đáo. Nhựa được sản xuất bằng cách sử dụng nhựa nguyên sinh làm vật liệu cơ bản, kết hợp với nhiều chất phụ gia khác nhau để nâng cao hiệu suất.
Hiểu biết Gia công CNC nhựa Cần chú ý đến độ nhạy nhiệt, tính đàn hồi và đặc điểm hình thành chip của chúng.
Đặc tính gia công của nhựa kỹ thuật
Nhựa kỹ thuật có độ dẫn nhiệt cực thấp—chỉ khoảng 0,3% so với kim loại—và hệ số giãn nở tuyến tính cao hơn nhiều (gấp 2–20 lần so với kim loại). Trong quá trình gia công, hầu hết nhiệt lượng sinh ra khi cắt tập trung ở mép dụng cụ. Vì nhiệt tản ra chậm trong vật liệu nhựa, hiện tượng quá nhiệt cục bộ rất dễ xảy ra, dẫn đến biến dạng, đổi màu, chảy hoặc thậm chí cháy.
Mô đun đàn hồi của chúng chỉ bằng khoảng 1/16 đến 1/10 so với kim loại. Lực cắt hoặc áp lực kẹp quá mức có thể gây ra biến dạng đàn hồi đáng kể, ảnh hưởng đến độ chính xác về kích thước. Do đó:
- Lưỡi cắt phải rất sắc bén.
- Cần giảm thiểu lực kẹp.
- Lực cắt nên ở mức vừa phải.
Mặc dù nhựa tương đối dễ gia công do độ cứng và độ bền thấp, nhưng việc lựa chọn thông số không phù hợp có thể nhanh chóng làm hỏng chất lượng bề mặt.
Lựa chọn dao phay
Do độ bền và khả năng chịu nhiệt thấp của nhựa, hình dạng hình học của dụng cụ đóng vai trò rất quan trọng.
Các tính năng được đề xuất bao gồm:
- Góc thoát phôi lớn (25°–30°) giúp giảm lực cắt và nhiệt độ.
- Góc thoát lớn hơn (18°–20°) để giảm thiểu ma sát.
- Dao phay hai lưỡi giúp thoát phoi tốt hơn
Các vật liệu chế tạo dụng cụ thường được sử dụng bao gồm thép tốc độ cao phủ TiN và cacbua loại K (như YG6, YG8). Đối với sản xuất hàng loạt, dụng cụ phủ kim cương mang lại khả năng chống mài mòn vượt trội và tuổi thọ cao hơn.
Khi cắt tấm nhựa, nên sử dụng lưỡi cưa xẻ rãnh có ít răng và rãnh thoát phoi rộng, nhẵn để đảm bảo loại bỏ phoi hiệu quả.
Thông số cắt cho gia công phay nhựa
Vì nhựa dễ bị mềm dưới nhiệt độ cao, nên tốc độ cắt tương đối thấp được khuyến nghị để tránh hiện tượng dính phoi. Đồng thời, do độ bền vật liệu thấp hơn, có thể áp dụng tốc độ tiến dao lớn hơn và độ sâu cắt vừa phải để nâng cao hiệu quả đồng thời giảm thời gian ma sát.
Mục tiêu chính trong các hoạt động phay nhựa là cân bằng tốc độ cắt và tốc độ cấp liệu để kiểm soát nhiệt độ trong khi vẫn duy trì năng suất.
| Loại nhựa | Tốc độ cắt (m/phút) | Tốc độ cấp liệu (mm/vòng) |
|---|---|---|
| Polyamide (PA) | 150 – 180 | 0,25 – 0,35 |
| Polypropylene (PP) | 120 – 150 | 0,20 – 0,30 |
| Polycarbonate (PC) | 150 – 200 | 0,15 – 0,50 |
| Polyurethane (PU) | 90 – 200 | 0,05 – 0,20 |
| Polyoxymethylene (POM) | 200 – 250 | 0,05 – 0,15 |
| Tấm laminate phenolic | 120 – 300 | 0,10 – 0,25 |
| Thủy tinh hữu cơ (PMMA) | 15 – 80 | 0,10 – 0,25 |
Các phương pháp phay thực tiễn
Vì Các bộ phận phay CNC bằng nhựaĐặc biệt đối với các chi tiết có thành mỏng, nên sử dụng kẹp đa điểm nhẹ để tránh biến dạng. Nên sử dụng các loại đồ gá chuyên dụng thay vì các loại ê tô thông thường.
Khi gia công các tấm mỏng (dày 1–15 mm):
- Giữ kẹp sát mép gia công.
- Sử dụng dao cắt có đường kính nhỏ hơn.
- Giới hạn độ sâu cắt xuyên tâm
- Tránh tốc độ cấp liệu quá cao
Phương pháp phay xuôi (phay xuống) được khuyến nghị mạnh mẽ, đặc biệt khi gia công các cạnh hoặc đường viền. Nó giúp giảm hiện tượng sứt mẻ và gãy cạnh.
Đối với phay mặt phẳng, nên di chuyển dao từ mép ngoài vào trung tâm bằng đường chạy dao tròn. Tốc độ tiến dao nên được giảm gần cuối quá trình cắt để tránh gãy đột ngột và các khuyết tật bề mặt.
Đối với các loại nhựa có độ dẻo cao như PTFE, cần sử dụng các dụng cụ cực kỳ sắc bén và lượng tiến dao nhỏ hơn trên mỗi răng (đặc biệt là gần giai đoạn hoàn thiện) để giảm thiểu sự hình thành bavia.
Làm mát và điều khiển chip
Trong quá trình gia công tốc độ cao, phôi nhựa có thể bị nóng chảy một phần và bám vào lưỡi cắt. Để ngăn ngừa tắc nghẽn phôi và cắt không ổn định, nên sử dụng chất làm mát dạng nhũ tương để giảm nhiệt độ và cải thiện khả năng thoát phôi.
Phần kết luận
Gia công CNC nhựa Gia công nhựa khác biệt đáng kể so với gia công kim loại. Kiểm soát nhiệt độ, hình dạng dụng cụ sắc bén, kẹp giữ đúng cách và các thông số cắt tối ưu là rất cần thiết để đạt được độ chính xác kích thước cao và chất lượng bề mặt tốt. Bằng cách quản lý cẩn thận nhiệt và biến dạng, các nhà sản xuất có thể đảm bảo sản xuất ổn định và hiệu quả các linh kiện nhựa chính xác.
Hãy thử LVMA ngay!
Nhận ngay ưu đãi giảm giá 10% cho đơn hàng đầu tiên, không có email quảng cáo.