
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống



Reed Lu
Kỹ sư bán hàng
Reed có 5 năm kinh nghiệm bán hàng, bao gồm quản lý kinh doanh, quản lý chất lượng và viết tài liệu kỹ thuật. Anh ấy có bằng Cử nhân Kỹ thuật và rất đam mê học hỏi cũng như chia sẻ kiến thức và kinh nghiệm trong lĩnh vực gia công và sản xuất.










Hướng dẫn ép phun PA: Nguyên tắc, đặc tính và quy trình
Ngày xuất bản: 2026-01-03
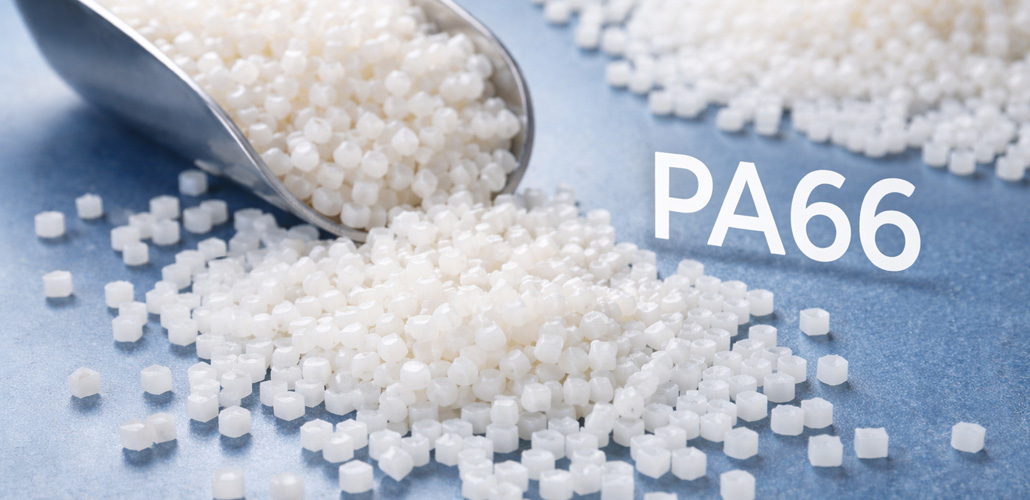
Polyamide, hay PA, thường được gọi là nylon. Đây là một loại nhựa kỹ thuật quan trọng. Chuỗi phân tử của nó có các nhóm amide lặp lại (–NHCO–) xác định cấu trúc lõi của nó.
Các nhóm amide phân cực cao này tạo thành các liên kết hydro mạnh. Các liên kết này mang lại cho PA độ bền cơ học tuyệt vời, khả năng chống mài mòn, tự bôi trơn và khả năng kháng hóa chất.
Các loại PA thông dụng bao gồm PA6, PA66 và PA12, được đặt tên theo số nguyên tử carbon của monome. PA là chất bán tinh thể, nhưng thách thức lớn nhất khi đúc khuôn là khả năng hấp thụ độ ẩm cao. Kiểm soát độ ẩm nghiêm ngặt đảm bảo quá trình đúc khuôn thành công.
Đặc tính vật liệu của Polyamide (PA)
Khả năng hấp thụ độ ẩm cao và nguy cơ thủy phân.
Độ nhạy cảm với độ ẩm là thách thức lớn nhất trong quá trình ép phun PA. Các nhóm amide dễ dàng hút nước. PA6 có thể hấp thụ hơn 9,5% nước khi bão hòa. Độ ẩm trong chất nóng chảy sẽ làm phân hủy nó ở nhiệt độ cao, gây ra hiện tượng giòn, nổi bọt và các khuyết tật bề mặt.
Nước hấp thụ làm mềm PA, khiến nó cứng hơn nhưng cũng to hơn. Bạn phải làm khô hoàn toàn nguyên liệu thô trước khi đúc. Chi tiết nhựa gia công theo yêu cầuCác thiết kế cũng cần tính đến sự thay đổi kích thước do hấp thụ nước sau này.
Hành vi kết tinh rõ rệt
Độ kết tinh, tốc độ kết tinh và cấu trúc tinh thể của PA chịu ảnh hưởng rất lớn bởi các điều kiện xử lý, đặc biệt là tốc độ làm nguội.
- Làm nguội nhanh (nhiệt độ khuôn thấp)Phương pháp này tạo ra các tinh thể mịn, không hoàn hảo, giúp cải thiện độ bền và độ trong suốt (đối với các chi tiết mỏng), nhưng dẫn đến độ co ngót cao hơn và không đồng đều, cũng như độ ổn định kích thước kém hơn.
- Làm nguội chậm (nhiệt độ khuôn cao)Thúc đẩy quá trình kết tinh hoàn chỉnh hơn, làm tăng độ cứng, độ bền, độ ổn định kích thước và khả năng chịu nhiệt, mặc dù độ kết tinh quá mức có thể gây giòn.
Khoảng nhiệt độ nóng chảy hẹp và nguy cơ oxy hóa nhiệt
PA có phạm vi nhiệt độ nóng chảy tương đối hẹp (PA6 ≈ 220 °C, PA66 ≈ 260 °C). Nhiệt độ xử lý phải đủ cao để đảm bảo tính chảy của nhựa nhưng phải được kiểm soát cẩn thận để tránh quá nhiệt. Tiếp xúc lâu với nhiệt độ cao trong không khí có thể gây ra quá trình oxy hóa nhiệt, dẫn đến hiện tượng ngả vàng và suy giảm tính chất của nhựa.
Khả năng đông đặc nhanh và tính lưu động cao
Nhựa PA nóng chảy có độ nhớt thấp và khả năng chảy tuyệt vời, nhưng khi nhiệt độ giảm xuống dưới điểm nóng chảy, độ nhớt tăng nhanh do quá trình kết tinh. Điều này đòi hỏi tiêm nhanh tốc độ và áp suất giữ đủ để bù lại sự co ngót.
Các thông số quy trình chính cho ép phun PA
Sấy khô nguyên liệu trước (Bước quan trọng)
Quá trình sấy khô là bắt buộc và phải được kiểm soát chặt chẽ.
Thiết bị: Sử dụng máy sấy hút ẩm với điểm sương khuyến nghị dưới -40 °C.
Điều kiện sấy:
- PA6: 80–100 °C trong 4–6 giờ (không vượt quá 110 °C để tránh bị oxy hóa).
- PA66: 100–120 °C trong 4–8 giờ.
Các loại được gia cường bằng sợi thủy tinhKéo dài thời gian sấy thêm 1-2 giờ.
Yêu cầu về hàm lượng độ ẩm:
Sau khi sấy khô, vật liệu nên được sử dụng ngay lập tức. Trong thời gian máy ngừng hoạt động, hãy súc rửa thùng chứa bằng một loại polymer ổn định (ví dụ: HDPE) hoặc giảm nhiệt độ thùng chứa xuống dưới 160 °C để ngăn ngừa sự hấp thụ hơi ẩm và sự phân hủy.
Kiểm soát nhiệt độ nóng chảy
Trong quá trình Tùy chỉnh quá trình ép phun các bộ phận nhựaNhiệt độ phải được duy trì trong một phạm vi hẹp để đảm bảo dòng chảy đồng thời tránh làm suy giảm chất lượng.
Quy tắc chungNhiệt độ: Cao hơn điểm nóng chảy từ 20–50 °C; không bao giờ vượt quá 300 °C.
PA6Nhiệt độ nóng chảy khuyến nghị: 230–260 °C; Vùng phía sau: 210–230 °C | Vùng phía trước: 240–260 °C
PA66Nhiệt độ nóng chảy khuyến nghị: 260–290 °C; Vùng phía sau: 240–260 °C | Vùng phía trước: 270–290 °C
Nhiệt độ vòi phunNhiệt độ thấp hơn vùng phía trước 5–10 °C, nhưng cao hơn điểm nóng chảy để tránh đóng băng.
Tối ưu hóa nhiệt độ khuôn
Nhiều nhà sản xuất khuôn ép phun tùy chỉnh Tôi tin rằng nhiệt độ khuôn là công cụ hiệu quả nhất để kiểm soát độ kết tinh của các sản phẩm PA, từ đó quyết định các đặc tính hiệu suất cuối cùng của chúng.
- Phạm vi điển hình: 60–120 °C
- Nhiệt độ khuôn cao (80–120 °C)Cải thiện độ ổn định kích thước, độ cứng, khả năng chịu nhiệt và độ bóng bề mặt. Thúc đẩy sự co ngót đồng đều và giảm ứng suất bên trong. Cần thiết cho các bộ phận PA thành dày, không gia cường.
- Nhiệt độ khuôn thấp (60–80 °C)Phương pháp này rút ngắn thời gian chu kỳ và tăng độ bền nhưng dẫn đến độ co ngót cao hơn, độ chính xác kích thước kém hơn và có thể gây biến dạng sau kết tinh.
- Đối với PA gia cường sợi thủy tinh, nên sử dụng nhiệt độ khuôn cao hơn (80–100 °C) để giảm thiểu sự lộ sợi, độ nhám bề mặt và hiện tượng cong vênh.
Tốc độ phun, áp suất và thời gian giữ
- Tốc độ phunNên sử dụng tốc độ cao để lấp đầy hoàn toàn khoang rỗng và cải thiện độ bền đường hàn. Điều này cũng thúc đẩy sự phân bố sợi thủy tinh đồng đều trong các loại vật liệu gia cường.
- Áp suất phunThông thường ở mức 60–100 MPa; các loại thép gia cường cần áp suất cao hơn.
- Giữ áp suất và thời gianĐiều này cực kỳ quan trọng do độ co ngót khi kết tinh cao của PA. Áp suất giữ phải bằng 50–80% áp suất phun và duy trì cho đến khi cửa phun đóng băng. Áp suất giữ không đủ sẽ gây ra các vết lõm, lỗ rỗng và các chi tiết bị thiếu kích thước.
Áp suất ngược và tốc độ vít
- Tốc độ vítTốc độ quay trung bình thấp, thường là 40–70 vòng/phút, để tránh hiện tượng quá nhiệt do ma sát.
- Áp suất ngượcÁp suất ngược thấp (5–15 bar) là đủ để đồng nhất hóa chất nóng chảy và loại bỏ không khí bị kẹt. Áp suất ngược quá cao sẽ làm tăng nhiệt ma sát và nên tránh.
Thiết kế khuôn và các yếu tố phụ trợ cần xem xét
- Thông gióViệc thông gió đầy đủ là rất cần thiết do tốc độ chiết rót nhanh và khả năng giải phóng hơi ẩm. Độ sâu lỗ thông gió được khuyến nghị: 0,015–0,025 mm.
- Hệ thống cổng: Các kênh dẫn ngắn và dày với các hố chứa phôi nguội đủ lớn. Kích thước cửa van lớn hơn một chút giúp giảm hiện tượng gia nhiệt do ma sát và cải thiện khả năng đóng gói.
- Hệ thống làm mátPhải đảm bảo tính đồng nhất và hiệu quả để duy trì nhiệt độ khuôn ổn định, đặc biệt là đối với quá trình đúc ở nhiệt độ cao.
Các lỗi thường gặp và giải pháp
Vệt bạc, bọt khí, bề mặt thô ráp
Nguyên nhân thường gặp nhất là do sấy không đủ (hơn 90% trường hợp). Hãy kiểm tra điều kiện sấy ngay lập tức. Nhiệt độ nóng chảy quá cao cũng có thể là nguyên nhân.
Sự bất ổn về chiều
Sự không ổn định về kích thước của các chi tiết nhựa đúc phun tùy chỉnh chủ yếu là do sự hấp thụ độ ẩm và quá trình kết tinh sau đó. Hãy sử dụng vật liệu đã được sấy khô hoàn toàn và duy trì nhiệt độ khuôn trên 80 °C để ổn định quá trình kết tinh.
Độ giòn quá mức
Nguyên nhân có thể là do sấy quá khô (oxy hóa), nhiệt độ nóng chảy quá cao (phân hủy nhiệt) hoặc nhiệt độ khuôn thấp gây ra ứng suất bên trong cao. Điều chỉnh cài đặt sấy và nhiệt độ cho phù hợp.
Vết lõm và khoảng trống
Tăng áp suất và thời gian giữ khuôn, tăng nhiệt độ khuôn để làm chậm quá trình đông cứng bề mặt, và tối ưu hóa vị trí cổng khuôn gần các phần dày.
Sợi thủy tinh lộ thiên (Sợi nổi)
Tăng nhiệt độ khuôn và nhiệt độ nóng chảy, tăng tốc độ phun, cải thiện hiệu quả trộn bằng trục vít và lựa chọn các loại nhựa PA gia cường phù hợp.
Phần kết luận
Lựa chọn đúng đắn nhà sản xuất khuôn ép phun tùy chỉnh Đối với các sản phẩm nylon của bạn, việc lựa chọn nguyên liệu phù hợp là vô cùng quan trọng. LVMA sở hữu chuỗi cung ứng ép phun hoàn chỉnh, cung cấp nhiều dịch vụ ép phun khác nhau, chẳng hạn như ép phun hai màu và ép phun chèn. Đội ngũ của LVMA sẽ sử dụng chuyên môn của mình để tư vấn và giải đáp mọi thắc mắc của bạn.
Hãy thử LVMA ngay!
Nhận ngay ưu đãi giảm giá 10% cho đơn hàng đầu tiên, không có email quảng cáo.