
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống



Reed Lu
Kỹ sư bán hàng
Reed có 5 năm kinh nghiệm bán hàng, bao gồm quản lý kinh doanh, quản lý chất lượng và viết tài liệu kỹ thuật. Anh ấy có bằng Cử nhân Kỹ thuật và rất đam mê học hỏi cũng như chia sẻ kiến thức và kinh nghiệm trong lĩnh vực gia công và sản xuất.










Hướng dẫn thiết kế ép phun: Tránh các góc nhọn
Ngày xuất bản: 30/04/2026
Trong bài viết trước, tôi đã đề cập đến... Độ dày thành chi tiết và khớp nối nhanh— hai trong số những thông số quan trọng nhất trong thiết kế khuôn ép phun. Trong bài viết này, tôi sẽ thảo luận về vấn đề phổ biến — nhưng dễ bị bỏ qua — đó là các góc nhọn trong các chi tiết nhựa.
Cho dù bạn đang làm việc với các nhà sản xuất linh kiện nhựa đúc phunKhi phát triển sản phẩm mới hoặc tinh chỉnh thiết kế hiện có, việc hiểu cách xử lý các góc nhọn là điều cần thiết để tạo ra các bộ phận vừa không có khuyết điểm về mặt hình thức vừa đảm bảo độ bền chắc.
Vì sao góc nhọn lại gây vấn đề trong ép phun nhựa?
Khi thiết kế các bộ phận bằng nhựa, các nhà thiết kế nên tránh các góc nhọn ở cả bề mặt bên trong và bên ngoài. Các góc nhọn là nguyên nhân gây ra hai vấn đề chính về sản xuất và cấu trúc, ảnh hưởng đến chất lượng và tuổi thọ của sản phẩm.
Sự tắc nghẽn dòng chảy: Vật liệu nhựa nóng chảy không thể lưu thông trơn tru xung quanh các cấu trúc góc nhọn trong quá trình ép phun. Dòng chảy vật liệu không đều này thường dẫn đến các khuyết tật trong sản xuất, bao gồm việc điền đầy không hoàn toàn, các vết cháy trên bề mặt và các vệt chảy trên các chi tiết thành phẩm.
Điểm tập trung ứng suất: Các góc nhọn đóng vai trò là điểm yếu về cấu trúc trên các bộ phận bằng nhựa. Khi chịu lực tác động hoặc ứng suất mỏi lặp đi lặp lại, các bộ phận có nhiều khả năng bị nứt hoặc hư hỏng cấu trúc tại các vị trí góc này.
Giải pháp cho những vấn đề này rất đơn giản: áp dụng bán kính bo tròn cho tất cả các góc nhọn. Đối với các sản phẩm nhựa đúc phun, việc bo tròn góc không phải là một nâng cấp thiết kế tùy chọn. Thay vào đó, nó là một tiêu chuẩn thiết kế cơ bản để đảm bảo chất lượng sản xuất ổn định và độ bền cấu trúc lâu dài của các bộ phận.
Lưu ý về thiết kế 3D và chế tạo khuôn: Khuôn ép phun được chế tạo trực tiếp dựa trên các tệp thiết kế CAD 3D. Bất kỳ góc nhọn nào được giữ lại trong mô hình kỹ thuật số sẽ được sao chép hoàn toàn trên khuôn thành phẩm. Điều cần thiết là các kỹ sư thiết kế phải hoàn thành việc tối ưu hóa các góc bo tròn trong mô hình 3D trước khi bắt đầu sản xuất khuôn, để tránh tạo ra khuôn bị lỗi và sản phẩm hoàn thiện không đạt chất lượng.
Tránh các góc nhọn trên bề mặt ngoài của chi tiết (ngoại trừ tại các đường phân khuôn).
Theo nguyên tắc chung, tất cả các cạnh ngoài của một chi tiết nhựa nên được bo tròn với bán kính phù hợp.
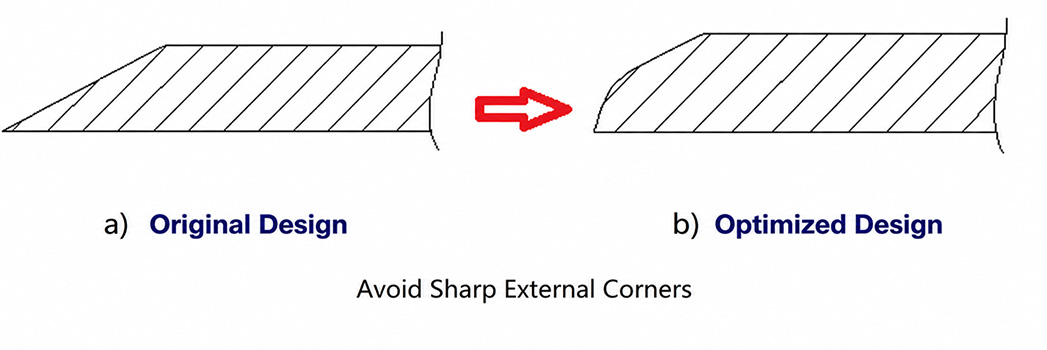
Tuy nhiên, có một ngoại lệ quan trọng: đường phân chiaViệc thêm bán kính tại đường phân khuôn làm phức tạp cấu trúc khuôn, tăng chi phí dụng cụ và có thể tạo ra một bậc (sự không khớp) có thể nhìn thấy trên bề mặt chi tiết, ảnh hưởng tiêu cực đến ngoại hình. Tại đường phân khuôn, một Góc nhọn (90°) thực ra lại được ưa chuộng hơn..
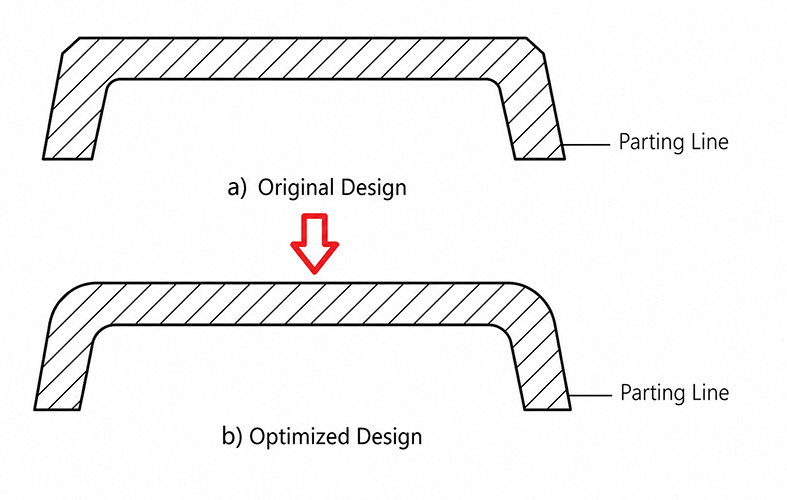
Ngoài ra, nếu thêm một vùng phẳng có độ dày khoảng 1,5 mm xung quanh khu vực cổng và đường phân khuôn, thì phần nhựa thừa và cặn cổng có thể được loại bỏ sạch sẽ hơn nhiều trong quá trình gia công sau đó mà không làm hỏng hình dạng tổng thể của chi tiết.

Tránh các góc nhọn theo hướng dòng chảy của vật liệu nóng chảy.
Các góc nhọn hướng về phía dòng chảy của nhựa nóng chảy đặc biệt gây hại đến chất lượng sản phẩm. Khi nhựa nóng chảy chảy qua khoang khuôn, bất kỳ góc nhọn nào nó gặp phải đều có thể gây ra:
- Bẫy khí (khí bị giữ lại)— dẫn đến các vết cháy và các lỗ hổng trên bề mặt của sản phẩm hoàn thiện.
- Quá nhiệt cục bộ— gây ra hiện tượng xuống cấp và đổi màu nhựa ở góc nhọn.
- Ứng suất nội dư— làm giảm độ bền lâu dài và tính ổn định kích thước của chi tiết.

Bằng cách thiết kế lại các góc nhọn thành các bán kính trơn tru hoặc các đoạn chuyển tiếp thuôn nhọn phù hợp với hướng dòng chảy, nhựa nóng chảy di chuyển qua khoang với lực cản tối thiểu, tạo ra các bộ phận có bề mặt hoàn thiện tốt hơn và ít khuyết tật bên trong hơn. Đây là một yếu tố quan trọng cần xem xét đối với ép phun chất lượng caosản xuất.
Tránh các góc nhọn tại các điểm giao nhau của tường.
Sự tập trung ứng suất là một trong những nguyên nhân hàng đầu gây ra hỏng hóc các bộ phận bằng nhựa, và nó thường xảy ra nhất ở... các mối nối tường— tại vị trí thành chính gặp thành bên, gờ hoặc mấu lồi. Các góc nhọn bên trong tại những điểm nối này làm tăng đáng kể ứng suất cục bộ dưới tải trọng.
Mối quan hệ giữa bán kính góc trong và hệ số tập trung ứng suất đã được xác lập rõ ràng:
- Khi R Khi đó, ứng suất tăng đột ngột — bộ phận này rất dễ bị nứt.
- Khi R > 0,8TVề cơ bản, sự tập trung ứng suất được loại bỏ.
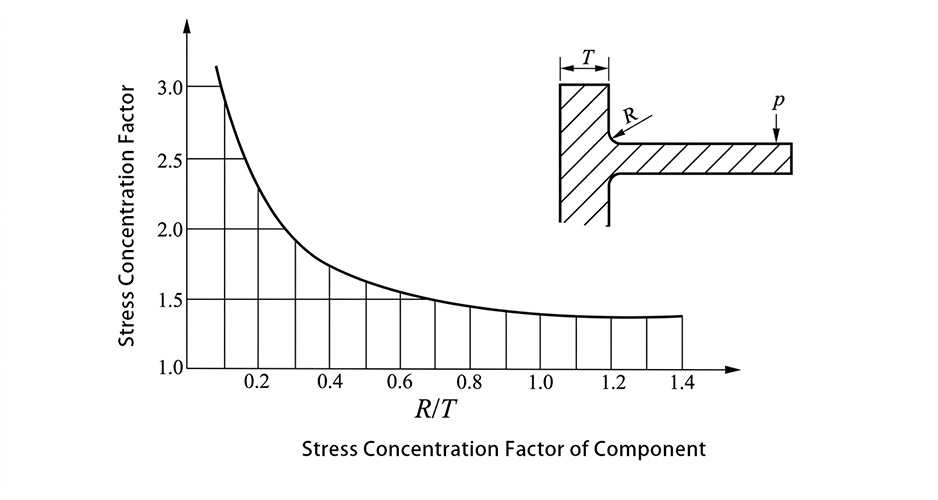
Giá trị góc bo tròn khuyến nghị tại các mối nối tường
Như một hướng dẫn thực tiễn cho thiết kế các bộ phận nhựa đúc phun:
- Bán kính trong (R):5T (tối thiểu 0,3T, tối đa 0,8T)
- Bán kính ngoài (r):5T (= R + T, duy trì độ dày thành đồng nhất)
Ở đâu Tlà độ dày thành danh nghĩa của chi tiết.
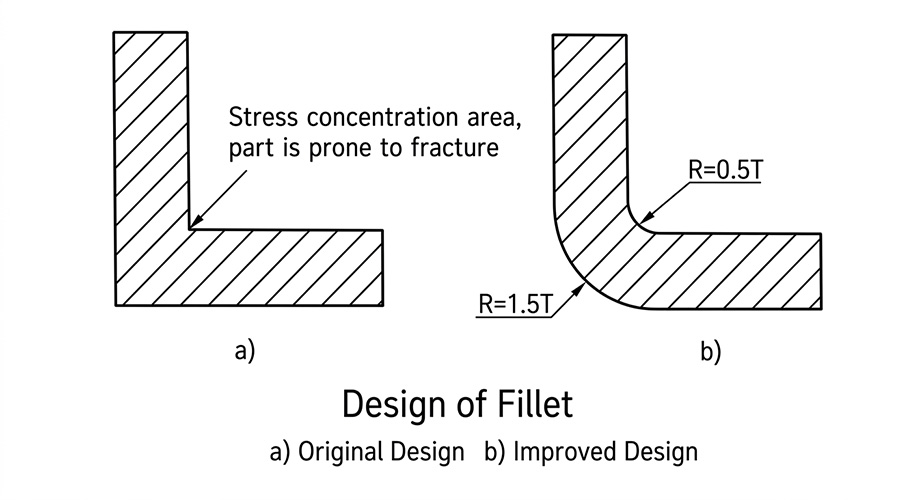
Sự kết hợp này duy trì độ dày thành đồng đều xuyên suốt mối nối — ngăn ngừa các vết lõm — đồng thời giảm thiểu hiệu quả sự tập trung ứng suất.
Cảnh báo:Không nên bo tròn các góc quá lớn. Bán kính bo tròn quá lớn sẽ làm tăng độ dày thành cục bộ, có thể gây ra vết lõm trên bề mặt đối diện.
Các góc bo tròn cũng bảo vệ điện cực khuôn trong quá trình gia công EDM.
Còn một lý do khác thường bị bỏ qua khi thêm các đường bo tròn trong thiết kế các bộ phận bằng nhựa: bảo vệ chính khuôn mẫu.
Gia công bằng phóng điện (EDM) là một quy trình tiêu chuẩn trong sản xuất khuôn mẫu, đặc biệt là đối với các hình dạng khoang phức tạp. Trong EDM, điện cực bằng đồng hoặc than chì được sử dụng để ăn mòn thép làm khuôn. Các góc nhọn, cạnh sắc và đầu nhô ra trên điện cực bị mòn nhanh hơn đáng kể so với các bề mặt phẳng hoặc tròn trong quá trình phóng điện.
Do đó, các kỹ sư khuôn mẫu giàu kinh nghiệm thường yêu cầu các nhà thiết kế bộ phận... chủ động thêm phi lê— bởi vì nếu mô hình 3D chứa các góc nhọn, xưởng làm khuôn sẽ tự động thêm bán kính tối thiểu là R0.2. Việc tích hợp các góc bo tròn vào thiết kế ngay từ đầu giúp nhà thiết kế kiểm soát được hình học và ngăn ngừa những sai lệch ngoài ý muốn trong quá trình gia công.
Hình 7: Các cạnh điện cực sắc nhọn bị mòn nhanh hơn trong quá trình gia công EDM — các góc bo tròn trên thiết kế chi tiết giúp giảm mài mòn điện cực và kéo dài tuổi thọ khuôn.
Đây là một chi tiết giúp phân biệt các nhà thiết kế giàu kinh nghiệm và các chuyên gia. các nhà sản xuất linh kiện nhựa đúc phunTừ những người coi việc lọc xương cá là việc làm thêm sau cùng.
Quy trình bo tròn cạnh thực tế trong mô hình 3D
Vì các góc ngoài, góc theo hướng dòng chảy và các điểm nối tường đều cần có các đường bo tròn, nên kết luận rất rõ ràng: Mọi cạnh trên mô hình chi tiết nhựa đều phải được bo tròn.Các cạnh đường phân khuôn có thể được loại bỏ sau này bởi kỹ sư khuôn nếu cần.
Giá trị phi lê ban đầu được khuyến nghị: R0.5
Đối với lần bo tròn đầu tiên trên một mô hình chi tiết nhựa mới, R0.5 là một giá trị khởi đầu tốt.Đối với hầu hết các cạnh. Từ đó, các cạnh quan trọng (chẳng hạn như các điểm nối tường) có thể được điều chỉnh để đáp ứng quy tắc 0,5T, và các cạnh bên ngoài có thể nhìn thấy có thể được cập nhật thành các giá trị do nhà thiết kế chỉ định, chẳng hạn như R1.0 hoặc R2.0.
Trình tự sơ chế
Thực hiện bo tròn cạnh theo từng giai đoạn — không nên cố gắng bo tròn tất cả các cạnh trong một lần. Quy trình làm việc được khuyến nghị:
Bước 1 — Xử lý các cạnh quan trọng trước:Áp dụng công thức 0.5T cho các cạnh có vai trò quan trọng về mặt cấu trúc (mối nối tường, chân sườn, chân gờ).
Bước 2 — Các cạnh phụ:Áp dụng bo tròn cạnh cho các cạnh ngoài không quan trọng.
Bước 3 — Các cạnh còn lại:Hãy sử dụng các đường bo tròn mặt để xử lý bất kỳ hình học còn lại nào mà các đường bo tròn cạnh không thể giải quyết được.
Ghi chú:Hãy hạn chế sử dụng các góc bo tròn mặt — chúng khó kiểm soát hơn, khó chỉnh sửa hơn và có thể tạo ra hình dạng không mong muốn nếu không được áp dụng cẩn thận.
Bằng cách chia quá trình bo tròn cạnh thành nhiều thao tác riêng biệt, mỗi bộ bo tròn cạnh vẫn có thể chỉnh sửa độc lập. Một thao tác bo tròn cạnh tích hợp tất cả trong một sẽ khó khắc phục sự cố hoặc sửa đổi khi có thay đổi về thiết kế.
Bước tối ưu hóa cuối cùng
Sau khi đã áp dụng tất cả các đường bo tròn ở mức R0.5 mặc định, hãy xem xét lại mô hình so với các hướng dẫn trong bài viết này và điều chỉnh các giá trị khi cần thiết:
- Tăng độ cong của các mối nối tường lên R = 0,5T khi T > 1,0 mm.
- Áp dụng các đường bo tròn bên ngoài lớn hơn, dễ nhìn thấy (R1.0, R2.0, v.v.) cho các cạnh dễ quan sát.
- Hãy đảm bảo rằng không có đường bo tròn nào tạo ra phần dày cục bộ gây ra vết lõm.
Tuân theo quy trình làm việc này là một trong những thói quen hiệu quả nhất mà một nhà thiết kế có thể phát triển. ép phun chất lượng caoKết quả — và nó không tốn kém gì ngoài vài phút lập mô hình cẩn thận.
Bản tóm tắt
| Quy tắc thiết kế | Yêu cầu | Lý do |
| Góc ngoài | Thêm bán kính; chỉ tạo góc nhọn tại đường phân chia. | Đơn giản hóa khuôn; tránh sai lệch tại đường phân khuôn. |
| Hướng dòng chảy nóng chảy | Loại bỏ các góc nhọn hướng về phía dòng chảy | Ngăn ngừa hiện tượng tắc nghẽn do không khí, vết cháy và căng thẳng. |
| Mối nối tường | R = 0,5T (dải: 0,3T – 0,8T) | Giảm thiểu sự tập trung căng thẳng |
| Bán kính ngoài tại điểm nối | r = 1,5T | Duy trì độ dày thành đồng nhất |
| Bảo vệ điện cực khuôn | Các góc bo tròn giúp giảm mài mòn điện cực EDM. | Kéo dài tuổi thọ khuôn và cải thiện độ chính xác. |
| Quy trình sơ chế | R0.5 lần chạy đầu tiên; điều chỉnh theo chức năng | Duy trì khả năng chỉnh sửa và kiểm soát mô hình. |
Các góc nhọn gây ra nhiều vấn đề hơn hầu hết mọi người nghĩ. Một khi bạn hiểu được chúng ảnh hưởng đến dòng chảy, độ bền và thậm chí cả khuôn đúc như thế nào, việc thêm các góc bo tròn sẽ trở nên tự nhiên trong mọi thiết kế bạn thực hiện. Trong bài viết tiếp theo, tôi sẽ thảo luận về... Cách cải thiện độ bền của các bộ phận bằng nhựa— bao gồm thiết kế sườn và các kỹ thuật tối ưu hóa cấu trúc.
Bạn cần hỗ trợ chuyên môn cho dự án linh kiện nhựa tiếp theo của mình? Đội ngũ kỹ sư của LVMA cung cấp phân tích DFM toàn diện và hợp tác chặt chẽ với các đối tác hàng đầu. các nhà sản xuất linh kiện nhựa đúc phunđể giao hàng ép phun chất lượng caoGiải pháp — từ ý tưởng đến bài viết đầu tiên.
Hãy thử LVMA ngay!
Nhận ngay ưu đãi giảm giá 10% cho đơn hàng đầu tiên, không có email quảng cáo.