
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống



Reed Lu
Kỹ sư bán hàng
Reed có 5 năm kinh nghiệm bán hàng, bao gồm quản lý kinh doanh, quản lý chất lượng và viết tài liệu kỹ thuật. Anh ấy có bằng Cử nhân Kỹ thuật và rất đam mê học hỏi cũng như chia sẻ kiến thức và kinh nghiệm trong lĩnh vực gia công và sản xuất.










Các khuyết tật trong quá trình ép phun: Ứng suất bên trong và sự hình thành lỗ rỗng
Ngày xuất bản: 2026-02-17
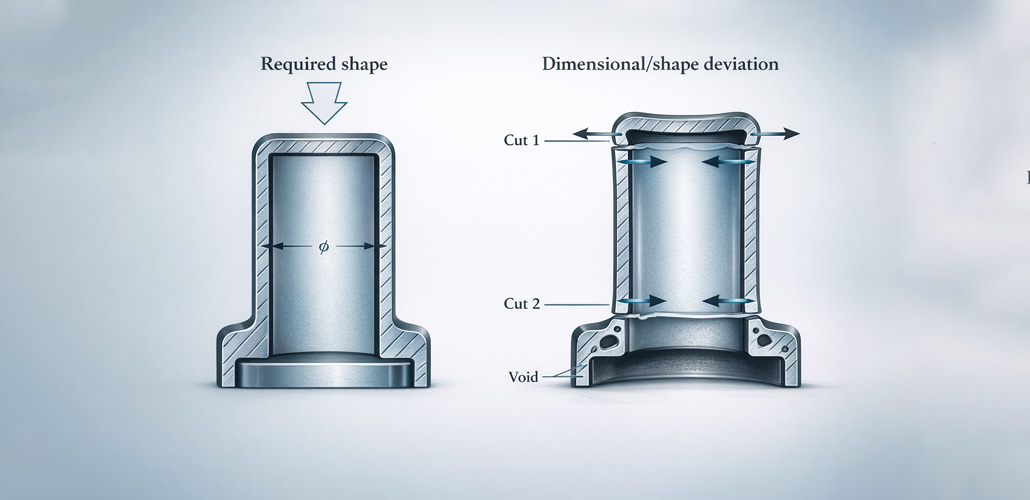
Trong các quy trình đúc nhựa và ép phun, các thành phần hình trụCác chi tiết đúc đặc biệt dễ bị tích tụ ứng suất bên trong và hình thành các khuyết tật rỗng bên trong. Những vấn đề này có thể ảnh hưởng đáng kể đến độ ổn định kích thước, độ bền cơ học và hiệu suất lâu dài. Bài viết này phân tích các vấn đề thường gặp, nguyên nhân gốc rễ và các biện pháp khắc phục thực tiễn, đồng thời giới thiệu một phương pháp đơn giản để đánh giá ứng suất bên trong các chi tiết đúc.
Các vấn đề thường gặp trong các chi tiết đúc hình trụ
Một trong những vấn đề thường gặp nhất được quan sát thấy ở các bộ phận nhựa hình trụ Đây là hiện tượng ứng suất bên trong cao. Do những hạn chế về cấu trúc, vật liệu không thể co lại tự do trong quá trình làm nguội, dẫn đến ứng suất dư bị giữ lại bên trong chi tiết.
Một điều phổ biến khác lỗi ép phun Đó là sự hình thành các lỗ rỗng hoặc khoang trong các phần dày hơn. Những lỗ bên trong này thường không nhìn thấy được từ bên ngoài nhưng có thể làm giảm đáng kể độ bền, khả năng chống biến dạng dẻo và tuổi thọ sử dụng.
Nguyên nhân gây ra căng thẳng và khoảng trống bên trong
Nguyên nhân chính gây ra ứng suất bên trong quá mức là do sự hạn chế co ngót gây ra bởi hình dạng trụ. Khi vật liệu nguội đi, sự co ngót theo hướng xuyên tâm và hướng trục bị hạn chế, dẫn đến sự phân bố ứng suất không đồng đều.
Mặt khác, sự hình thành các lỗ rỗng chủ yếu do sự tích tụ vật liệu cục bộ. Các phần dày nguội chậm hơn các vùng mỏng, dẫn đến sự đông đặc không đồng đều. Khi vật liệu lõi co lại, sự co lại này không được bù đắp đầy đủ, dẫn đến sự hình thành các khoang rỗng bên trong.
Giải pháp cho tình trạng căng thẳng và khoảng trống bên trong
Để giảm thiểu ứng suất bên trong và các khuyết tật dạng lỗ rỗng, có thể áp dụng một số tối ưu hóa thiết kế và quy trình hiệu quả:
- Giảm thiểu sự tích tụ vật liệu bằng cách tối ưu hóa độ dày thành và tránh các phần quá dày không cần thiết.
- Loại bỏ vật liệu ở góc dưới cùng của hình trụ, đặc biệt là ở những chỗ chuyển tiếp sắc nét, để cho phép sự co ngót đồng đều hơn và giảm sự tập trung ứng suất.
- Tăng cường khả năng làm mát lõi khuôn, đảm bảo quá trình làm mát cân bằng và được kiểm soát tốt hơn trên toàn bộ chi tiết.
- Áp dụng phương pháp ủ sau khi đúc khi cần thiết. Tùy thuộc vào ứng dụng, việc ủ chi tiết đã đúc ở nhiệt độ khoảng 140℃ trong 1 giờ có thể làm giảm đáng kể ứng suất bên trong. Ứng suất dư quá mức có thể làm giảm đáng kể khả năng chống biến dạng dẻo và hiệu suất cơ học lâu dài của các bộ phận bằng nhựa.
Đánh giá ứng suất bên trong thông qua các thử nghiệm cắt
Để đánh giá chính xác mức độ ứng suất bên trong và dự đoán xu hướng biến dạng, có thể sử dụng phương pháp thực nghiệm thực tế. Chi tiết được đúc được cắt mở hoàn toàn, như thể hiện trong các ví dụ thử nghiệm giải phóng ứng suất điển hình.
Sau khi chi tiết được cắt, sự giải phóng biến dạng bị hạn chế sẽ cho phép các ứng suất bên trong giảm bớt một phần. Những ứng suất này thường gây ra biến dạng có thể nhìn thấy tại các vị trí cắt. Bằng cách đánh dấu hướng lực và lực phản lực tại các vị trí như Cắt 1 và Cắt 2, các kỹ sư có thể quan sát thấy rằng về mặt lý thuyết, biến dạng tại các vết cắt xảy ra theo hướng ngược nhau.
Thử nghiệm đơn giản nhưng hiệu quả này cung cấp những hiểu biết quý giá về sự phân bố ứng suất bên trong và giúp đánh giá chất lượng tổng thể của quá trình đúc các bộ phận nhựa trước khi sản xuất hàng loạt.
Phần kết luận
Ứng suất bên trong và các khuyết tật rỗng trong các bộ phận đúc hình trụ bằng nhựa Các vấn đề này liên quan mật thiết đến hình dạng hình học, sự phân bố vật liệu và điều kiện làm mát. Thông qua việc tối ưu hóa thiết kế cẩn thận, cải thiện khả năng làm mát khuôn và xử lý sau khuôn thích hợp như ủ nhiệt, những vấn đề này có thể được giảm thiểu đáng kể. Kết hợp với thử nghiệm giải phóng ứng suất, các nhà sản xuất có thể đạt được các linh kiện đúc có độ tin cậy, độ ổn định và chất lượng cao hơn.
Câu hỏi thường gặp
Quá trình ép phun là gì?
Ép phun là một quy trình sản xuất sử dụng nhựa nóng chảy để bơm vào khoang khuôn nhằm tạo ra các bộ phận. Quy trình này bao gồm việc nung nóng các hạt nhựa cho đến khi hóa lỏng, sau đó ép vật liệu dưới áp suất cao vào khuôn chính xác, nơi nó nguội và đông cứng thành hình dạng mong muốn.
Quá trình ép phun gồm 4 giai đoạn?
Bốn giai đoạn của quá trình đúc là kẹp khuôn, phun nhựa, làm nguội và đẩy sản phẩm ra. Đầu tiên, khuôn đóng lại và kẹp chặt. Thứ hai, nhựa nóng chảy được phun vào khoang khuôn. Thứ ba, sản phẩm nguội và đông cứng bên trong khuôn. Cuối cùng, khuôn mở ra và đẩy sản phẩm hoàn thiện ra ngoài.
Ép phun có tốt hơn in 3D không?
Ép phun nhựa phù hợp hơn cho sản xuất số lượng lớn, trong khi in 3D lại vượt trội trong việc tạo mẫu thử nghiệm. Ép phun nhựa mang lại thời gian chu kỳ nhanh hơn, chi phí trên mỗi đơn vị thấp hơn và độ bền vượt trội cho sản xuất hàng loạt. In 3D không cần khuôn mẫu, cho phép lặp lại thiết kế nhanh chóng và tiết kiệm chi phí hơn cho các lô nhỏ.
Những sản phẩm nào được sản xuất bằng phương pháp ép phun?
Các sản phẩm đúc phun thường dùng bao gồm chai nhựa, phụ tùng ô tô, thiết bị y tế và vỏ thiết bị điện tử.
Hãy thử LVMA ngay!
Nhận ngay ưu đãi giảm giá 10% cho đơn hàng đầu tiên, không có email quảng cáo.