
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống



Reed Lu
Kỹ sư bán hàng
Reed có 5 năm kinh nghiệm bán hàng, bao gồm quản lý kinh doanh, quản lý chất lượng và viết tài liệu kỹ thuật. Anh ấy có bằng Cử nhân Kỹ thuật và rất đam mê học hỏi cũng như chia sẻ kiến thức và kinh nghiệm trong lĩnh vực gia công và sản xuất.










7 vấn đề thường gặp khi uốn tấm kim loại và cách giải quyết chúng
Ngày xuất bản: 2025-12-30
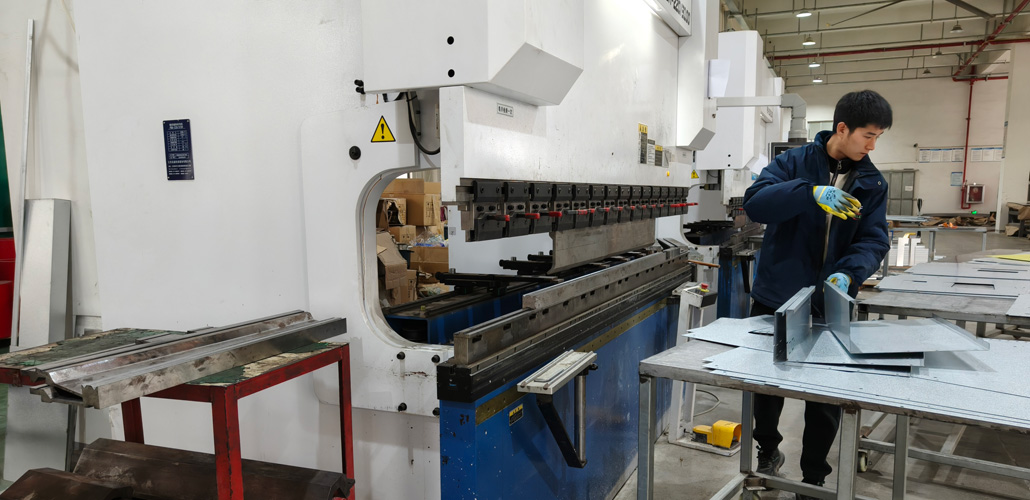
TRONG Dịch vụ uốn kim loại tấm CNCCác kỹ sư và người vận hành thường gặp phải các vấn đề do phương pháp uốn và đặc tính vật liệu gây ra. Với những lời khuyên thiết kế và điều chỉnh quy trình phù hợp, nhiều vấn đề này có thể được tránh, giúp giảm thiểu lãng phí vật liệu và nâng cao hiệu quả sản xuất.
Dưới đây, chúng tôi chia sẻ các hướng dẫn uốn thực tế dựa trên kinh nghiệm sản xuất thực tiễn, được viết ra để giúp các kỹ sư và đội ngũ chế tạo đạt được kết quả đáng tin cậy hơn.
Vật liệu bị phồng lên ở các góc uốn cong
Sau khi uốn, vật liệu gần các góc uốn có thể bị ép ra ngoài, làm cho chi tiết cuối cùng rộng hơn so với thiết kế ban đầu. Hiện tượng phồng lên này càng dễ nhận thấy khi độ dày vật liệu tăng lên.
Giải phápThêm các đường cắt giảm áp hình bán nguyệt ở cả hai bên đường uốn cong trong quá trình Gia công uốn tấm kim loại CNCĐường kính khuyến nghị tối thiểu là 1,5 lần độ dày vật liệu. Phương pháp tương tự cũng hiệu quả đối với các thiết kế viền mép (may gấu).
Thiết kế bán kính uốn cong bên trong
Vì uốn tấm kim loạiBán kính uốn cong bên trong phải bằng hoặc lớn hơn một nửa độ dày vật liệu. Nếu không chỉ định bán kính, việc dập và uốn cong lặp đi lặp lại sẽ tự nhiên làm mòn các góc nhọn thành bán kính theo thời gian. Điều này có thể làm thay đổi nhẹ chiều dài hiệu dụng ở một hoặc cả hai phía của chỗ uốn cong.
Thực hành tốt nhấtLuôn xác định rõ bán kính R bên trong trong bản vẽ để đảm bảo kích thước nhất quán.
Ngăn ngừa biến dạng sau khi uốn cong
Các chi tiết kim loại tấm bị uốn cong rất dễ bị biến dạng dưới tác động của tải trọng.
Giải pháp: Thêm các gân gia cường 45 độ gần khu vực uốn cong, miễn là chúng không gây cản trở các bộ phận khác. Điều này giúp cải thiện đáng kể độ cứng và độ bền kết cấu.
Duy trì độ bền ở các bộ phận dài và hẹp
Các chi tiết kim loại tấm dài và hẹp thường khó giữ thẳng và dễ bị cong vênh khi chịu lực.
Giải pháp:Tạo hình chi tiết thành hình chữ L hoặc chữ U bất cứ khi nào có thể. Nếu không thể tạo cấu trúc chữ L hoặc U liên tục, việc dập nhiều gờ nổi cũng có thể cải thiện độ cứng và độ phẳng.
Chi tiết chuyển tiếp và bảo vệ khuôn
Tại các điểm chuyển tiếp giữa bề mặt phẳng và vùng uốn cong, tốt nhất nên thêm các rãnh hẹp hoặc di chuyển các lỗ ở mép ra xa đường uốn cong. Điều này giúp ngăn ngừa gờ và rách mép.
Mẹo thiết kếChiều rộng rãnh phải ít nhất gấp 1,5 lần độ dày vật liệu. Luôn đánh dấu các góc R trong bản vẽ — các góc nhọn hoặc góc vuông có thể gây hư hỏng khuôn đột, dẫn đến việc sửa chữa dụng cụ và thời gian ngừng sản xuất.
Các góc cạnh: An toàn và tuổi thọ dụng cụ
TRONG Gia công kim loại tấm theo yêu cầuTrừ khi có yêu cầu đặc biệt, các cạnh của tấm kim loại nên có bán kính nhỏ.
Các góc nhọn tạo ra rủi ro về an toàn và sự tập trung ứng suất. Trong chế tạo khuôn mẫu, các góc nhọn của khuôn dễ bị nứt, trong khi các mũi đột sắc nhọn có thể bị sứt mẻ. Ngay cả khi chúng không bị hỏng ngay lập tức, sự mài mòn cuối cùng sẽ tạo ra các bán kính không mong muốn, dẫn đến các gờ và các chi tiết bị lỗi.
Chi tiết quy trình gấp mép (gấp viền)
1.Các kiểu may viền và độ chính xác
Có thể may viền một bên hoặc cả hai bên. Gia công kim loại tấm theo yêu cầuĐể đạt độ chính xác cao hơn, nên may viền hai mặt.
Đối với vật liệu có độ dày từ 1,0–1,2 mm, chiều cao mép gấp phải tối thiểu là 3 mm. Mép gấp nhỏ hơn sẽ làm giảm độ ổn định khi kẹp và độ chính xác về kích thước.
2.Xử lý các phần nhô ra trên thành bên
Khi may viền, các chi tiết bên trong hoặc phần nhô ra trên thành bên phải được giữ cách bề mặt đáy ít nhất 10 mm.
Nếu khoảng cách giữa chúng quá gần, vùng uốn cong bên dưới phần nhô ra sẽ không được tạo hình hoàn chỉnh bởi mũi đột, tạo ra bán kính R lớn hơn và không đều, ảnh hưởng đến vẻ ngoài.
Một rãnh nông được dập sẵn dọc theo đường uốn có thể giúp cải thiện tính nhất quán.
3.Khoảng hở cho các lỗ trên tường bên
Các lỗ gần mép dưới của bức tường được ghép mép cần giữ khoảng cách tối thiểu 3 mm. Nếu không, chúng có thể bị giãn hoặc biến dạng trong quá trình uốn cong.
Một giải pháp phổ biến là thêm một rãnh giảm áp phía trên đường uốn, có chiều dài bằng chiều dài lỗ và chiều rộng gấp 1,5 lần độ dày vật liệu. Điều này giúp giảm ứng suất kéo mà không ảnh hưởng đến lỗ có thể nhìn thấy.
Phần kết luận
Bảy câu hỏi này là những thách thức mà các kỹ sư của LVMA thường gặp phải khi cung cấp dịch vụ. Dịch vụ gia công tấm kim loại đến với khách hàng. Bằng cách áp dụng các giải pháp này ngay từ giai đoạn thiết kế và chế tạo, các nhà sản xuất có thể cải thiện chất lượng, bảo vệ dụng cụ và giảm chi phí làm lại tốn kém.
Nếu bạn muốn tìm hiểu thêm các mẹo thực tế về gia công kim loại tấm hoặc cần Gia công kim loại tấm cho dịch vụ sản xuấtNếu có bất kỳ thắc mắc nào, vui lòng liên hệ với LVMA, chúng tôi luôn sẵn lòng hỗ trợ.
Hãy thử LVMA ngay!
Nhận ngay ưu đãi giảm giá 10% cho đơn hàng đầu tiên, không có email quảng cáo.