
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống


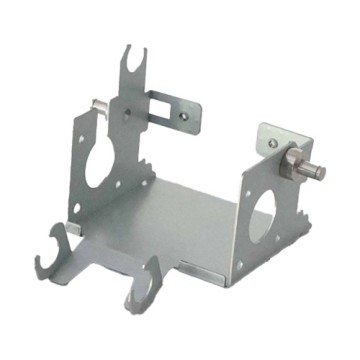
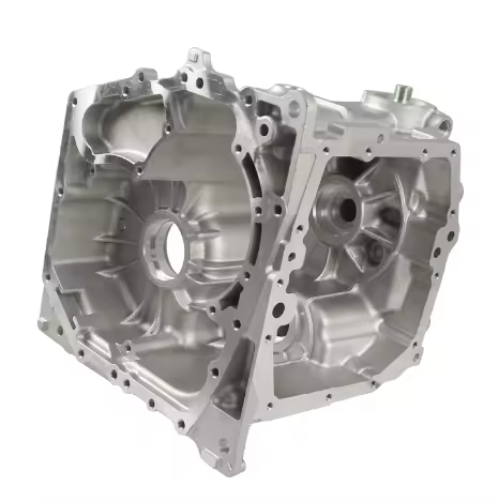
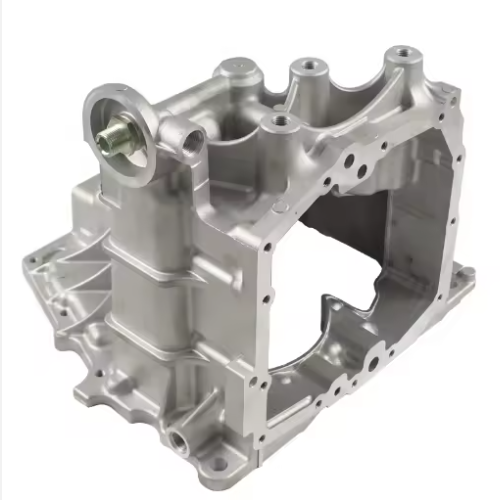
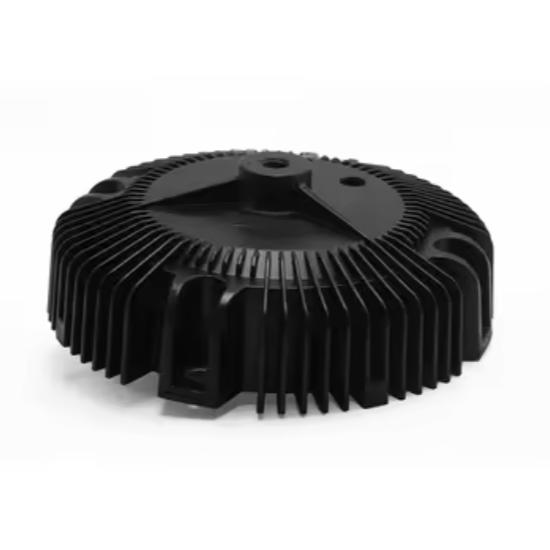
Vỏ hộp số đúc khuôn nhôm Trung Quốc - Các bộ phận chính xác cao từ các nhà cung cấp và nhà máy đáng tin cậy.
Hộp số Hộp số là lớp vỏ ngoài của hộp số ô tô — một cơ cấu được sử dụng để thay đổi tốc độ và mô-men xoắn từ động cơ. Sự cố ở vỏ hộp số có thể ảnh hưởng đến toàn bộ hệ thống truyền động. Đúc khuôn hợp kim nhôm là phương pháp sản xuất chính cho hộp số. các trường hợp truyền tải trong xe chở khách và xe thương mại.
Đúc khuôn nhôm là gì?
Đúc khuôn nhôm là một quy trình sản xuất áp suất cao, trong đó nhôm nóng chảy được ép vào một khuôn thép chính xác – được gọi là “khuôn đúc” – để tạo ra các chi tiết có hình dạng gần như hoàn chỉnh. Kết quả là một chi tiết đặc chắc, có kích thước đồng nhất và chất lượng bề mặt tuyệt vời.
So với đúc khuôn cát hoặc đúc trọng lực, đúc khuôn áp lực mang lại dung sai chặt chẽ hơn và độ lặp lại tốt hơn nhiều. Đối với các hình dạng phức tạp như các trường hợp truyền tảiTrong trường hợp các kênh dẫn bên trong, các điểm lắp đặt và bề mặt làm kín phải thẳng hàng chính xác, sự nhất quán đó không phải là tùy chọn mà là yếu tố nền tảng.
Hướng dẫn từng bước: Quy trình sản xuất vỏ hộp số bằng nhôm đúc khuôn.
1
Thiết kế và kỹ thuật khuôn mẫu
Mọi thứ bắt đầu từ khuôn dập. Các kỹ sư chế tạo khuôn sẽ chuyển đổi thiết kế vỏ hộp số thành khuôn thép có độ chính xác cao, thường được gia công với dung sai trong khoảng ±0,05mm. Khuôn dập phải tính đến sự co ngót vật liệu, cơ chế đẩy sản phẩm ra và vị trí đường phân khuôn — những quyết định ảnh hưởng trực tiếp đến chất lượng sản phẩm cuối cùng.
Thiết kế khuôn kém là một trong những nguyên nhân phổ biến nhất gây ra các khuyết tật trong quá trình đúc. Đầu tư vào công cụ chế tạo chất lượng ngay từ đầu sẽ hiệu quả về mặt chi phí hơn so với việc khắc phục các vấn đề phát sinh sau này.
2
Chuẩn bị và nấu chảy hợp kim
Hợp kim nhôm — thường là ADC12 hoặc A380 cho các ứng dụng ô tô — được nấu chảy trong lò giữ nhiệt ở nhiệt độ khoảng 700°C (1.300°F). Chất nóng chảy được khử khí và xử lý để giảm thiểu độ xốp và tạp chất oxit, cả hai yếu tố này đều ảnh hưởng đến độ bền cấu trúc của thành phẩm. các trường hợp truyền tải.
Việc lựa chọn hợp kim không được tiêu chuẩn hóa giữa tất cả các nhà cung cấp. Người mua nên luôn yêu cầu chứng nhận vật liệu và báo cáo thử nghiệm quang phổ.
3
Tiêm áp suất cao
Nhôm nóng chảy được bơm vào khoang khuôn ở áp suất từ 10.000 đến 30.000 psi thông qua hệ thống buồng lạnh thủy lực. Áp suất này đẩy vật liệu vào mọi chi tiết của khuôn — các gân bên trong, các gờ lỗ bu lông, các đường dẫn chất lỏng — trước khi nó bắt đầu đông đặc.
Thời gian đổ đầy thường dưới một giây. Tốc độ và áp suất kết hợp với nhau tạo nên mật độ và độ sắc nét bề mặt đặc trưng cho các chi tiết nhôm đúc.
4
Làm mát và phun
Khuôn được làm mát thông qua các kênh nước hoặc dầu bên trong. Tốc độ làm mát được kiểm soát ảnh hưởng đến cấu trúc hạt và từ đó ảnh hưởng đến các tính chất cơ học. Khi chi tiết đạt được độ cứng cần thiết — thường trong vòng vài giây đến vài phút tùy thuộc vào độ dày thành — khuôn sẽ mở ra và sản phẩm đúc được đẩy ra.
Làm nguội quá nhanh hoặc quá chậm sẽ gây ra ứng suất dư hoặc biến dạng. Đây chính là điểm khác biệt giữa kỹ thuật quy trình và năng lực của các nhà cung cấp.
5
Cắt tỉa, kiểm tra và hoàn thiện
Phần vật liệu thừa và phần vật liệu cổng được loại bỏ bằng máy ép cắt. Sau đó, sản phẩm đúc được đưa vào quy trình kiểm tra chất lượng: kiểm tra kích thước, chụp X-quang hoặc CT để kiểm tra độ xốp bên trong và kiểm tra áp suất (nếu có).
Các tùy chọn hoàn thiện bề mặt cho các trường hợp truyền tải bao gồm:
- 🔩Phun cát — để có kết cấu đồng nhất và loại bỏ vảy
- ⚙️Gia công CNC — dùng để làm kín các bề mặt, lỗ ren và lỗ ổ trục
- 🛡️Anốt hóa hoặc phủ — để chống ăn mòn trong môi trường hoạt động khắc nghiệt
Vì sao đúc khuôn nhôm vượt trội hơn các phương pháp thay thế?
⚖️
Lợi thế về sức mạnh trên trọng lượng
Hợp kim nhôm dùng trong đúc khuôn đạt được độ bền kéo từ 200–300 MPa trong khi vẫn giữ trọng lượng linh kiện thấp hơn đáng kể so với các loại tương đương làm từ sắt hoặc thép. Đối với các nhà sản xuất ô tô đang quản lý mục tiêu hiệu quả nhiên liệu của đội xe, mỗi gram giảm được trên các linh kiện hệ thống truyền động đều rất quan trọng. Nghiên cứu từ Bộ Năng lượng Hoa Kỳ liên tục nhấn mạnh đúc khuôn nhôm là một trong những chiến lược giảm trọng lượng hiệu quả nhất hiện có dành cho các nhà thiết kế xe hơi.
📐
Độ lặp lại kích thước ở quy mô lớn
Đúc khuôn tạo ra các bộ phận có độ chính xác kích thước cao qua hàng nghìn chu kỳ — điều cực kỳ quan trọng khi các trường hợp truyền tải Phải tương thích với nhiều bộ phận được gia công chính xác khác. Điều này giúp giảm thiểu hoặc loại bỏ việc gia công thứ cấp trên nhiều chi tiết, rút ngắn thời gian sản xuất và chi phí đơn vị.
♻️
Hiệu quả vật liệu
Quy trình này mang lại tỷ lệ sử dụng nguyên liệu thô cao. Các phần thừa như đường dẫn, cửa rót và vật liệu tràn ra đều có thể tái chế hoàn toàn vào hỗn hợp nóng chảy, giúp giảm đáng kể tỷ lệ phế phẩm so với các phương pháp gia công từ phôi.
Điều mà người mua thường bỏ qua: Khả năng quy trình của nhà cung cấp
Quy trình đúc khuôn về bản thân nó đã được hiểu rõ. Biến số thực sự quyết định chất lượng sản phẩm là gì? kỷ luật quy trình nhà cung cấp — mức độ nhất quán trong việc kiểm soát các thông số phun, cấu hình làm mát và thành phần hợp kim giữa các lô sản phẩm.
Tại LVMA, đội ngũ của chúng tôi làm việc với các khách hàng trong ngành ô tô và công nghiệp, những người có nhu cầu... các bộ phận đúc khuôn nhôm Với độ phức tạp cao và yêu cầu tính nhất quán nghiêm ngặt. Dựa trên hơn 20 năm kinh nghiệm sản xuất Trong cơ sở sản xuất của riêng mình, chúng tôi tích hợp quy trình đúc khuôn với gia công chính xác CNC ở khâu tiếp theo trong một quy trình làm việc phối hợp duy nhất — do đó, các bề mặt làm kín, lỗ ổ trục và các chi tiết ren được xử lý và kiểm định theo cùng một hệ thống chất lượng. Sự tích hợp này loại bỏ rủi ro chuyển giao và mang lại cho khách hàng một đầu mối chịu trách nhiệm duy nhất từ hợp kim thô đến thành phẩm hoàn chỉnh.
Dành cho người mua tìm nguồn hàng các trường hợp truyền tải Với số lượng lớn, khả năng theo dõi toàn diện từ đầu đến cuối như vậy có giá trị cao hơn nhiều so với giá bán đơn vị được niêm yết.
Câu hỏi thường gặp
QNhững hợp kim nhôm nào thường được sử dụng nhất để đúc khuôn vỏ hộp số?
ADC12 và A380 là hai hợp kim nhôm được sử dụng rộng rãi nhất trong việc đúc khuôn vỏ hộp số ô tô. Cả hai đều có sự cân bằng tốt giữa khả năng đúc, độ bền cơ học và khả năng chống ăn mòn. Việc lựa chọn hợp kim cụ thể phụ thuộc vào yêu cầu tải trọng và môi trường hoạt động của ứng dụng. Người mua nên luôn yêu cầu chứng nhận vật liệu và báo cáo thử nghiệm quang phổ để xác minh thành phần hợp kim.
QĐộ chính xác tối đa mà phương pháp đúc khuôn nhôm có thể đạt được đối với vỏ hộp số là bao nhiêu?
Đúc khuôn nhôm áp suất cao thường đạt được dung sai kích thước trong phạm vi ±0,1mm đối với các chi tiết tiêu chuẩn, và có thể đạt được dung sai chặt chẽ hơn ở các giao diện quan trọng thông qua gia công CNC sau đó. Bản thân khuôn đúc thường được gia công với độ chính xác ±0,05mm. Đối với các bề mặt làm kín, lỗ ổ trục và lỗ ren, gia công CNC sau khi đúc là phương pháp tiêu chuẩn để đáp ứng độ chính xác cần thiết cho các cụm truyền động.
QLàm thế nào để phát hiện và kiểm soát độ rỗ bên trong trong các vỏ hộp số đúc khuôn?
Độ xốp bên trong là một trong những vấn đề chất lượng quan trọng nhất đối với vỏ hộp số đúc khuôn. Các nhà cung cấp sử dụng phương pháp kiểm tra tia X và chụp CT để phát hiện các lỗ rỗng, độ xốp do co ngót và các tạp chất khí bên trong sản phẩm đúc. Kiểm soát quy trình — bao gồm khử khí đúng cách trong quá trình nóng chảy, tối ưu hóa tốc độ và áp suất phun, và làm nguội có kiểm soát — là những biện pháp chính để giảm thiểu độ xốp trong quá trình sản xuất. Kiểm tra áp suất cũng được áp dụng khi cần đảm bảo độ kín chất lỏng.
QThời gian sản xuất điển hình cho một vỏ hộp số bằng nhôm đúc khuôn mới, từ khâu chế tạo khuôn đến khi hoàn thiện, là bao lâu?
Việc phát triển khuôn mẫu cho vỏ hộp số mới thường mất từ 6 đến 12 tuần tùy thuộc vào độ phức tạp của chi tiết, kích thước khuôn và năng lực của nhà cung cấp. Quá trình này bao gồm thiết kế khuôn, gia công, thử nghiệm và kiểm định kích thước. Sau khi khuôn mẫu được phê duyệt, thời gian sản xuất các chi tiết đúc sẽ thay đổi tùy theo số lượng và yêu cầu hoàn thiện, nhưng thường dao động từ 4 đến 8 tuần cho mỗi đợt sản xuất. Việc sớm trao đổi với nhà cung cấp về thiết kế khuôn có thể rút ngắn đáng kể tổng thời gian thực hiện.
QLiệu vỏ hộp số bằng nhôm đúc có thể được sử dụng trong hệ thống truyền động của xe điện (EV) không?
Đúng vậy. Đúc khuôn nhôm ngày càng trở nên quan trọng trong các ứng dụng hệ thống truyền động xe điện, bao gồm cả vỏ trục điện và hộp giảm tốc. Xe điện ưu tiên cấu trúc nhẹ để tối đa hóa phạm vi hoạt động, do đó lợi thế về tỷ lệ độ bền trên trọng lượng của đúc khuôn nhôm đặc biệt có giá trị. Vỏ hộp số xe điện cũng có thể yêu cầu các kênh làm mát tích hợp và các cân nhắc về che chắn điện từ chặt chẽ hơn, cả hai đều có thể được đáp ứng trong quy trình đúc khuôn và gia công CNC.
QNên sử dụng phương pháp xử lý bề mặt nào cho vỏ hộp số bằng nhôm đúc hoạt động trong môi trường khắc nghiệt?
Đối với các hộp số tiếp xúc với độ ẩm, muối đường hoặc chất lỏng ăn mòn, quá trình anod hóa tạo ra một lớp oxit cứng, chống ăn mòn được tích hợp trực tiếp vào bề mặt nhôm. Hệ thống sơn tĩnh điện hoặc sơn lỏng cũng được sử dụng để bảo vệ và nhận diện thêm. Phun cát thường được thực hiện trước bất kỳ lớp phủ nào để đảm bảo độ bám dính bề mặt tốt. Phương pháp xử lý phù hợp phụ thuộc vào môi trường hoạt động cụ thể, mức độ tiếp xúc với chất lỏng và các yêu cầu kỹ thuật của nhà sản xuất thiết bị gốc (OEM).
Liên hệ ngay!
Để biết thêm thông tin về dịch vụ gia công cơ khí của chúng tôi, vui lòng tải lên bản vẽ và thông tin liên hệ của bạn. Chúng tôi sẽ trả lời các câu hỏi của bạn và cung cấp báo giá ngay lập tức.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.