
 Dịch vụ
 Gia công CNC
 Đúc khuôn
 Tấm kim loại
 Tạo mẫu
 Ép phun
 Kiến trúc & Trang trí
 Các ngành công nghiệp
 Quà tặng & Thủ công
 Năng lượng mới
 Thiết bị công nghiệp
 Điện
 Ô tô
 Phần cứng
 Tài nguyên
 Mới
 Blog
 Câu hỏi thường gặp
 Tải xuống


0102030405
5 loại vật liệu phản quang dùng cho cắt laser
13/09/2025
Cắt bằng laser đã cách mạng hóa thiết kế và sản xuất sản phẩm, nhưng làm việc với các vật liệu phản chiếu có thể khiến quá trình này trở nên khó khăn hơn. Kim loại hoặc các bề mặt có độ bóng cao có thể tán xạ hoặc phản chiếu tia laser, có khả năng làm hỏng hệ thống quang học của máy, làm giảm hiệu quả cắt và gây ra những rủi ro nghiêm trọng cho người vận hành, bao gồm tổn thương mắt hoặc da và thậm chí cả nguy cơ cháy nổ.
Tuy nhiên, với kiến thức và biện pháp phòng ngừa an toàn phù hợp, các đặc tính quang học độc đáo của vật liệu phản quang có thể được khai thác an toàn để tạo ra những thiết kế tuyệt đẹp. Bài đăng này sẽ khám phá năm loại vật liệu phản quang dùng trong cắt laser, nêu bật các đặc điểm, thách thức và mẹo thực tế giúp bạn đạt được kết quả bắt mắt một cách an toàn.
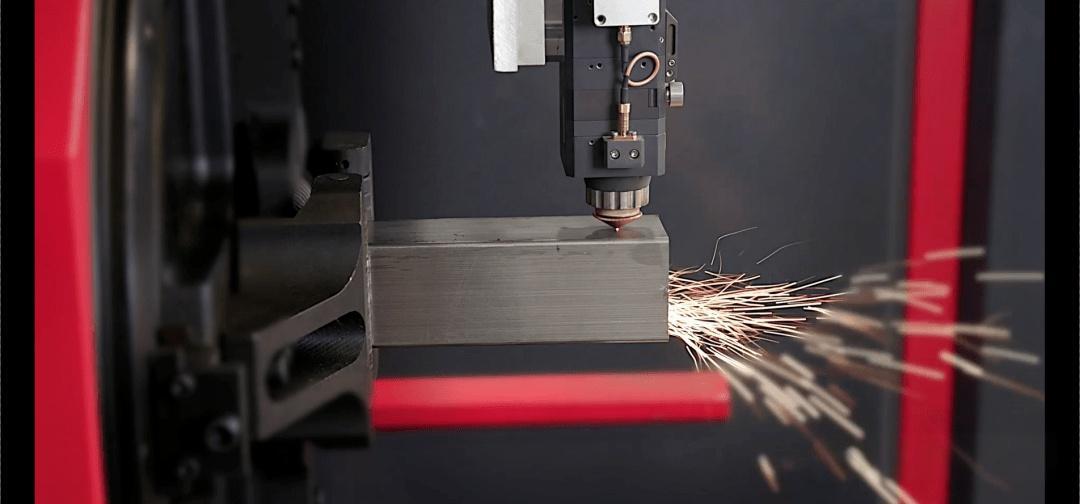
Dưới đây là 5 loại vật liệu phản quang phổ biến được sử dụng trong cắt laser:
1. Thép không gỉ
Thép không gỉ là một lựa chọn phổ biến cho cắt laserTuy nhiên, độ phản xạ và độ dẫn nhiệt cao của nó có thể khiến quá trình này trở nên khó khăn. Sử dụng một laser sợi quang Hoạt động tốt, mặc dù tốc độ cắt có thể chậm hơn. Hỗ trợ oxy giúp tăng tốc độ thông qua phản ứng tỏa nhiệt, trong khi nitơ ngăn ngừa quá trình oxy hóa, tạo ra các cạnh sạch và mịn.
2. Đồng thau
Đồng thau cũng gặp nhiều thách thức tương tự như đồng nhưng lại hấp thụ… laser sợi quang Năng lượng được cải thiện đôi chút, giúp việc bắt đầu cắt dễ dàng hơn và nhanh hơn. Oxy có thể tăng tốc độ cắt, trong khi nitơ giúp tránh quá trình oxy hóa, đảm bảo các cạnh chính xác và sạch sẽ cho các thiết kế của bạn.
3. Đồng
Đồng là một trong những kim loại khó cắt bằng laser nhất do độ phản xạ và dẫn nhiệt cao. Bạn có thể thử điều chỉnh tốc độ cấp liệu xuống khoảng 15% giá trị tối đa khi khởi động để có kết quả tốt hơn. Laser sợi quang Để có được những đường cắt sạch, cần công suất cao hơn và tốc độ chậm hơn. Oxy có thể giúp tăng độ xuyên thấu nhưng có thể gây oxy hóa, trong khi nitơ tạo ra các cạnh sạch hơn và đồng đều hơn.
4. Nhôm
Nhôm phản chiếu rất nhiều tia laser Vật liệu này hấp thụ năng lượng và dẫn nhiệt nhanh, điều này có thể làm chậm quá trình cắt, đặc biệt là trên các tấm vật liệu dày hơn. Laser sợi quang Gia công nhôm mỏng hiệu quả. Độ tinh khiết, độ mềm, độ dẻo, v.v. đều là những yếu tố ảnh hưởng đến độ khó khi cắt hợp kim nhôm. Nói chung, hợp kim nhôm có hàm lượng hợp kim cao hơn sẽ dễ cắt hơn. Sử dụng nitơ giúp ngăn ngừa quá trình oxy hóa và giữ cho các cạnh sạch, trong khi oxy có thể tăng tốc độ cắt nhưng có thể làm sẫm màu bề mặt một chút.
5. Acrylic
Acrylic là vật liệu lý tưởng cho cắt laser Nhờ độ phản xạ thấp và độ đồng nhất mịn, vật liệu này cho phép cắt nhanh, chính xác với các cạnh được đánh bóng. Người vận hành cần đảm bảo thông gió tốt để loại bỏ khói và ngăn ngừa chảy nhựa, đồng thời có thể sử dụng khí nitơ để hỗ trợ đạt kết quả tối ưu.
Bảng này liệt kê tất cả các kim loại phản quang và khuyến nghị về cách cắt chúng.
Những điểm khác biệt chính giữa gang và thép
| Kim loại | Độ dày (mm) | Kỹ thuật cắt |
|---|---|---|
| Thép không gỉ | lên đến 10 | Laser sợi quang |
| 10 – 12 | CO2 tia laser | |
| Thau | lên đến 10 | Laser sợi quang |
| 10 – 15 | CO2 tia laser | |
| Đồng | lên đến 10 | Laser sợi quang |
| 10 – 15 | CO2 tia laser | |
| Nhôm | lên đến 10 | Laser sợi quang |
| 10 – 15 | CO2 tia laser | |
| Acrylic | tối đa 6 | Laser sợi quang |
| 10 – 25 | CO2 tia laser |
Mẹo khi cắt laser vật liệu phản quang
Sử dụng loại laser phù hợp
Laser sợi quang thường được sử dụng để cắt kim loại, trong khi laser CO2 phù hợp hơn để gia công acrylic và nhựa. Ngoài ra, các kỹ sư cần điều chỉnh công suất và tốc độ dựa trên độ phản xạ và độ dày của vật liệu.
Chọn loại khí hỗ trợ phù hợp
Oxy làm tăng tốc độ cắt thông qua phản ứng tỏa nhiệt nhưng có thể gây ra quá trình oxy hóa. Nitơ ngăn ngừa quá trình oxy hóa và tạo ra các cạnh sắc nét hơn, đặc biệt là đối với thép không gỉ và đồng thau.
Hãy xem xét các kỹ thuật phủ.
Việc sử dụng lớp phủ mỏng, băng dính hoặc màng chuyên dụng cho laser có thể làm giảm sự phản xạ từ kim loại.
Kiểm tra và bảo trì thiết bị thường xuyên.
Các vật liệu phản chiếu có thể làm hỏng gương và thấu kính theo thời gian. Hãy thường xuyên vệ sinh các thiết bị quang học và thay thế kịp thời mọi bộ phận bị mòn.
Đảm bảo an toàn cho người vận hành
Người lao động cần đeo kính bảo hộ phù hợp với bước sóng laser. Giữ khu vực làm việc sạch sẽ và thông thoáng để tránh nguy cơ khói.
Các thiết lập cắt laser vật liệu phản quang là gì?
Công suất đầu ra cao
Laser sợi quang thường được sử dụng khi cắt các vật liệu phản chiếu. Laser CO₂ yêu cầu lớp phủ để gia công, nhưng điều này không khả thi với một số vật liệu.
Laser xung
Laser xung có thể giảm thiểu hiệu quả vùng ảnh hưởng nhiệt và cải thiện chất lượng cắt.
Điều chỉnh tiêu cự
Trong quá trình cắt, cần phải xác định điểm cắt một cách cẩn thận, thường là hơi thấp hơn bề mặt vật liệu, để đạt được độ xuyên thấu và độ ổn định tốt hơn.
Điều khiển tốc độ cấp liệu
Khi bắt đầu cắt, tốc độ cấp liệu nên thấp hơn 85% tốc độ cấp liệu bình thường để khắc phục hiện tượng phản xạ ban đầu. Mỗi lần khởi động lại nên bắt đầu ở tốc độ thấp hơn, nhưng tốc độ có thể được tăng dần sau khi ổn định.
Hỗ trợ lựa chọn khí đốt
Theo khuyến nghị của nhà cung cấp thiết bị, hãy sử dụng không khí, khí trơ hoặc oxy làm khí hỗ trợ để đảm bảo chất lượng cắt và an toàn.
Phần kết luận
Bài viết này giới thiệu các vật liệu phản quang phù hợp cho việc cắt bằng laser, phân tích những khó khăn trong quá trình cắt và thảo luận về các ứng dụng khác nhau của chúng. Để biết thêm chi tiết về vật liệu, vui lòng liên hệ với LVMA.
LVMA sở hữu năng lực gia công vật liệu đa dạng, bao gồm cắt tấm kim loại, cắt định hình và gia công các chi tiết siêu lớn. Tìm hiểu thêm về khả năng gia công của chúng tôi thông qua trang web và chúng tôi sẽ cung cấp báo giá miễn phí cùng hỗ trợ kỹ thuật.