
 Hizmetler
 CNC İşleme
 Döküm
 Metal levha
 Prototipleme
 Enjeksiyon Kalıplama
 Mimari ve Dekoratif
 Endüstriler
 Hediye ve El Sanatları
 Yeni Enerji
 Endüstriyel Ekipmanlar
 Elektrik
 Otomotiv
 Donanım
 Kaynaklar
 Yeni
 Blog
 SSS
 İndirmek



Reed Lu
Satış Mühendisi
Reed'in işletme yönetimi, kalite yönetimi ve teknik yazarlık dahil olmak üzere 5 yıllık satış deneyimi bulunmaktadır. Mühendislik alanında lisans derecesine sahip olup, makine işleme ve imalat konularında bilgi ve deneyimlerini öğrenmeye ve paylaşmaya tutkuyla bağlıdır.










Plastik CNC İşleme: Malzeme Özellikleri ve Kesme Yöntemi Kılavuzu
Yayınlanma Tarihi: 2026-02-28
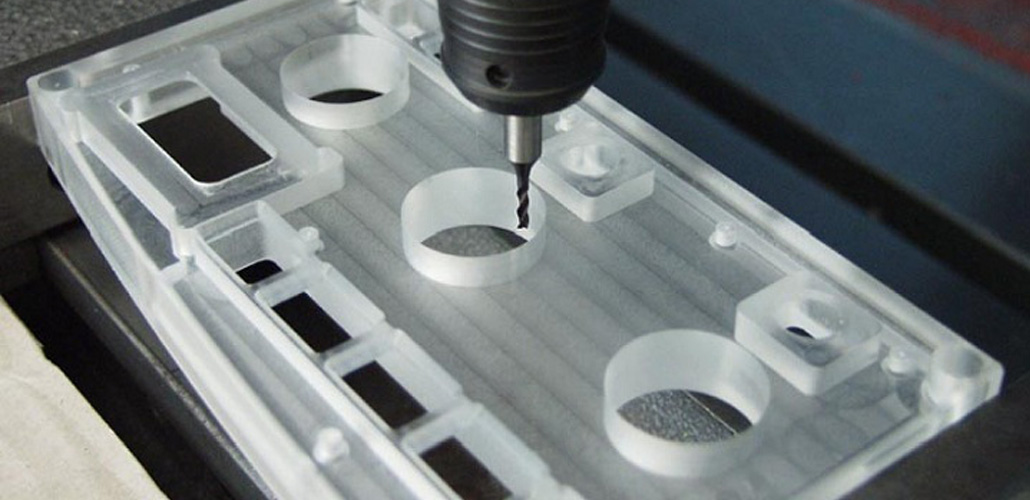
Mühendislik plastikleri, genellikle 5.000'in üzerinde bağıl moleküler ağırlığa sahip yüksek moleküler ağırlıklı bileşiklerden oluşan polimer bazlı malzemelerdir. Kimyasal bileşimleri esas olarak karbon (C), hidrojen (H), oksijen (O), azot (N) ve kükürt (S) içerse de, uzun zincirli moleküler yapıları onlara benzersiz mekanik ve termal özellikler kazandırır. Plastikler, temel malzeme olarak reçine kullanılarak ve performansı artırmak için çeşitli katkı maddeleriyle birleştirilerek üretilir.
Anlamak Plastik CNC Frezeleme Isıya duyarlılıkları, elastik davranışları ve yonga oluşum özelliklerine dikkat edilmesi gerekmektedir.
Mühendislik Plastiklerinin İşleme Özellikleri
Mühendislik plastikleri son derece düşük ısı iletkenliğine sahiptir (metallerinkinin yalnızca yaklaşık %0,3'ü) ve çok daha yüksek doğrusal genleşme katsayısına sahiptir (metallerinkinin 2-20 katı). İşleme sırasında, kesme ısısının çoğu takım kenarında yoğunlaşır. Isı plastik malzemeler içinde yavaşça dağıldığı için, yerel aşırı ısınma kolayca meydana gelebilir ve bu da deformasyona, renk değişimine, erimeye hatta yanmaya yol açabilir.
Elastik modülleri metallerin elastik modülünün yalnızca yaklaşık 1/16 ila 1/10'u kadardır. Aşırı kesme kuvveti veya sıkıştırma basıncı, boyutsal doğruluğu etkileyen önemli elastik deformasyona neden olabilir. Bu nedenle:
- Kesici kenarlar çok keskin olmalıdır.
- Sıkıştırma kuvveti en aza indirilmelidir.
- Kesme kuvveti orta düzeyde kalmalıdır.
Plastikler, düşük sertlik ve mukavemetleri nedeniyle nispeten kolay işlenebilse de, yanlış parametre seçimi yüzey kalitesini hızla bozabilir.
Frezeleme Kesicilerinin Seçimi
Plastiklerin düşük mukavemet ve ısı direnci nedeniyle, kalıp geometrisi kritik bir rol oynar.
Önerilen özellikler şunlardır:
- Kesme kuvvetini ve sıcaklığı azaltmak için geniş tırmık açısı (25°–30°)
- Sürtünmeyi en aza indirmek için daha büyük boşluk açısı (18°–20°).
- Daha iyi talaş tahliyesi için çift kanallı freze uçları
Genellikle kullanılan takım malzemeleri arasında TiN kaplı yüksek hız çeliği ve K tipi karbür (YG6, YG8 gibi) bulunur. Seri üretimde, elmas kaplı takımlar üstün aşınma direnci ve daha uzun kullanım ömrü sunar.
Plastik levhaları keserken, talaşların verimli bir şekilde uzaklaştırılmasını sağlamak için daha az dişli ve düzgün, geniş talaş oluklarına sahip dilme testereleri tercih edilir.
Plastik Frezeleme İçin Kesme Parametreleri
Plastikler yüksek sıcaklıklarda kolayca yumuşadığından, talaş yapışmasını önlemek için nispeten düşük kesme hızları önerilir. Aynı zamanda, daha düşük malzeme mukavemetleri nedeniyle, sürtünme süresini azaltırken verimliliği artırmak için daha yüksek ilerleme hızları ve orta düzeyde kesme derinlikleri uygulanabilir.
Plastik frezeleme işlemlerindeki temel amaç, verimliliği korurken ısıyı kontrol etmek için kesme hızı ve ilerleme hızını dengelemektir.
| Plastik Türü | Kesme Hızı (m/dak) | Besleme Hızı (mm/dev) |
|---|---|---|
| Poliamid (PA) | 150 – 180 | 0,25 – 0,35 |
| Polipropilen (PP) | 120 – 150 | 0,20 – 0,30 |
| Polikarbonat (PC) | 150 – 200 | 0,15 – 0,50 |
| Poliüretan (PU) | 90 – 200 | 0,05 – 0,20 |
| Polioksimetilen (POM) | 200 – 250 | 0,05 – 0,15 |
| Fenolik Laminat | 120 – 300 | 0,10 – 0,25 |
| Organik Cam (PMMA) | 15 – 80 | 0,10 – 0,25 |
Pratik Frezeleme Yöntemleri
İçin Plastik CNC Freze ParçalarıÖzellikle ince cidarlı parçalarda, deformasyonu önlemek için çok noktalı hafif sıkıştırma kullanılmalıdır. Genel mengenelere kıyasla özel aparatlar tercih edilmelidir.
1-15 mm kalınlığındaki ince levhaları işlerken:
- Kelepçeleri işleme kenarına yakın tutun.
- Daha küçük çaplı kesiciler kullanın.
- Radyal kesme derinliğini sınırlayın
- Aşırı besleme hızından kaçının.
Özellikle kenarları veya konturları işlerken, yukarı doğru frezeleme (aşağı doğru frezeleme) şiddetle tavsiye edilir. Bu yöntem, talaşlanmayı ve kenar kırılmasını azaltmaya yardımcı olur.
Yüzey frezeleme işleminde, dairesel takım yolları kullanılarak dış kenardan merkeze doğru hareket edilmesi tavsiye edilir. Ani kırılmaları ve yüzey kusurlarını önlemek için kesimin sonuna doğru ilerleme hızı azaltılmalıdır.
PTFE gibi yüksek derecede sünek plastiklerde, çapak oluşumunu en aza indirmek için son derece keskin takımlar ve diş başına daha küçük ilerleme hızı (özellikle son işleme yakınlarında) gereklidir.
Soğutma ve Çip Kontrolü
Yüksek hızlı işleme sırasında, plastik talaşlar kısmen eriyebilir ve kesici kenara yapışabilir. Talaş tıkanmasını ve dengesiz kesimi önlemek için, sıcaklığı düşürmek ve talaş tahliyesini iyileştirmek amacıyla emülsifiye edilmiş soğutucu kullanılmalıdır.
Çözüm
Plastik CNC Frezeleme Metal işleme yönteminden önemli ölçüde farklıdır. Yüksek boyutsal doğruluk ve yüzey kalitesi elde etmek için sıcaklık kontrolü, keskin takım geometrisi, uygun sıkıştırma ve optimize edilmiş kesme parametreleri şarttır. Üreticiler, ısı ve deformasyonu dikkatlice yöneterek hassas plastik bileşenlerin istikrarlı ve verimli üretimini sağlayabilirler.
LVMA'yı şimdi deneyin!
İlk siparişinizde %10 indirimden yararlanın, pazarlama e-postası almayın.