
 Hizmetler
 CNC İşleme
 Döküm
 Metal levha
 Prototipleme
 Enjeksiyon Kalıplama
 Mimari ve Dekoratif
 Endüstriler
 Hediye ve El Sanatları
 Yeni Enerji
 Endüstriyel Ekipmanlar
 Elektrik
 Otomotiv
 Donanım
 Kaynaklar
 Yeni
 Blog
 SSS
 İndirmek



Reed Lu
Satış Mühendisi
Reed'in işletme yönetimi, kalite yönetimi ve teknik yazarlık dahil olmak üzere 5 yıllık satış deneyimi bulunmaktadır. Mühendislik alanında lisans derecesine sahip olup, makine işleme ve imalat konularında bilgi ve deneyimlerini öğrenmeye ve paylaşmaya tutkuyla bağlıdır.










Sac metal bükme işleminde sık karşılaşılan 7 sorun ve çözümleri.
Yayınlanma Tarihi: 2025-12-30
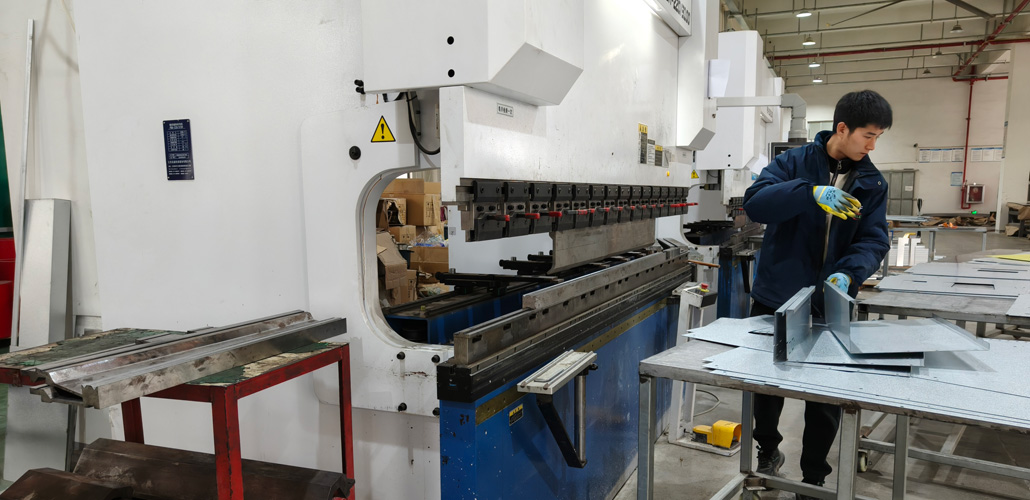
İçinde CNC Sac Bükme HizmetleriMühendisler ve operatörler, bükme yöntemleri ve malzeme davranışından kaynaklanan sorunlarla sık sık karşılaşırlar. Doğru tasarım ipuçları ve süreç ayarlamalarıyla, bu sorunların çoğu önlenebilir, böylece malzeme israfı azaltılabilir ve üretim verimliliği artırılabilir.
Aşağıda, mühendislerin ve imalat ekiplerinin daha güvenilir sonuçlar elde etmelerine yardımcı olmak amacıyla, gerçek üretim deneyimine dayalı pratik bükme kılavuzlarını paylaşıyoruz.
Bükülme Köşelerinde Malzeme Şişmesi
Bükme işleminden sonra, büküm köşelerine yakın malzeme dışarı doğru sıkışarak nihai parçanın orijinal tasarımdan daha geniş olmasına neden olabilir. Bu şişkinlik, malzeme kalınlığı arttıkça daha belirgin hale gelir.
ÇözümKıvrım çizgisinin her iki tarafına yarım daire şeklinde rölyef kesimleri ekleyin. CNC Sac Bükme İşlemeÖnerilen çap, malzeme kalınlığının en az 1,5 katı olmalıdır. Aynı yaklaşım, kenar kıvrımı (etek kıvırma) tasarımları için de iyi sonuç verir.
İç Bükme Yarıçapı Tasarımı
İçin sac metal bükmeİç büküm yarıçapı, malzeme kalınlığının yarısına eşit veya ondan büyük olmalıdır. Eğer yarıçap belirtilmemişse, tekrarlanan damgalama ve bükme işlemleri zamanla doğal olarak keskin köşeler oluşturarak bir yarıçap meydana getirecektir. Bu durum, bükümün bir veya her iki tarafındaki etkili uzunluğu hafifçe değiştirebilir.
En iyi uygulamaBoyutların tutarlı kalması için çizimde iç R yarıçapını her zaman açıkça belirtin.
Bükülme Sonrası Deformasyonu Önleme
Bükülmüş sac metal parçalar yük altında kolayca deforme olabilir.
Çözüm: Diğer bileşenlerle çakışmadıkları sürece, büküm bölgesinin yakınına 45 derecelik takviye nervürleri ekleyin. Bu, rijitliği ve yapısal dayanıklılığı önemli ölçüde artırır.
Uzun ve Dar Parçalarda Mukavemeti Korumak
Uzun ve dar sac metal parçalar genellikle düz kalmakta zorlanırlar ve kuvvete maruz kaldıklarında bükülme olasılıkları daha yüksektir.
Çözüm:Mümkün olduğunca parçayı L veya U şeklinde biçimlendirin. Sürekli bir L veya U yapısı mümkün değilse, birden fazla kabartma şeridi basmak da rijitliği ve düzlüğü artırabilir.
Geçiş Ayrıntıları ve Kalıp Koruması
Düz yüzeyler ve kıvrım bölgeleri arasındaki geçişlerde, çapak oluşumunu ve kenar yırtılmasını önlemek için dar yuvalar eklemek veya kenar deliklerini kıvrım çizgisinden uzaklaştırmak en iyisidir.
Tasarım ipucuOluk genişliği, malzeme kalınlığının en az 1,5 katı olmalıdır. Çizimlerde her zaman R köşelerini işaretleyin; keskin veya dik açılı köşeler, zımba ve kalıp hasarına yol açarak alet onarımlarına ve üretim duraksamalarına neden olabilir.
Köşe Kenarları: Güvenlik ve Alet Ömrü
İçinde Özel Sac Metal ŞekillendirmeÖzel bir gereklilik olmadığı sürece, sac levha kenarları küçük bir yarıçap içermelidir.
Keskin köşeler güvenlik riskleri ve gerilim yoğunlaşması yaratır. Takım üretiminde, keskin kalıp köşeleri çatlamaya eğilimlidir, keskin zımbalar ise kırılabilir. Hemen arızalanmasalar bile, aşınma sonunda istenmeyen yarıçaplar oluşturarak çapaklara ve reddedilen parçalara yol açacaktır.
Kenar Katlama (Kenar Kıvırma) İşlemi Detayları
1.Kenar Dikiş Türleri ve Doğruluğu
Kenar dikişi tek taraftan veya her iki taraftan yapılabilir. özel sac metal şekillendirmeDaha yüksek hassasiyet için çift taraflı kenar dikişi önerilir.
1,0–1,2 mm malzeme kalınlığı için, kenar dikiş yüksekliği en az 3 mm olmalıdır. Daha küçük kenar dikişleri, sıkıştırma stabilitesini ve boyutsal doğruluğu azaltır.
2.Yan Duvarlardaki Çıkıntıların Ele Alınması
Kenar dikişi yapılırken, yan duvardaki iç özellikler veya çıkıntılar alt yüzeyden en az 10 mm uzakta tutulmalıdır.
Eğer çok yakın olurlarsa, çıkıntının altındaki bükülme alanı zımba tarafından tam olarak şekillendirilemeyecek ve bu da daha büyük ve düzensiz bir R yarıçapı oluşturarak görünümü etkileyecektir.
Bükme çizgisi boyunca önceden açılmış sığ bir oluk, tutarlılığı artırmaya yardımcı olabilir.
3.Yan Duvar Delikleri İçin Boşluk
Kenarları kıvrılmış bir duvarın alt kenarına yakın delikler arasında en az 3 mm mesafe olmalıdır. Aksi takdirde, bükme sırasında gerilebilir veya deforme olabilirler.
Yaygın bir çözüm, büküm çizgisinin üstüne, delik uzunluğuna uygun ve malzeme kalınlığının 1,5 katı genişliğinde bir tahliye yuvası eklemektir. Bu, görünür deliği etkilemeden çekme gerilimini kesintiye uğratır.
Çözüm
Bu yedi soru, LVMA mühendislerinin hizmet sunarken sıklıkla karşılaştığı zorluklardır. Sac Metal İmalat Hizmetleri Bu çözümler, tasarım ve üretim aşamalarının başlarında uygulanarak, üreticiler kaliteyi artırabilir, kalıpları koruyabilir ve maliyetli yeniden işleme ihtiyacını azaltabilirler.
Sac metal imalatıyla ilgili daha pratik ipuçları öğrenmek veya yardıma ihtiyacınız varsa Sac Metal İmalat HizmetleriLVMA ile iletişime geçmekten çekinmeyin; her zaman yardımcı olmaktan mutluluk duyarız.
LVMA'yı şimdi deneyin!
İlk siparişinizde %10 indirimden yararlanın, pazarlama e-postası almayın.