
 Hizmetler
 CNC İşleme
 Döküm
 Metal levha
 Prototipleme
 Enjeksiyon Kalıplama
 Mimari ve Dekoratif
 Endüstriler
 Hediye ve El Sanatları
 Yeni Enerji
 Endüstriyel Ekipmanlar
 Elektrik
 Otomotiv
 Donanım
 Kaynaklar
 Yeni
 Blog
 SSS
 İndirmek


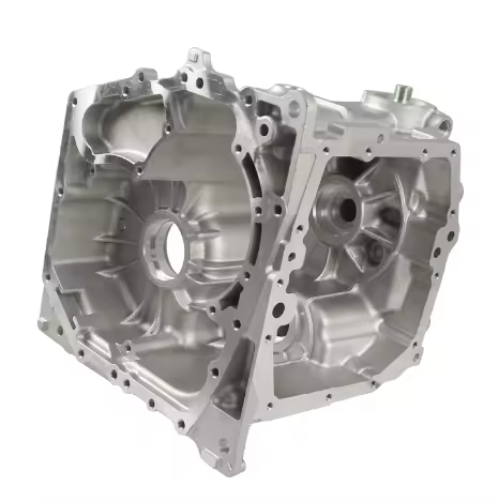
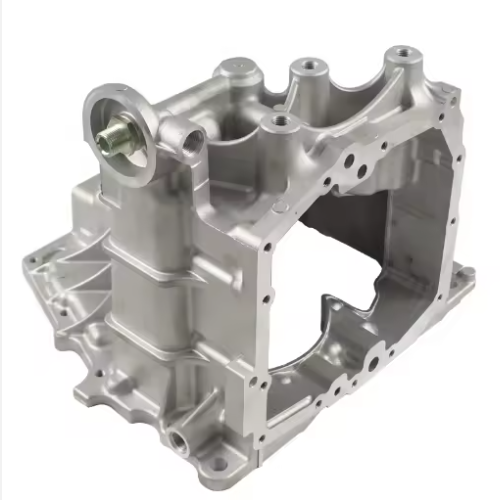
Çin Alüminyum Döküm Şanzıman Gövdeleri - Yüksek Hassasiyetli Parçalar İçin Güvenilir Tedarikçi ve Fabrika
Şanzıman Kutusu Otomobil şanzımanının dış gövdesidir. Şanzıman, motordan gelen hızı ve torku değiştirmek için kullanılan bir mekanizmadır. Şanzıman gövdesindeki bir arıza, tüm güç aktarma sistemini etkileyebilir. Alüminyum alaşımının dökümü, başlıca üretim yöntemidir. şanzıman kutuları Binek otomobillerde ve ticari araçlarda.
Alüminyum Döküm Nedir?
Alüminyum döküm, erimiş alüminyumun hassas bir çelik kalıba ("kalıp" olarak bilinir) zorla sokularak neredeyse nihai şekle sahip parçalar üretildiği yüksek basınçlı bir üretim sürecidir. Sonuç, mükemmel yüzey kalitesine sahip, yoğun ve boyut olarak tutarlı bir parçadır.
Kum döküm veya yerçekimi dökümüne kıyasla, kalıp dökümü daha sıkı toleranslar ve çok daha iyi tekrarlanabilirlik sağlar. Örneğin, karmaşık geometriler için... şanzıman kutularıİç kanalların, montaj çıkıntılarının ve sızdırmazlık yüzeylerinin tam olarak hizalanması gereken yerlerde, bu tutarlılık isteğe bağlı değil, temel bir gerekliliktir.
Adım Adım: Alüminyum Döküm Şanzıman Gövdeleri Nasıl Üretilir?
1
Kalıp Tasarımı ve Mühendisliği
Takım mühendisleri, şanzıman gövdesi tasarımını, genellikle ±0,05 mm tolerans dahilinde işlenmiş yüksek hassasiyetli bir çelik kalıba dönüştürür. Kalıp, malzeme büzülmesini, fırlatma mekaniğini ve ayırma çizgisi yerleşimini hesaba katmalıdır; bu kararlar nihai parça kalitesini doğrudan etkiler.
💡 Kalıp tasarımındaki hatalar, döküm kusurlarının en yaygın nedenlerinden biridir. Üretim sürecinin başlarında sağlam bir kalıp tasarımına yatırım yapmak, sorunları daha sonra düzeltmekten daha uygun maliyetlidir.
2
Alaşım Hazırlama ve Eritme
Otomotiv uygulamalarında yaygın olarak kullanılan ADC12 veya A380 alüminyum alaşımı, yaklaşık olarak bir fırın içinde eritilir. 700°C (1.300°F)Erimiş malzeme, gözenekliliği ve oksit kalıntılarını en aza indirgemek için gazdan arındırılır ve işlenir; bunların her ikisi de bitmiş şanzıman kasalarının yapısal bütünlüğünü tehlikeye atar.
⚠️ Alaşım seçimi tüm tedarikçilerde standartlaştırılmamıştır. Alıcılar her zaman malzeme sertifikalarını ve spektrografik test raporlarını talep etmelidir.
3
Yüksek Basınçlı Enjeksiyon
Erimiş alüminyum, kalıp boşluğuna çeşitli basınçlarda enjekte edilir. 10.000 ila 30.000 psi Hidrolik soğuk hazne sistemi aracılığıyla, malzeme katılaşmadan önce kalıbın her özelliğine (iç nervürler, cıvata deliği çıkıntıları, sıvı geçişleri) nüfuz eder.
Dolum süresi genellikle bir saniyenin altındadır. Hız ve basınç birlikte, döküm alüminyum parçalara karakteristik yoğunluklarını ve yüzey belirginliklerini kazandırır.
4
Soğutma ve Tahliye
Kalıp, iç su veya yağ kanalları aracılığıyla soğutulur. Kontrollü soğutma hızları, tane yapısını ve mekanik özellikleri etkiler. Parça yeterli sertliğe ulaştığında, kalıp açılır ve döküm dışarı atılır.
🔍 Çok hızlı veya çok yavaş soğutma, artık gerilime veya deformasyona neden olur; işte bu noktada proses mühendisliği, yetenekli tedarikçileri ortalama tedarikçilerden ayırır.
5
Budama, Kontrol ve Son İşlem
Çapak ve giriş malzemesi, düzeltme presleri aracılığıyla uzaklaştırılır. Ardından döküm, bir kalite kontrol noktasına girer: boyut kontrolü, iç gözeneklilik için X-ışını veya BT taraması ve uygun durumlarda basınç testi yapılır.
- 🔩 Kumlama — düzgün doku ve kireç giderme için
- ⚙️ CNC işleme — sızdırmazlık yüzeyleri, dişli delikler ve yatak delikleri için
- 🛡️ Eloksal kaplama veya — zorlu çalışma ortamlarında korozyona karşı dayanıklılık için
Alüminyum Dökümün Alternatiflerine Göre Üstün Performans Göstermesinin Nedenleri
⚖️
Mukavemet-Ağırlık Avantajı
Dökümde kullanılan alüminyum alaşımları, belirli çekme dayanımlarına ulaşır. 200–300 MPa Aynı zamanda, bileşen ağırlığını demir veya çelik muadillerine göre önemli ölçüde daha düşük tutuyoruz. Aktarma organı bileşenlerinde her gramlık azalma, filo yakıt verimliliği hedeflerine katkıda bulunuyor.
📐
Ölçekte Boyutsal Tekrarlanabilirlik
Döküm yöntemi, binlerce üretim döngüsü boyunca yüksek boyutsal tutarlılığa sahip parçalar üretir; bu da şanzıman kutularının birden fazla hassas işlenmiş bileşenle bir arada bulunması gerektiğinde kritik öneme sahiptir. Bu durum, ikincil işlemeyi azaltarak teslim sürelerini ve birim maliyetlerini düşürür.
♻️
Malzeme Verimliliği
Bu işlem, yüksek bir hammadde kullanım oranı sağlar. Yolluklar, giriş kanalları ve taşan malzeme tamamen eritme işlemine geri dönüştürülebilir; bu da, kütükten işleme yaklaşımlarına kıyasla etkili hurda oranlarını önemli ölçüde azaltır.
Alıcıların Sıklıkla Gözden Kaçırdığı Şey: Tedarikçi Süreç Yeteneği
Döküm işleminin kendisi oldukça iyi anlaşılmıştır. Kalite sonuçlarını belirleyen asıl değişken ise şudur: tedarikçi süreç disiplini — Enjeksiyon parametrelerini, soğutma profillerini ve alaşım kimyasını parti bazında ne kadar tutarlı bir şekilde kontrol ettikleri.
LVMA'da ekibimiz, otomotiv ve endüstriyel sektörlerdeki müşterilere hizmet vermekte ve onların ihtiyaçlarını karşılamaktadır. alüminyum döküm parçaları Yüksek karmaşıklık ve sıkı tutarlılık gereksinimleriyle. 20 yılı aşkın süredir devam eden deneyimlerden yararlanılarak. 20 yıllık üretim deneyimi Kendi üretim tesisimizde, döküm işlemini CNC hassas işleme ile tek bir koordineli iş akışında entegre ediyoruz; böylece sızdırmazlık yüzeyleri, yatak delikleri ve dişli özellikler aynı kalite sistemi altında işleniyor ve doğrulanıyor. Bu entegrasyon, elden ele geçme riskini ortadan kaldırıyor ve müşterilere ham alaşımdan bitmiş bileşene kadar tek bir sorumluluk noktası sağlıyor.
Alıcılar için tedarik şanzıman kutuları Yüksek hacimli alımlarda, bu tür uçtan uca görünürlük, belirtilen birim fiyatından daha değerlidir.
Sıkça Sorulan Sorular
1 Şanzıman gövdelerinin dökümünde en yaygın olarak hangi alüminyum alaşımları kullanılır?
ADC12 ve A380, otomotiv şanzıman gövdesi dökümünde en yaygın kullanılan alüminyum alaşımlarıdır. Her ikisi de akışkanlık, mekanik dayanıklılık ve korozyon direnci arasında güçlü bir denge sunar. Alıcılar, alaşım bileşimini doğrulamak için tedarikçilerinden her zaman malzeme sertifikaları ve spektrografik test raporları talep etmelidir.
2 Alüminyum döküm yöntemiyle üretilen şanzıman gövdelerinde hangi toleranslara ulaşılabilir?
Yüksek basınçlı alüminyum döküm yöntemiyle standart özelliklerde ±0,1 mm veya daha iyi boyutsal toleranslar elde edilebilir. Sızdırmazlık yüzeyleri, yatak delikleri ve dişli delikler gibi kritik yüzeyler, işlevsel gereksinime bağlı olarak ±0,02–0,05 mm aralığında daha sıkı toleranslara ulaşmak için genellikle ek CNC işleme gerektirir.
3 Dökme yöntemiyle üretilen şanzıman gövdelerinde gözeneklilik nasıl kontrol edilir?
Gözeneklilik, çeşitli proses kontrolleriyle yönetilir: enjeksiyondan önce alüminyum eriyiğinin uygun şekilde gazdan arındırılması, optimize edilmiş enjeksiyon hızı ve basınç profilleri, kontrollü soğutma oranları ve kalıpta iyi tasarlanmış havalandırma. Döküm sonrası inceleme, yapısal bütünlüğü veya basınç sızdırmazlık performansını tehlikeye atabilecek iç boşlukları tespit etmek için X-ışını veya BT taraması kullanılarak yapılır.
4 Şanzıman gövdeleri için kum döküm yerine kalıp döküm neden tercih edilir?
Kalıp döküm, kum dökümüne kıyasla önemli ölçüde daha sıkı boyut toleransları, daha iyi yüzey kalitesi ve çok daha üstün tekrarlanabilirlik sunar. Yüksek üretim hacimlerinde montaj çıkıntılarının, sızdırmazlık yüzeylerinin ve iç sıvı geçişlerinin hassas bir şekilde hizalanmasını gerektiren şanzıman gövdeleri için, kalıp dökümün tutarlılığı ve çevrim hızı onu endüstri standardı bir seçenek haline getirir.
5 Alüminyum döküm şanzıman gövdeleri için hangi yüzey işleme seçenekleri mevcuttur?
Yaygın son işlem seçenekleri arasında, düzgün yüzey dokusu ve kireç giderme için kumlama, sızdırmazlık yüzeyleri ve yatak delikleri gibi kritik fonksiyonel yüzeyler için CNC işleme ve zorlu çalışma ortamlarında korozyon direncini artırmak için eloksal veya koruyucu kaplamalar bulunur. Uygun son işlem süreci, uygulamanın özel fonksiyonel ve çevresel gereksinimlerine bağlıdır.
6 Alıcılar, şanzıman gövdeleri için döküm tedarikçisi seçerken nelere dikkat etmelidir?
Alıcılar, belirtilen birim fiyatının ötesinde, tedarikçinin süreç disiplinini -özellikle enjeksiyon parametreleri, soğutma profilleri ve alaşım kimyasının parti bazında tutarlılığı üzerindeki kontrolünü- değerlendirmelidir. Döküm işlemini, birleşik bir kalite sistemi altında şirket içi CNC işleme ile entegre eden tedarikçiler önemli avantajlar sunar: azaltılmış el değiştirme riski, tek noktadan sorumluluk ve ham alaşımdan bitmiş bileşene kadar doğrulanmış boyutsal kontrol.
Hemen bilgi alın!
İşleme hizmetlerimiz hakkında daha fazla bilgi edinmek için çizimlerinizi ve iletişim bilgilerinizi yükleyin. Sorularınızı yanıtlayacağız ve anında fiyat teklifi sunacağız.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.