
 Hizmetler
 CNC İşleme
 Döküm
 Metal levha
 Prototipleme
 Enjeksiyon Kalıplama
 Mimari ve Dekoratif
 Endüstriler
 Hediye ve El Sanatları
 Yeni Enerji
 Endüstriyel Ekipmanlar
 Elektrik
 Otomotiv
 Donanım
 Kaynaklar
 Yeni
 Blog
 SSS
 İndirmek


0102030405
Döküm Yönteminin Artıları ve Eksileri: Bilmeniz Gerekenler
2025-08-08
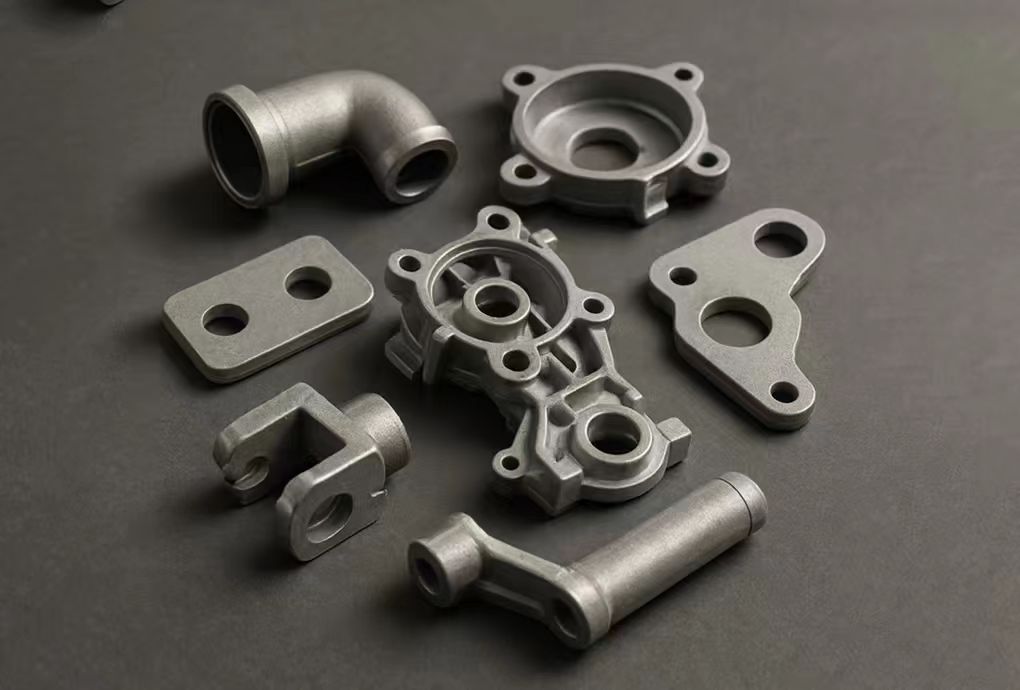
Döküm, genellikle büyük miktarlarda metal parça üretimi için kullanılan, yaygın olarak kullanılan bir metal şekillendirme işlemidir. Otomotiv parçalarından tüketici elektroniğine kadar modern üretimde önemli bir rol oynamaktadır. Ürün geliştirme ihtiyaçlarınıza uygun olup olmadığına karar vermeden önce, faydalarını ve sınırlamalarını anlamak çok önemlidir.
Döküm yöntemi, büyük ölçekli üretim için hız, tutarlılık ve maliyet etkinliği sunarken, yüksek kalıp maliyetleri ve sınırlı malzeme esnekliği gibi zorlukları da beraberinde getirir. Bu makale, döküm sürecini, temel avantajlarını ve dezavantajlarını inceleyerek, üretim yöntemi seçerken daha bilinçli bir karar vermenize yardımcı olmayı amaçlamaktadır.
Kalıp Döküm Nedir?
Kalıp döküm, metal döküm işlemidir. Erimiş metalin çelik bir kalıba dökülmesini içerir; metal daha sonra soğutulur ve katılaştırılarak nihai şekli oluşturulur. Bu kalıplar, mükemmel boyutsal doğrulukla karmaşık şekiller üretmek için hassas bir şekilde işlenir. pürüzsüz yüzeylerMetal katılaştıktan sonra kalıp açılır ve bitmiş parçayı dışarı atar; parça daha sonraki işlemler veya kullanım için hazırdır.
Sıcak hazneli döküm, soğuk hazneli döküm, vakumlu döküm ve sıkıştırmalı döküm dahil olmak üzere çeşitli döküm yöntemleri mevcuttur. Her yöntem farklı malzemelere, parça boyutlarına ve performans gereksinimlerine uygundur. Yöntem seçimi, alaşım türü, üretim hızı ve maliyet verimliliği gibi faktörlere bağlıdır.
Sıcak hazneli döküm makineleri, çinko ve magnezyum gibi düşük erime noktalı metallerin işlenmesi için idealdir. Metal, makinenin içinde eritildiği için bu yöntem tercih edilir. döküm makinesiDöngü süreleri kısa ve verimlilik yüksektir. Soğuk hazneli kalıp döküm Bu makineler, alüminyum gibi yüksek erime noktasına sahip metallerin işlenmesinde kullanılır. Soğuk hazneli döküm makinelerinde, erimiş metal otomatik olarak döküm haznesine dökülür, bu da onları yüksek mukavemetli uygulamalar için uygun hale getirir.
Döküm Kalıplama Uygulamaları
Otomotiv
Döküm yöntemi, otomotiv sektöründe karmaşık, yüksek mukavemetli metal parçaların büyük hacimlerde üretilmesinde yaygın olarak kullanılmaktadır. Hafif tasarımları ve yüksek üretim verimliliğini destekler.
Örnek ürünler:
- Motor blokları
- Şanzıman gövdeleri
- Alaşımlı jantlar
Elektronik ve İletişim
Döküm yöntemi, elektronik cihazlar için hassas, ısıyı dağıtan ve dayanıklı muhafazalar ve bileşenler üretmek için idealdir.
Örnek ürünler:
- Akıllı telefon metal çerçeveleri
- Isı emici tabanları
- Sinyal yükseltici gövdeleri
Havacılık ve Uzay
Kalıp döküm yöntemi, havacılık ve uzay sanayinde hafiflik ve hassasiyet gerektiren yapısal olmayan parçalar için kullanılır.
Örnek ürünler:
- Seyir aleti muhafazaları
- İç parantezler
- Kontrol paneli kapakları
Döküm Kalıp Çeşitleri
Döküm işlemi esas olarak soğuk hazneli ve sıcak hazneli olmak üzere ikiye ayrılır. Bu iki yöntem, modern üretimde hayati bir rol oynar ve her biri belirli malzemelere ve üretim ihtiyaçlarına uygundur. Kalite, verimlilik ve maliyet kontrolünü sağlamak için doğru işlemi seçmek açısından aralarındaki farkları anlamak çok önemlidir.
Soğuk Hazneli Kalıp Döküm
Soğuk hazneli döküm, alüminyum ve bakır gibi yüksek erime noktasına sahip metaller için idealdir. Erimiş metal bir enjeksiyon haznesine dökülür ve ardından yüksek basınç altında bir kalıba itilir.
Bu işlem, erime noktası nispeten yüksek olan metaller için uygundur. Alüminyum alaşımlarıYaklaşık 463°C (865°F) erime noktasına sahip ve 671°C (1240°F)'ye kadar ulaşan sıcaklıklara sahip olan bu malzemeler, soğuk hazneli kalıp dökümü için tipik adaylardır.
Soğuk hazneli kalıp döküm Soğuk hazneli kalıp döküm yöntemi, mükemmel mekanik özelliklere sahip yoğun ve güçlü parçalar üretir; bu da onu büyük veya karmaşık bileşenler için uygun hale getirir. Dayanıklılık ve hassasiyet gerektiren otomobil parçaları, motor gövdeleri ve yapısal bileşenler bu yöntemle üretilir.
Sıcak Hazneli Kalıp Dökümü
Sıcak hazneli kalıp döküm Çinko, kurşun ve magnezyum gibi düşük erime noktalı alaşımlar için en uygundur. Enjeksiyon sistemi erimiş metalin içine daldırılır, bu da daha hızlı çevrimlere olanak tanır.
Yüksek verimlilik ve mükemmel özellikler sunar. yüzey kaplamasıBu da onu küçük, yüksek hacimli üretim parçaları için ideal hale getiriyor.
Tipik ürünler arasında tüketici elektroniği, donanım parçaları ve ince detaylara sahip dekoratif bileşenler yer almaktadır.
Kalıp Döküm Adımları
1. Küf Gelişimi
Dökümde kullanılan kalıplar, geometrisi nihai ürünle mükemmel şekilde eşleşen, hassas bir şekilde tasarlanmış metal kalıplardır. Mühendisler, döküm sırasında iç sürtünme, akış hızı ve ısı dağılımı da dahil olmak üzere ayrıntılı simülasyonlar gerçekleştirmek için CAD/CAM ve CFD (hesaplamalı akışkanlar dinamiği) kullanırlar.
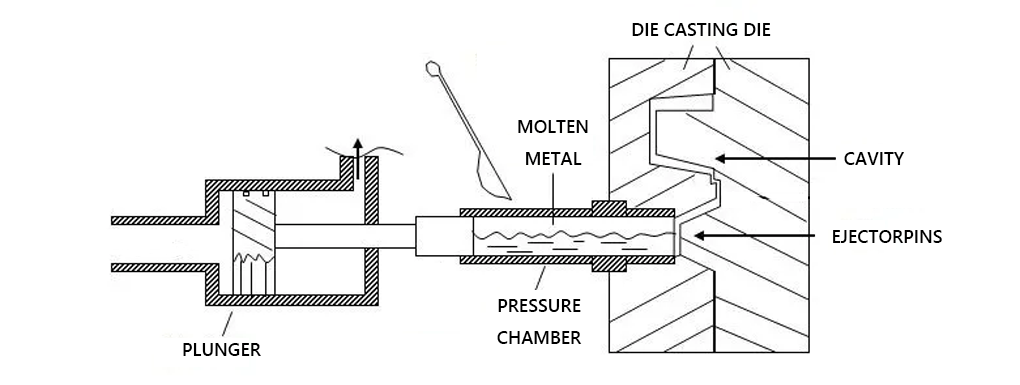
Dijital simülasyonlar doğrulandıktan sonra, teknik çizimler ve proses parametreleri (toleranslar ve makine kapasitesi dahil) deneyimli bir kalıp ustasına teslim edilir. Bu uzmanlar, CNC işleme teknolojisini kullanarak kalıbı üretir ve performansı doğrulamak için bir deneme çalışması gerçekleştirir. Kalıp, boşluğun yanı sıra, yolluklar, soğutma sistemi ve ejektör mekanizmasını da içerir.
Kalıp tasarımı en kritik adımdır. dökümMükemmel kalıp tasarımı, malzeme israfını ve deformasyonu azaltabilir ve verimliliği artırabilir.
2. Kalıp Kurulumu ve Ayarı
Kalıp iki kısımdan oluşur: hareketli kalıp ve sabit kalıpSabit kalıp makineye takılıdır ve sabit kalır. Hareketli kalıp ise çıkarılabilir ve dökümün alınması için demonte edilebilir.
Üretime başlamadan önce, yapılması gereken bazı hazırlık aşamaları bulunmaktadır.
İşleme başlamadan önce kalıbın temizlenmesi ve önceden ısıtılması, ayrıca kalıp yüzeyinin ayırıcı madde ve yalıtım kaplamasıyla kaplanması gerekir. Yağlayıcının amacı, kalıptan çıkarma sırasında kalıp sıcaklığını ve sürtünmeyi düzenlemektir.
3. Erimiş Metal Enjeksiyonu
Bu aşamada, erimiş alaşım kalıp boşluğuna enjekte edilir. İki ana teknik vardır:
Yerçekimiyle döküm, erimiş metalin kendi ağırlığıyla döküm ağzından kalıba aktığı bir döküm yöntemidir. Yerçekimiyle döküm, daha iyi mekanik dayanım ve düşük gözeneklilik sunar.
Yüksek basınçlı kalıp dökümErimiş metalin 100 ila 1.800 bar (1.400 ila 26.000 psi) arasında değişen basınçlarla kalıba zorla sokulduğu bir yöntemdir.
Yüksek basınçlı döküm yöntemleri, kalıp dolumunu iyileştirir, ince cidarlı ve karmaşık şekillerin üretimini mümkün kılar, daha iyi yüzey kalitesi ve boyutsal tutarlılık sağlar ve genel olarak ikincil işleme ihtiyacını azaltır.
4. Katılaşma ve Soğutma
Metal, kapıdan geçerek tamamen dolduruyor. döküm kalıbı Boşluk oluşur ve soğumaya ve katılaşmaya başlar. İstenilen iç yapıyı elde etmek ve termal gerilimleri veya kusurları önlemek için soğuma hızını kontrol etmek çok önemlidir.
Düzgün soğutma, yüzey kusurlarını, gözenekliliği veya iç çatlakları en aza indirmeye yardımcı olarak, nihai dökümün kalite standartlarını karşılamasını sağlar.
5. Dökümün Çıkarılması
Parça katılaştıktan sonra kalıp açılır ve döküm çıkarılır. Bu işlem, üretim ölçeğine bağlı olarak otomatik veya manuel olabilir.
Kalıba entegre edilmiş ejektör pimleri, döküm parçasını kontrollü bir şekilde dışarı atarak olası hasarı en aza indirir ve üretim döngülerini hızlandırır.
6. Döküm Sonrası Son İşlemler
Kalıptan çıkarıldıktan sonra, döküm kanalı, besleme kanalı veya çapak gibi yerlerden fazla malzeme döküm içinde kalabilir. Bu malzeme genellikle kesilerek çıkarılır ve yeniden eritilerek geri dönüştürülür.
Dökümün Avantajları
Karmaşık Şekillerin Tek Adımda Oluşturulması
Kalıp dökümü şunlara olanak tanır: Karmaşık geometrilerin hassas, tek adımlı oluşturulmasıİnce duvarlar, ince nervürler ve karmaşık iç yapılar dahil olmak üzere, kaynak veya montaj ihtiyacını ortadan kaldırarak yapısal bütünlüğü sağlar.
Hızlı Seri Üretim
İle kısa çevrim süreleri ve yüksek otomasyonDöküm yöntemi, orta ve yüksek hacimli üretim için idealdir. Her döküm döngüsü sadece birkaç saniye sürerek, tutarlılıktan ödün vermeden hızlı üretim sağlar.
Maliyet Etkin Üretim
İlk üretim maliyetleri yüksek olsa da, seri üretimde düşük birim maliyeti Döküm işlemini son derece ekonomik hale getirir. İkincil işleme ihtiyacının minimum düzeyde olması da genel maliyet tasarrufuna katkıda bulunur.
Pürüzsüz Yüzey Bitirme
Döküm parçaların özellikleri mükemmel yüzey pürüzsüzlüğü ve ince detaylarBu durum, çoğu zaman ek bir işlem gerektirmez veya çok az işlem gerektirir. Bu da birçok uygulamada cilalama, boyama veya kaplama ihtiyacını azaltır.
Döküm Yönteminin Sınırlamaları
Yüksek Başlangıç Yatırımı
Döküm yöntemi, kalıp (takım) tasarımı ve imalatı için önemli ön maliyetler gerektirir. Bu da onu büyük hacimli üretim için daha uygun hale getirir, çünkü maliyet etkinliği sağlamak için takım maliyetinin birçok parça üzerinden amorti edilmesi gerekir.
Parça Boyutuna İlişkin Sınırlamalar
Döküm yöntemi, makine tonajı sınırları ve kalıp boyutu kısıtlamaları nedeniyle genellikle çok büyük parçalar için uygun değildir. Yüksek hassasiyet ve tekrarlanabilirlik gerektiren küçük ve orta boyutlu parçalar için en iyi sonucu verir.
Çözüm
Döküm Karmaşık ve yüksek hassasiyetli parçaların kolayca üretilebilmesini sağlayan son derece verimli bir üretim yöntemidir. Daha hızlı üretim süreleri, daha yüksek boyutsal doğruluk ve üstün yüzey kalitesi gibi avantajlar sunar. Alüminyum döküm, özellikle otomotiv sektöründe, dayanıklılıktan ödün vermeden toplam ağırlığı azaltmaya yardımcı olarak, hafif tasarımda önemli bir süreç haline gelmiştir.