
 บริการ
 การตัดเฉือนด้วยเครื่อง CNC
 การหล่อขึ้นรูป
 แผ่นโลหะ
 การสร้างต้นแบบ
 การฉีดขึ้นรูป
 สถาปัตยกรรมและการตกแต่ง
 อุตสาหกรรม
 ของขวัญและงานฝีมือ
 พลังงานใหม่
 อุปกรณ์อุตสาหกรรม
 ไฟฟ้า
 ยานยนต์
 ฮาร์ดแวร์
 ทรัพยากร
 ใหม่
 บล็อก
 คำถามที่พบบ่อย
 ดาวน์โหลด



รีด ลู
วิศวกรฝ่ายขาย
รีดมีประสบการณ์ด้านการขาย 5 ปี รวมถึงการบริหารธุรกิจ การจัดการคุณภาพ และการเขียนเอกสารทางเทคนิค เขาสำเร็จการศึกษาระดับปริญญาตรีด้านวิศวกรรมศาสตร์ และมีความกระตือรือร้นในการเรียนรู้และแบ่งปันความรู้และประสบการณ์ด้านการกลึงและการผลิต










แนวทางการฉีดขึ้นรูป PA: หลักการ คุณสมบัติ และกระบวนการผลิต
วันที่เผยแพร่: 2026-01-03
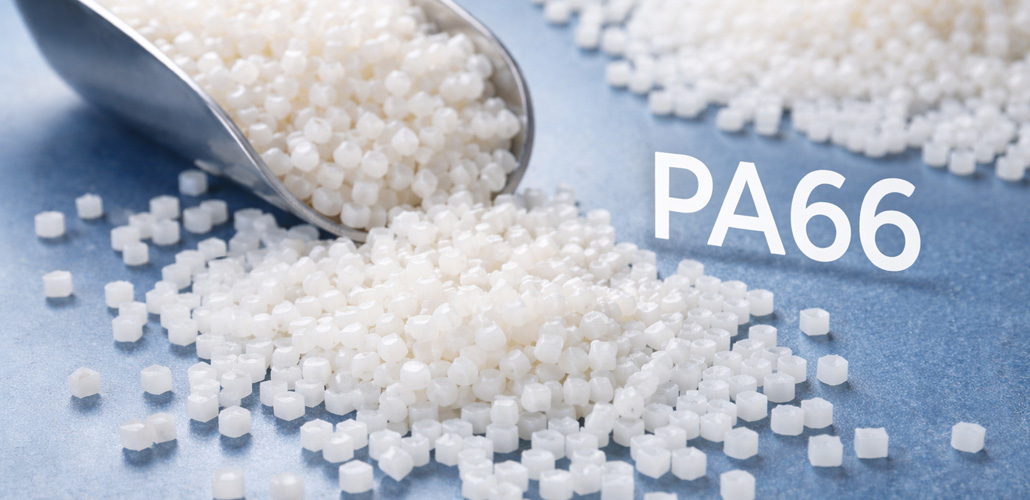
โพลีอะไมด์ หรือ PA เป็นที่รู้จักกันทั่วไปในชื่อไนลอน เป็นพลาสติกวิศวกรรมชนิดสำคัญ โครงสร้างหลักของมันประกอบด้วยหมู่เอไมด์ (–NHCO–) ที่ซ้ำกันในสายโมเลกุล
หมู่เอไมด์ที่มีขั้วสูงเหล่านี้ก่อให้เกิดพันธะไฮโดรเจนที่แข็งแรง พันธะเหล่านี้ทำให้ PA มีความแข็งแรงเชิงกลสูง ทนต่อการสึกหรอ มีคุณสมบัติหล่อลื่นในตัวเอง และทนต่อสารเคมี
พอลิเอทิลีน (PA) ชนิดทั่วไป ได้แก่ PA6, PA66 และ PA12 ซึ่งตั้งชื่อตามอะตอมคาร์บอนของโมโนเมอร์ PA เป็นวัสดุกึ่งผลึก แต่ความท้าทายที่สำคัญที่สุดในการขึ้นรูปคือการดูดซับความชื้นสูง การควบคุมความชื้นอย่างเข้มงวดจะช่วยให้การขึ้นรูปประสบความสำเร็จ
คุณลักษณะทางวัสดุของโพลีอะไมด์ (PA)
ดูดซับความชื้นสูงและเสี่ยงต่อการเกิดปฏิกิริยาไฮโดรไลซิส
ความไวต่อความชื้นเป็นความท้าทายที่ใหญ่ที่สุดในการขึ้นรูปด้วยการฉีดพลาสติก PA กลุ่มอะไมด์ดูดซับน้ำได้ง่าย พลาสติก PA6 สามารถดูดซับน้ำได้มากกว่า 9.5% เมื่ออิ่มตัว ความชื้นในเนื้อพลาสติกหลอมเหลวจะทำให้พลาสติกแตกตัวที่อุณหภูมิสูง ส่งผลให้ชิ้นส่วนเปราะ ฟองอากาศ และตำหนิบนพื้นผิว
น้ำที่ซึมเข้าไปจะทำให้ PA อ่อนตัวลง ทำให้แข็งแรงขึ้น แต่ก็มีขนาดใหญ่ขึ้นด้วย คุณต้องทำให้วัตถุดิบแห้งสนิทก่อนทำการขึ้นรูป ชิ้นส่วนพลาสติกกลึงขึ้นรูปตามสั่งการออกแบบยังต้องคำนึงถึงการเปลี่ยนแปลงขนาดเนื่องจากการดูดซับน้ำในภายหลังด้วย
พฤติกรรมการตกผลึกที่เด่นชัด
ความเป็นผลึก อัตราการตกผลึก และโครงสร้างผลึกของ PA ได้รับอิทธิพลอย่างมากจากสภาวะการประมวลผล โดยเฉพาะอย่างยิ่งอัตราการเย็นตัว
- การระบายความร้อนอย่างรวดเร็ว (อุณหภูมิแม่พิมพ์ต่ำ): ผลิตผลึกละเอียดที่ไม่สมบูรณ์ ช่วยเพิ่มความแข็งแรงและความโปร่งใส (สำหรับชิ้นส่วนบางๆ) แต่ส่งผลให้เกิดการหดตัวสูงและไม่สม่ำเสมอ รวมถึงความเสถียรของขนาดที่แย่ลง
- การระบายความร้อนช้า (อุณหภูมิแม่พิมพ์สูง): ช่วยส่งเสริมการตกผลึกที่สมบูรณ์ยิ่งขึ้น เพิ่มความแข็งแกร่ง ความแข็ง ความคงตัวของขนาด และความทนทานต่อความร้อน แม้ว่าการตกผลึกมากเกินไปอาจทำให้เปราะได้
ช่วงจุดหลอมเหลวแคบและความเสี่ยงต่อการเกิดออกซิเดชันจากความร้อน
พอลิเอทิลีน (PA) มีช่วงอุณหภูมิหลอมเหลวค่อนข้างแคบ (PA6 ≈ 220 °C, PA66 ≈ 260 °C) อุณหภูมิในการแปรรูปต้องสูงพอที่จะทำให้วัสดุไหลได้ แต่ต้องควบคุมอย่างระมัดระวังเพื่อป้องกันความร้อนสูงเกินไป การสัมผัสกับอุณหภูมิสูงในอากาศเป็นเวลานานอาจทำให้เกิดปฏิกิริยาออกซิเดชันจากความร้อน ส่งผลให้เกิดการเหลืองและคุณสมบัติเสื่อมลง
แข็งตัวเร็วและไหลได้ดี
พอลิเอทิลีน (PA) ที่หลอมเหลวมีความหนืดต่ำและไหลได้ดีเยี่ยม แต่เมื่ออุณหภูมิลดลงต่ำกว่าจุดหลอมเหลว ความหนืดจะเพิ่มขึ้นอย่างรวดเร็วเนื่องจากการตกผลึก จึงจำเป็นต้องมีการควบคุมอุณหภูมิ การฉีดอย่างรวดเร็ว ความเร็วและแรงกดที่เพียงพอเพื่อชดเชยการหดตัว
พารามิเตอร์กระบวนการหลักสำหรับการฉีดขึ้นรูป PA
การอบแห้งวัสดุเบื้องต้น (ขั้นตอนสำคัญ)
การทำให้แห้งเป็นสิ่งจำเป็นและต้องควบคุมอย่างเข้มงวด
อุปกรณ์: ใช้เครื่องลดความชื้นที่มีจุดน้ำค้างที่แนะนำต่ำกว่า –40 °C
สภาวะการอบแห้ง:
- PA6: 80–100 °C เป็นเวลา 4–6 ชั่วโมง (ห้ามเกิน 110 °C เพื่อป้องกันการเกิดออกซิเดชัน)
- PA66: 100–120 °C เป็นเวลา 4–8 ชั่วโมง
เกรดเสริมใยแก้ว: เพิ่มเวลาในการอบแห้งอีก 1-2 ชั่วโมง
ข้อกำหนดปริมาณความชื้น:
หลังจากอบแห้งแล้ว ควรนำวัสดุไปใช้ทันที ในระหว่างการปิดเครื่อง ให้ไล่อากาศออกจากกระบอกด้วยโพลิเมอร์ที่มีความเสถียร (เช่น HDPE) หรือลดอุณหภูมิของกระบอกลงต่ำกว่า 160 °C เพื่อป้องกันการดูดซับความชื้นและการเสื่อมสภาพ
การควบคุมอุณหภูมิหลอมเหลว
ในระหว่างกระบวนการ การปรับแต่งการฉีดขึ้นรูปชิ้นส่วนพลาสติกอุณหภูมิจะต้องอยู่ในช่วงแคบๆ เพื่อให้มั่นใจได้ว่าของเหลวจะไหลเวียนได้ดีโดยไม่เสื่อมสภาพ
กฎทั่วไป: สูงกว่าจุดหลอมเหลว 20–50 องศาเซลเซียส ห้ามเกิน 300 องศาเซลเซียส
พีเอ6อุณหภูมิหลอมเหลวที่แนะนำ: 230–260 °C; โซนด้านหลัง: 210–230 °C | โซนด้านหน้า: 240–260 °C
พีเอ66อุณหภูมิหลอมเหลวที่แนะนำ: 260–290 °C; โซนด้านหลัง: 240–260 °C | โซนด้านหน้า: 270–290 °C
อุณหภูมิหัวฉีด: ต่ำกว่าบริเวณแนวหน้า 5-10 องศาเซลเซียส แต่สูงกว่าจุดหลอมเหลวเพื่อป้องกันการแข็งตัว
การเพิ่มประสิทธิภาพอุณหภูมิของแม่พิมพ์
มากมาย ผู้ผลิตแม่พิมพ์ฉีดพลาสติกแบบกำหนดเอง เชื่อว่าอุณหภูมิของแม่พิมพ์เป็นเครื่องมือที่มีประสิทธิภาพที่สุดในการควบคุมความเป็นผลึกของผลิตภัณฑ์ PA ซึ่งจะส่งผลต่อคุณลักษณะด้านประสิทธิภาพขั้นสุดท้ายของผลิตภัณฑ์เหล่านั้น
- ช่วงทั่วไป: 60–120 °C
- อุณหภูมิแม่พิมพ์สูง (80–120 °C): ช่วยเพิ่มความเสถียรของขนาด ความแข็งแกร่ง ความทนทานต่อความร้อน และความเงางามของพื้นผิว ส่งเสริมการหดตัวที่สม่ำเสมอและลดความเครียดภายใน จำเป็นอย่างยิ่งสำหรับชิ้นส่วน PA ผนังหนาที่ไม่เสริมแรง
- อุณหภูมิแม่พิมพ์ต่ำ (60–80 °C): ช่วยลดระยะเวลาในการผลิตและเพิ่มความทนทาน แต่ส่งผลให้เกิดการหดตัวมากขึ้น ความแม่นยำของขนาดลดลง และอาจเกิดการเสียรูปหลังการตกผลึกได้
- สำหรับ PA ที่เสริมด้วยใยแก้ว แนะนำให้ใช้แม่พิมพ์ที่มีอุณหภูมิสูงขึ้น (80–100 °C) เพื่อลดการเปิดเผยของเส้นใย ความหยาบของพื้นผิว และการบิดเบี้ยว
ความเร็วในการฉีด แรงดัน และระยะเวลาการคงแรงดัน
- ความเร็วในการฉีด: แนะนำให้ใช้ความเร็วสูงเพื่อเติมเต็มช่องว่างให้สมบูรณ์และเพิ่มความแข็งแรงของแนวเชื่อม นอกจากนี้ยังช่วยส่งเสริมการกระจายตัวของใยแก้วอย่างสม่ำเสมอในเกรดเสริมแรง
- แรงดันการฉีดโดยทั่วไปจะอยู่ที่ 60–100 MPa; เกรดเสริมแรงต้องการแรงดันสูงกว่า
- แรงกดและการคงเวลา:สำคัญอย่างยิ่ง เนื่องจาก PA มีการหดตัวจากการตกผลึกสูง แรงดันในการคงสภาพควรอยู่ที่ 50–80% ของแรงดันในการฉีด และคงไว้จนกว่าวัสดุจะแข็งตัวที่ทางเข้า การคงสภาพที่ไม่เพียงพอจะทำให้เกิดรอยยุบ ช่องว่าง และชิ้นส่วนที่มีขนาดเล็กเกินไป
แรงดันย้อนกลับและความเร็วของสกรู
- ความเร็วของสกรูความเร็วรอบปานกลางค่อนข้างต่ำ โดยทั่วไปอยู่ที่ 40-70 รอบต่อนาที เพื่อหลีกเลี่ยงความร้อนสูงเกินไปจากการเฉือน
- แรงดันย้อนกลับแรงดันย้อนกลับต่ำ (5–15 บาร์) เพียงพอที่จะทำให้เนื้อโลหะหลอมเหลวเป็นเนื้อเดียวกันและกำจัดอากาศที่ติดอยู่ แรงดันย้อนกลับที่มากเกินไปจะเพิ่มความร้อนจากการเฉือนและควรหลีกเลี่ยง
การออกแบบแม่พิมพ์และข้อพิจารณาเพิ่มเติม
- การระบายอากาศการระบายอากาศที่เพียงพอเป็นสิ่งสำคัญเนื่องจากอัตราการเติมที่รวดเร็วและการปล่อยไอน้ำที่อาจเกิดขึ้นได้ ความลึกของช่องระบายอากาศที่แนะนำ: 0.015–0.025 มม.
- ระบบประตู: ท่อลำเลียงสั้นและหนา พร้อมช่องระบายของเหลวเย็นขนาดใหญ่พอสมควร ขนาดช่องเปิดที่ใหญ่ขึ้นเล็กน้อยจะช่วยลดความร้อนจากการเฉือนและปรับปรุงการอัดแน่นให้ดียิ่งขึ้น
- ระบบระบายความร้อน: ต้องมีความสม่ำเสมอและมีประสิทธิภาพเพื่อรักษาอุณหภูมิของแม่พิมพ์ให้คงที่ โดยเฉพาะอย่างยิ่งสำหรับการขึ้นรูปที่อุณหภูมิสูง
ข้อบกพร่องทั่วไปและวิธีแก้ไข
ริ้วสีเงิน ฟองอากาศ พื้นผิวขรุขระ
สาเหตุที่พบบ่อยที่สุดคือการอบแห้งไม่เพียงพอ (มากกว่า 90% ของกรณี) ตรวจสอบสภาพการอบแห้งทันที อุณหภูมิหลอมเหลวที่สูงเกินไปก็อาจเป็นสาเหตุได้เช่นกัน
ความไม่เสถียรของมิติ
ความไม่เสถียรของขนาดชิ้นส่วนพลาสติกขึ้นรูปฉีดตามสั่งนั้นเกิดจากการดูดซับความชื้นและการตกผลึกหลังการขึ้นรูปเป็นหลัก ควรใช้ชิ้นงานที่แห้งสนิทและรักษาอุณหภูมิแม่พิมพ์ให้สูงกว่า 80 °C เพื่อช่วยให้การตกผลึกมีความเสถียร
ความเปราะมากเกินไป
อาจเกิดจากการอบแห้งมากเกินไป (การเกิดออกซิเดชัน) อุณหภูมิหลอมเหลวสูงเกินไป (การเสื่อมสภาพจากความร้อน) หรืออุณหภูมิแม่พิมพ์ต่ำเกินไป ทำให้เกิดความเครียดภายในสูง ปรับการตั้งค่าการอบแห้งและอุณหภูมิให้เหมาะสม
รอยยุบและโพรง
เพิ่มแรงกดและระยะเวลาในการคงรูป เพิ่มอุณหภูมิของแม่พิมพ์เพื่อชะลอการแข็งตัวของผิวแม่พิมพ์ และปรับตำแหน่งช่องทางเข้าให้เหมาะสมบริเวณส่วนที่หนา
การฉายแสงด้วยใยแก้ว (การลอยตัวของใยแก้ว)
เพิ่มอุณหภูมิของแม่พิมพ์และโลหะหลอมเหลว เพิ่มความเร็วในการฉีด ปรับปรุงประสิทธิภาพการผสมด้วยสกรู และเลือกเกรด PA เสริมแรงที่เหมาะสม
บทสรุป
การเลือกสิ่งที่ถูกต้อง ผู้ผลิตแม่พิมพ์ฉีดพลาสติกแบบกำหนดเอง การควบคุมกระบวนการผลิตสำหรับผลิตภัณฑ์ไนลอนของคุณเป็นสิ่งสำคัญอย่างยิ่ง LVMA มีห่วงโซ่อุปทานการฉีดขึ้นรูปที่ครบวงจร โดยนำเสนอบริการฉีดขึ้นรูปที่หลากหลาย เช่น การฉีดขึ้นรูปสองสีและการฉีดขึ้นรูปชิ้นส่วนแทรก ทีมงานของ LVMA จะใช้ความเชี่ยวชาญของพวกเขาในการให้คำแนะนำและตอบคำถามที่คุณอาจมี
ลองใช้ LVMA ตอนนี้เลย!
รับส่วนลด 10% สำหรับการสั่งซื้อครั้งแรกของคุณ และไม่มีอีเมลการตลาดส่งมา