
 บริการ
 การตัดเฉือนด้วยเครื่อง CNC
 การหล่อขึ้นรูป
 แผ่นโลหะ
 การสร้างต้นแบบ
 การฉีดขึ้นรูป
 สถาปัตยกรรมและการตกแต่ง
 อุตสาหกรรม
 ของขวัญและงานฝีมือ
 พลังงานใหม่
 อุปกรณ์อุตสาหกรรม
 ไฟฟ้า
 ยานยนต์
 ฮาร์ดแวร์
 ทรัพยากร
 ใหม่
 บล็อก
 คำถามที่พบบ่อย
 ดาวน์โหลด



รีด ลู
วิศวกรฝ่ายขาย
รีดมีประสบการณ์ด้านการขาย 5 ปี รวมถึงการบริหารธุรกิจ การจัดการคุณภาพ และการเขียนเอกสารทางเทคนิค เขาสำเร็จการศึกษาระดับปริญญาตรีด้านวิศวกรรมศาสตร์ และมีความกระตือรือร้นในการเรียนรู้และแบ่งปันความรู้และประสบการณ์ด้านการกลึงและการผลิต










7 ปัญหาทั่วไปในการดัดแผ่นโลหะ และวิธีแก้ไข
วันที่เผยแพร่: 30 ธันวาคม 2025
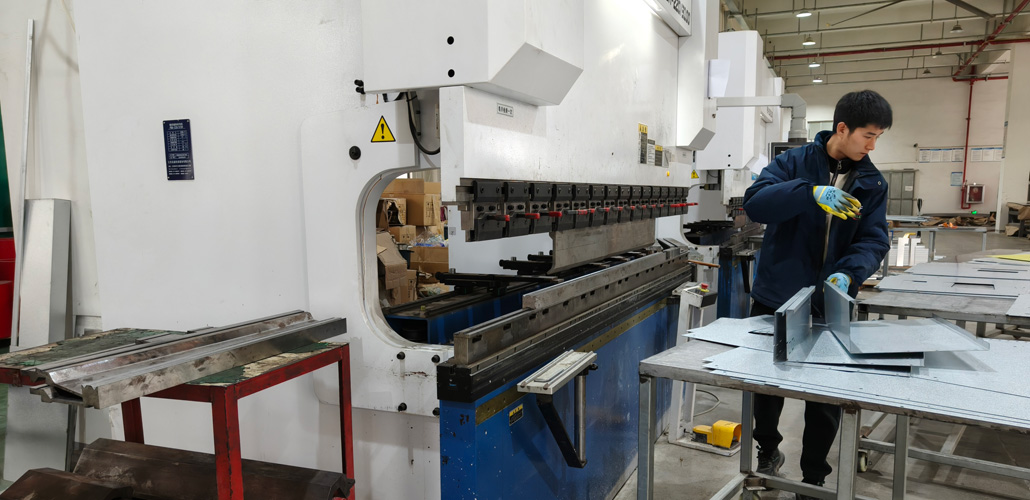
ใน บริการดัดแผ่นโลหะด้วยเครื่อง CNCวิศวกรและผู้ปฏิบัติงานมักพบปัญหาที่เกิดจากวิธีการดัดและคุณสมบัติของวัสดุ ด้วยเคล็ดลับการออกแบบและการปรับกระบวนการที่เหมาะสม ปัญหาเหล่านี้จำนวนมากสามารถหลีกเลี่ยงได้ ช่วยลดของเสียจากวัสดุและเพิ่มประสิทธิภาพการผลิต
ด้านล่างนี้ เราได้รวบรวมแนวทางการดัดงอที่ใช้งานได้จริง โดยอิงจากประสบการณ์การผลิตจริง เพื่อช่วยให้วิศวกรและทีมงานฝ่ายผลิตสามารถสร้างผลลัพธ์ที่น่าเชื่อถือยิ่งขึ้น
วัสดุโป่งพองบริเวณมุมโค้ง
หลังจากดัดแล้ว วัสดุบริเวณมุมที่ดัดอาจบีบตัวออกมา ทำให้ชิ้นส่วนที่ได้มีขนาดกว้างกว่าแบบที่ออกแบบไว้แต่แรก ส่วนที่โป่งออกมานี้จะเห็นได้ชัดเจนขึ้นเมื่อความหนาของวัสดุเพิ่มขึ้น
สารละลาย: เพิ่มร่องเว้ารูปครึ่งวงกลมทั้งสองด้านของเส้นโค้งระหว่าง กระบวนการดัดแผ่นโลหะด้วยเครื่อง CNCขนาดเส้นผ่านศูนย์กลางที่แนะนำควรมีอย่างน้อย 1.5 เท่าของความหนาของวัสดุ วิธีการเดียวกันนี้ใช้ได้ดีกับการออกแบบขอบพับ (การเย็บขอบ) ด้วยเช่นกัน
การออกแบบรัศมีโค้งด้านใน
สำหรับ การดัดแผ่นโลหะรัศมีของส่วนโค้งด้านในควรเท่ากับหรือมากกว่าครึ่งหนึ่งของความหนาของวัสดุ หากไม่ได้ระบุรัศมี การปั๊มและการดัดซ้ำๆ จะทำให้เกิดมุมแหลมสึกหรอและกลายเป็นรัศมีไปเองตามธรรมชาติเมื่อเวลาผ่านไป ซึ่งอาจทำให้ความยาวที่ใช้งานได้จริงเปลี่ยนแปลงไปเล็กน้อยในด้านใดด้านหนึ่งหรือทั้งสองด้านของส่วนโค้ง
แนวปฏิบัติที่ดีที่สุด: ควรระบุรัศมีด้านใน R ให้ชัดเจนในแบบร่างเสมอ เพื่อให้ขนาดมีความสอดคล้องกัน
ป้องกันการเสียรูปหลังการดัดงอ
ชิ้นส่วนโลหะแผ่นที่ดัดงอได้นั้น สามารถเสียรูปได้ง่ายเมื่อรับน้ำหนัก
สารละลาย: เพิ่มแผ่นเสริมแรงทำมุม 45 องศาใกล้บริเวณส่วนโค้ง โดยต้องแน่ใจว่าไม่ไปรบกวนส่วนประกอบอื่นๆ วิธีนี้จะช่วยเพิ่มความแข็งแงและความแข็งแรงของโครงสร้างได้อย่างมาก
รักษาความแข็งแรงในส่วนที่ยาวและแคบ
ชิ้นส่วนโลหะแผ่นที่มีลักษณะยาวและแคบ มักจะไม่สามารถคงรูปทรงตรงได้ และมีแนวโน้มที่จะงอได้ง่ายกว่าเมื่อถูกแรงกระทำ
สารละลาย:ขึ้นรูปชิ้นส่วนให้เป็นรูปตัว L หรือตัว U ทุกครั้งที่เป็นไปได้ หากโครงสร้างรูปตัว L หรือตัว U ที่ต่อเนื่องกันทำได้ยาก การกดขึ้นรูปเป็นร่องหลายๆ ร่องก็สามารถช่วยเพิ่มความแข็งแรงและความเรียบได้เช่นกัน
รายละเอียดการเปลี่ยนผ่านและการป้องกันแม่พิมพ์
บริเวณรอยต่อระหว่างพื้นผิวเรียบและส่วนโค้ง ควรเพิ่มร่องแคบๆ หรือย้ายรูที่ขอบให้ห่างจากเส้นโค้ง เพื่อช่วยป้องกันการเกิดเสี้ยนและการฉีกขาดของขอบ
เคล็ดลับการออกแบบความกว้างของร่องควรมีอย่างน้อย 1.5 เท่าของความหนาของวัสดุ ควรทำเครื่องหมายมุม R ในแบบร่างเสมอ เพราะมุมแหลมหรือมุมฉากอาจทำให้ตัวเจาะและแม่พิมพ์เสียหาย ส่งผลให้ต้องซ่อมแซมเครื่องมือและทำให้การผลิตหยุดชะงัก
มุมขอบ: ความปลอดภัยและอายุการใช้งานของเครื่องมือ
ใน การขึ้นรูปโลหะแผ่นตามสั่งเว้นแต่จะมีข้อกำหนดพิเศษ ขอบของแผ่นโลหะควรมีรัศมีเล็กน้อย
มุมแหลมคมก่อให้เกิดความเสี่ยงด้านความปลอดภัยและทำให้เกิดความเค้นกระจุกตัว ในงานเครื่องมือ มุมของแม่พิมพ์ที่แหลมคมมีแนวโน้มที่จะแตก ในขณะที่หมัดเจาะที่แหลมคมอาจบิ่นได้ แม้ว่าจะไม่เสียหายทันที แต่การสึกหรอจะทำให้เกิดรัศมีที่ไม่ต้องการในที่สุด ส่งผลให้เกิดเสี้ยนและชิ้นส่วนที่ไม่ได้มาตรฐาน
รายละเอียดกระบวนการพับขอบ (การพับขอบ)
1.ประเภทและความแม่นยำของการเย็บชายผ้า
การเย็บชายผ้าสามารถทำได้ด้านเดียวหรือสองด้านก็ได้ การขึ้นรูปโลหะแผ่นตามสั่งเพื่อความแม่นยำยิ่งขึ้น แนะนำให้เย็บขอบสองด้าน
สำหรับวัสดุที่มีความหนา 1.0–1.2 มม. ความสูงของขอบเย็บควรมีอย่างน้อย 3 มม. ขอบเย็บที่แคบเกินไปจะลดความเสถียรในการยึดและความแม่นยำของขนาด
2.การจัดการส่วนที่ยื่นออกมาบนผนังด้านข้าง
เมื่อทำการเย็บขอบ ควรเว้นระยะห่างระหว่างส่วนประกอบภายในหรือส่วนที่ยื่นออกมาบนผนังด้านข้างกับพื้นผิวด้านล่างอย่างน้อย 10 มิลลิเมตร
หากอยู่ใกล้กันเกินไป บริเวณส่วนโค้งใต้ส่วนที่ยื่นออกมาจะไม่ถูกขึ้นรูปอย่างสมบูรณ์ด้วยเครื่องเจาะ ทำให้เกิดรัศมี R ที่ใหญ่และไม่สม่ำเสมอ ซึ่งส่งผลต่อรูปลักษณ์
ร่องตื้นๆ ที่กดไว้ล่วงหน้าตามแนวเส้นโค้งสามารถช่วยปรับปรุงความสม่ำเสมอได้
3.ระยะห่างสำหรับรูที่ผนังด้านข้าง
รูที่อยู่ใกล้ขอบด้านล่างของผนังที่พับเก็บควรเว้นระยะห่างอย่างน้อย 3 มิลลิเมตร มิฉะนั้นอาจยืดหรือเสียรูปทรงขณะดัดงอได้
วิธีแก้ปัญหาที่นิยมใช้คือการเพิ่มร่องระบายเหนือแนวโค้ง โดยให้ความยาวของร่องตรงกับความยาวของรู และมีความกว้าง 1.5 เท่าของความหนาของวัสดุ วิธีนี้จะช่วยลดแรงดึงโดยไม่ส่งผลกระทบต่อรูที่มองเห็นได้
บทสรุป
คำถามทั้งเจ็ดข้อนี้คือความท้าทายที่วิศวกรของ LVMA พบเจออยู่บ่อยครั้งเมื่อทำการให้บริการ บริการผลิตชิ้นส่วนโลหะแผ่น เพื่อลูกค้า การนำโซลูชันเหล่านี้ไปใช้ตั้งแต่ช่วงเริ่มต้นของการออกแบบและการผลิต จะช่วยให้ผู้ผลิตสามารถปรับปรุงคุณภาพ ปกป้องเครื่องมือ และลดการแก้ไขงานที่เสียค่าใช้จ่ายสูงได้
หากคุณต้องการเรียนรู้เคล็ดลับการผลิตชิ้นส่วนโลหะแผ่นเชิงปฏิบัติเพิ่มเติม หรือต้องการความช่วยเหลือ งานโลหะแผ่นสำหรับบริการการผลิตหากมีข้อสงสัยใด ๆ โปรดติดต่อ LVMA เรายินดีให้ความช่วยเหลือเสมอ
ลองใช้ LVMA ตอนนี้เลย!
รับส่วนลด 10% สำหรับการสั่งซื้อครั้งแรกของคุณ และไม่มีอีเมลการตลาดส่งมา