
 Услуги
 Обработка на станках с ЧПУ
 Литье под давлением
 Листовой металл
 Прототипирование
 Литье под давлением
 Архитектура и декор
 Отрасли
 Подарки и изделия ручной работы
 Новая энергия
 Промышленное оборудование
 Электрооборудование
 Автомобильная промышленность
 Аппаратное обеспечение
 Ресурсы
 Новый
 Блог
 Часто задаваемые вопросы
 Скачать



Рид Лу
Инженер по продажам
Рид имеет 5-летний опыт работы в сфере продаж, включая управление бизнесом, управление качеством и техническое написание текстов. Он имеет степень бакалавра в области инженерии и увлечен изучением и обменом знаниями и опытом в области обработки материалов и производства.










Двухкомпонентное литье под давлением: полное руководство по двухцветному производству пластмассовых изделий.
Дата публикации: 2026-01-10
Двухкомпонентное литье пластмасс под давлением Технология двухцветного литья под давлением совершает революцию в производстве пластмасс, позволяя соединять два разных материала или цвета в рамках одного цикла литья. Эта передовая технология позволяет создавать прочные, эстетически привлекательные и высокофункциональные изделия. Независимо от того, занимаетесь ли вы проектированием бытовой электроники, автомобильных деталей или медицинских устройств, понимание технологии двухцветного литья под давлением может значительно улучшить качество продукции и повысить эффективность производства.
Что такое двухкомпонентное литье под давлением?
Двухкомпонентное литье под давлениемДвухкомпонентное литье, также известное как двухкомпонентное литье или литье в две формы (2K-литье), — это инновационный производственный процесс, при котором в одну и ту же форму впрыскиваются два разных пластиковых материала или цвета. Эта технология позволяет производителям изготавливать пластиковые компоненты двух разных цветов, создавая правильные узоры или нерегулярные мраморные эффекты, которые улучшают как функциональность, так и внешний вид готовых изделий.
Как работает двухкомпонентное литье под давлением
Двухкомпонентный процесс литья под давлением смешанных цветов
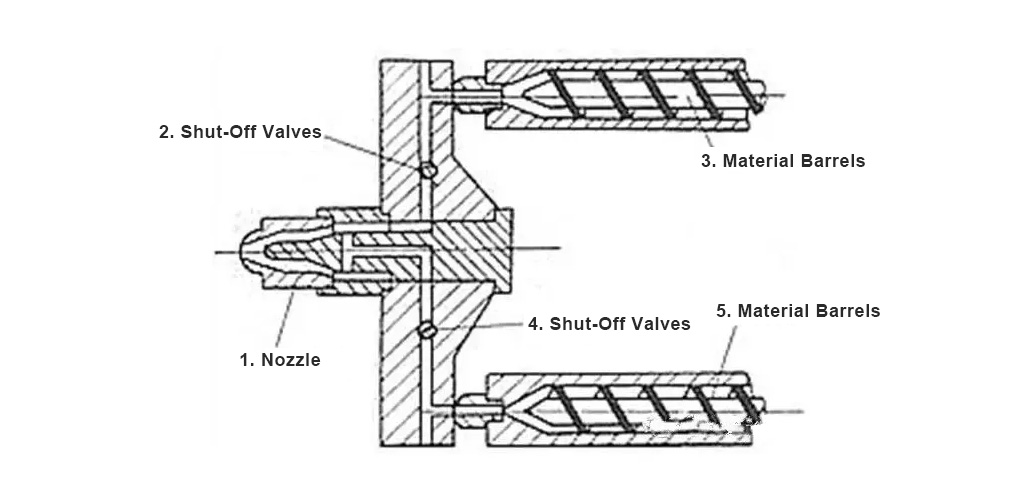
Смешанный цвет Двухкомпонентное литье пластмасс под давлением Система включает в себя два отдельных цилиндра для подачи материала, каждый из которых функционирует идентично стандартным цилиндрам для литья под давлением. Каждый цилиндр имеет собственный независимый канал, соединенный с соплом, с запорными клапанами (клапаны 2 и 4), установленными в каналах сопла.
В процессе формования пластиковый материал пластифицируется в каждом цилиндре. Запорные клапаны контролируют последовательность и пропорции материала, поступающего в сопло, которое затем впрыскивает объединенные материалы в полость пресс-формы. Этот процесс позволяет создавать пластиковые изделия с различными цветовыми эффектами, разработанными в соответствии с техническими требованиями.
Механизм двухкомпонентного литья с заданным рисунком
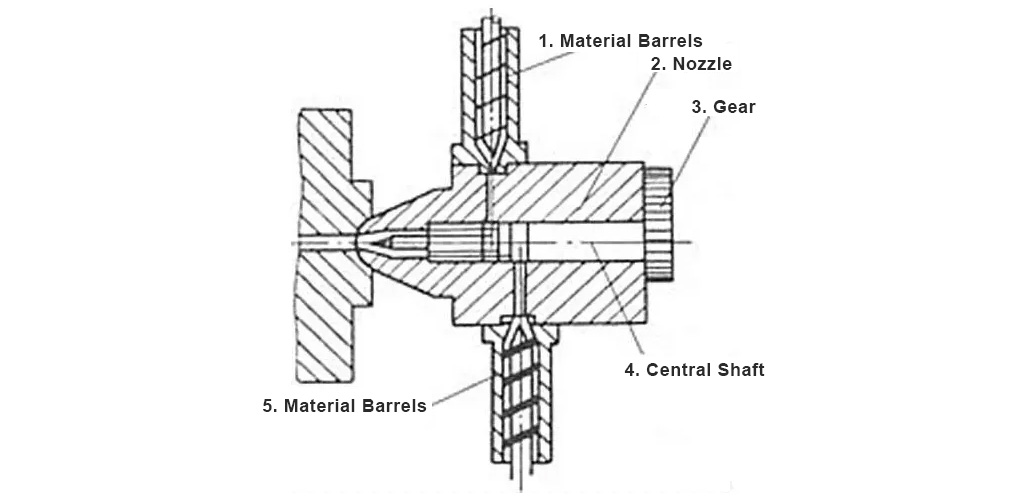
Узорчатый Двухкомпонентное литье пластмасс под давлением Также используется два ствола для материала (1 и 5), но имеет специальную конструкцию сопла. Помимо стандартных функций сопла, эта конфигурация включает в себя зубчатый механизм (3), установленный сзади, который приводит в движение вращательное движение.
В процессе формования цилиндры 1 и 5 поочередно пластифицируют материалы разных цветов. Шестерня 3 вращает центральный вал (4), в результате чего материалы разных цветов поочередно поступают в полость формы. Это создает пластиковые изделия с радиальными цветовыми узорами и рисунками, исходящими из центра наружу.
Требования к материалам для двухкомпонентного литья под давлением
Критерии совместимости материалов
Совместимые пары материалов должны удовлетворять двум основным условиям:
- Совместимость адгезииДва материала должны эффективно соединяться на границе раздела, не допуская расслоения или разделения.
- Совместимость обработкиДля успешного формования необходимо, чтобы температура плавления, степень усадки и другие технологические характеристики были совместимы.
К распространенным сочетаниям материалов относятся:
- Комбинации жесткого и мягкогоПервый слой обычно состоит из PC/ABS (твердый материал), второй – из TPU/TPE (мягкий материал), при этом температура плавления в идеале должна отличаться примерно на 60°C.
- Прозрачный + НепрозрачныйВ первом снимке используется непрозрачный поликарбонат (ПК), во втором — прозрачный полиметилметакрилат (ПММА), обычно применяемый в линзах и декоративных элементах.
Вопросы обработки и проектирования
- В структурах, полученных методом двухкомпонентного литья под давлением с использованием твердых и мягких материалов, толщина твердого пластикового компонента должна составлять 0,6-0,7 мм, а толщина мягкого пластика — не менее 0,4 мм.
- Для повышения прочности сцепления между материалами следует создавать канавки или «формованные» структуры на контактных поверхностях.
- Как правило, сначала заливают твердый пластик, а затем мягкий, чтобы предотвратить деформацию более мягкого материала.
Требования к конструкции пресс-формы для двухкомпонентного литья
Для изготовления двухкомпонентных форм обычно требуется:
- Сердечник (мужская форма) имеет идентичные характеристики, в то время как полость (женская форма) имеет две разные конструкции полости.
- Возможность поворота на 180 градусов с точным выравниванием для обеспечения надлежащего закрытия пресс-формы.
- Комплексный анализ прочности уплотнений, конструкции каналов, сбалансированных систем охлаждения и терморегулирования.
- В большинстве случаев сначала формуют твердый компонент, а затем мягкий или прозрачный.
Заключение
Услуги по двухкомпонентному литью под давлением Эта технология предоставляет производителям конкурентное преимущество за счет снижения затрат на сборку, повышения долговечности продукции и расширения гибкости проектирования. Овладев совместимостью материалов, конструкцией пресс-форм и параметрами процесса, вы можете использовать эту технологию для создания инновационных, высококачественных продуктов, выделяющихся на современном конкурентном рынке.
LVMA — это Производитель услуг по двухкомпонентному литью под давлением с 20-летним опытом. Если вы хотите узнать больше о... Двухкомпонентное литье пластмасс под давлениемПожалуйста, не стесняйтесь обращаться к нам.
Попробуйте LVMA прямо сейчас!
Получите скидку 10% на первый заказ, никаких рекламных рассылок!