
 Услуги
 Обработка на станках с ЧПУ
 Литье под давлением
 Листовой металл
 Прототипирование
 Литье под давлением
 Архитектура и декор
 Отрасли
 Подарки и изделия ручной работы
 Новая энергия
 Промышленное оборудование
 Электрооборудование
 Автомобильная промышленность
 Аппаратное обеспечение
 Ресурсы
 Новый
 Блог
 Часто задаваемые вопросы
 Скачать



Рид Лу
Инженер по продажам
Рид имеет 5-летний опыт работы в сфере продаж, включая управление бизнесом, управление качеством и техническое написание текстов. Он имеет степень бакалавра в области инженерии и увлечен изучением и обменом знаниями и опытом в области обработки материалов и производства.










Руководство по проектированию литьевых форм: как снизить затраты?
Дата публикации: 2026-05-12
Разработка экономичных и конструктивно надежных компонентов требует глубокого понимания механики производства. Инженеры постоянно балансируют между функциональностью и затратами на оснастку, а также временем цикла. Эта динамика становится особенно важной при переходе от прототипирования к крупномасштабному производству. Применяя строгие принципы проектирования на ранних этапах разработки, организации могут значительно сократить накладные расходы.
Как снизить стоимость деталей, изготовленных методом литья под давлением, — это заключительный раздел моей статьи. руководство по литью под давлениемДалее в этой статье я представлю несколько идей по снижению затрат при литье под давлением. Статья предлагает логическую основу для оптимизации конструкции изделий, минимизации отходов материалов и упрощения конструкций оснастки для достижения лучших экономических результатов.
Проектирование деталей с учетом экономической эффективности
Объединение функций в единые компоненты, изготовленные методом литья под давлением.
Изготовление оснастки представляет собой значительные капиталовложения. Разработка многофункциональных компонентов помогает распределить эти первоначальные затраты на пресс-формы, тем самым снижая затраты на разработку отдельных изделий. Поскольку формование полимеров позволяет создавать очень сложные внутренние геометрические формы, один формованный элемент часто может заменить несколько компонентов, изготовленных традиционными методами.
Например, в электронном оборудовании организация прокладки кабелей имеет решающее значение для рассеивания тепла и контроля электромагнитных помех. Вместо того чтобы покупать и собирать отдельные кабельные стяжки или зажимы, инженеры могут интегрировать простые крепежные элементы непосредственно в основной корпус.
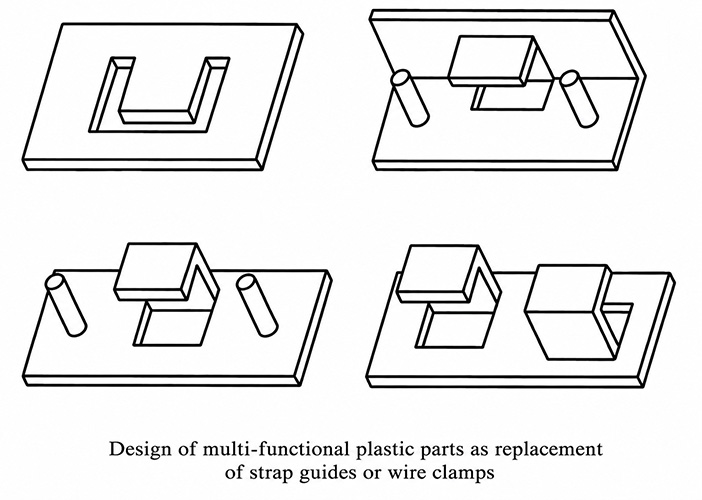
Объединение этих элементов позволяет исключить использование отдельных крепежных деталей и оптимизировать процесс окончательной сборки.
Минимизация потребления сырья
Полимерные смолы являются производными нефти, а это значит, что их рыночная цена колеблется в зависимости от мировых запасов нефти. Исторически сложилось так, что резкие скачки цен на сырую нефть вынуждали производителей повышать розничные цены для поддержания рентабельности. Следовательно, минимизация использования материалов без ущерба для структурной целостности является первостепенной задачей.
Уменьшение толщины стенки не только сокращает объем материала, но и укорачивает фазу охлаждения во время охлаждения. Процесс литья пластмасс под давлениемчто напрямую снижает эксплуатационные расходы. Для эффективного достижения этого снижения инженерам следует применять следующие методы:
- Повышение жесткости компонента достигается за счет добавления структурных ребер, а не за счет равномерного увеличения толщины стенки.
- Вырежьте излишки материала из чрезмерно толстых участков детали.
Управление допусками и геометрической сложностью
Финансовые последствия строгих допусков
| Свойства пластиковых материалов | Дизайн продукции | Проектирование пресс-форм | Процесс литья под давлением |
| Усадка (изотропная и анизотропная) | Структура продукта | Точность пресс-формы | Производительность литьевой машины |
| Размерная стабильность | Толщина стенки | Количество полостей | Давление/скорость впрыска |
| Вязкость | Угол тяги | Система направляющих | Давление удержания / скорость |
| Добавлены ли армирующие волокна | Симметрия | Система выброса | Температура плавления и температура пресс-формы |
|
| Обработка поверхности | Система охлаждения | Сила зажима |
|
| Размеры детали | Проектирование/разметка пресс-формы | Возможность повторения |
| Класс допуска на размеры при литье под давлением | Литье под давлением общего назначения | Техническое литье под давлением | Точное литье под давлением |
| Индекс стоимости | 100 | 170 | 300 |
| Требования к точности пресс-формы | Стандартная технология обработки пресс-форм | Требуется более высокая точность обработки пресс-форм. | Технология высокоточной обработки пресс-форм |
| Требования к формовочной полости | Многогнездная форма | В некоторых случаях возможно изготовление многогнездных пресс-форм. | Одногнездная форма |
| Требования к параметрам процесса литья под давлением | Параметры процесса не контролируются строго. | Параметры процесса требуют более жесткого контроля. | Параметры процесса требуют строгого контроля. |
| Использование переработанного материала | Переработанный материал можно использовать повторно. | Переработанный материал можно использовать повторно в определенных пределах. | Переработанные материалы не допускаются. |
| Проверка | Периодическая проверка | Статистический контроль качества | Статистический контроль процессов |
Принцип KISS (Keep It Simple, Stupid — «Делай проще, дурак») в значительной степени применим к проектированию компонентов. Согласно таблицам 1 и 2, чрезмерно сложные формы делают конструкцию пресс-формы громоздкой; это не только увеличивает производственные затраты, но и может поставить под угрозу качество и производительность деталей. Хотя объединение функций приветствуется, оно не должно приводить к сложным геометрическим формам, которые противоречат основной цели снижения затрат.
Кроме того, установление жестких допусков на размеры значительно увеличивает финансовую нагрузку. Более жесткие спецификации требуют более точной обработки пресс-форм, ограничивают количество пригодных для использования полостей в одной пресс-форме и требуют строгого статистического контроля процесса и проверок.
Инженеры могут снизить затраты, связанные с допусками, за счет стратегического выбора:
- Для применений, требующих высокой точности размеров, следует выбирать смолы с низкой усадкой.
- Снизьте требования к допускам в тех местах, где полости пресс-формы совпадают с вставками, подъемниками или направляющими, поскольку это приводит к ошибкам выравнивания.
- Прогнозирование потенциальных зон деформации посредством Моделирование CAE и избегать присвоения критических допусков этим конкретным областям.
Устранение подрезов для упрощения оснастки.
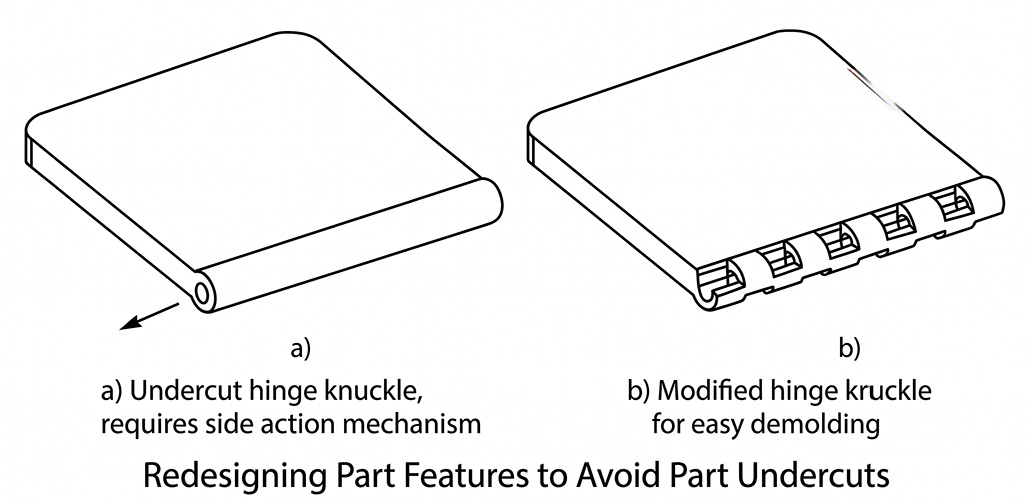
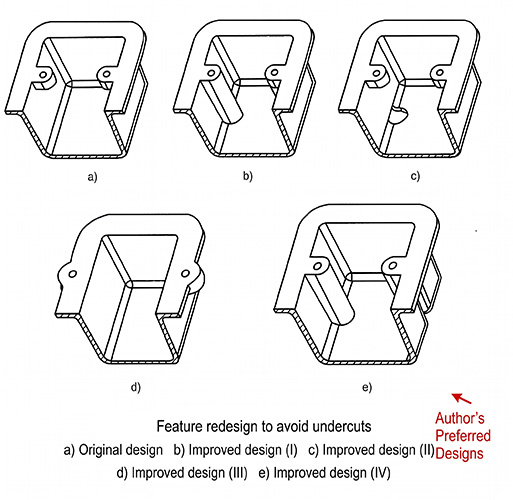
Подрезы — это геометрические элементы, такие как боковые отверстия или боковые выступы, которые препятствуют нормальному извлечению детали. Для извлечения таких элементов пресс-форма должна включать боковые элементы и механизмы извлечения стержня, такие как подъемники или ползуны. Эти механизмы очень сложны и являются одним из основных факторов, повышающих стоимость оснастки.
Полный отказ от подрезов — проверенная стратегия снижения первоначальных инвестиций. Часто простая корректировка ориентации линии разъема позволяет извлечь деталь без механических помех.
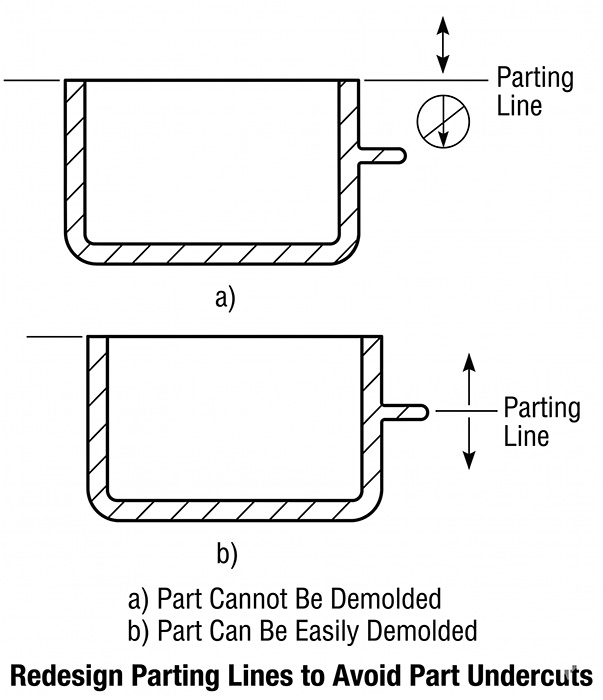
Если регулировка линии разъема недостаточна, инженеры должны самостоятельно модифицировать функциональные элементы, чтобы устранить зацепление.
Как показали альтернативные варианты компоновки, изменение внутренних профилей может полностью устранить необходимость в механизмах бокового извлечения.
Оптимизация стратегии оснастки и производства.
Снижение затрат на модификацию плесени
Модификация пресс-формы после ее первоначального изготовления обходится чрезвычайно дорого. Несовершенства конструкции компонентов приводят к многократным доработкам оснастки, что повышает конечную стоимость единицы продукции. Разработка деталей с высокой «литьеподгонкой» обеспечивает лучшее качество после формования и снижает необходимость в дорогостоящих корректировках пресс-формы.
Основное правило доработки оснастки заключается в том, что удаление стали из пресс-формы относительно недорого, тогда как добавление стали — очень сложный и дорогостоящий процесс. Поскольку удаление материала из пресс-формы соответствует добавлению пластика к детали, конструкторам, не уверенным в конкретных размерах, следует оставлять деталь немного меньшего размера, что позволит безопасно увеличить пресс-форму в дальнейшем.
Для дальнейшего снижения рисков, связанных с внесением изменений, инженерные группы должны проверять функциональность с помощью анализа CAE, кинематического моделирования и физического прототипирования, прежде чем окончательно утвердить архитектуру пресс-формы.
Выбор системы кавитации и рабочего колеса
Количество полостей в пресс-форме определяет производительность производства. Большее количество полостей увеличивает сложность оснастки, но снижает себестоимость единицы продукции и распределяет отходы литникового канала по большему количеству деталей.
Выбор между системами холодного и горячего водоснабжения также влияет на долгосрочную экономику производства. Пластиковые детали, изготовленные на заказСистемы холодного литья образуют отходы при каждом цикле, что крайне важно при использовании дорогостоящих смол. Системы горячего литья устраняют эти отходы, сокращают время цикла и исключают необходимость вторичной обрезки литниковых каналов. Хотя системы горячего литья требуют больших первоначальных капиталовложений, они часто обеспечивают более высокую эффективность автоматизированного производства.
Вопросы сборки и отделки.
Эффективное крепление и установка ворот
Затраты на сборку вносят существенный вклад в общие производственные расходы. Традиционные механические крепежные элементы, такие как винты или ультразвуковая сварка, требуют дополнительных операций. Интеграция защелкивающихся соединений непосредственно в геометрию компонента обеспечивает быструю сборку и разборку без использования инструментов, предлагая наиболее экономичное решение для крепления.
Помимо сборки, следует свести к минимуму задачи постобработки. Инженеры должны проектировать литники, которые автоматически разделяются, или скрывать их внутри изделия, чтобы избежать вторичной механической обработки. Аналогично, размещение линий разъема на внутренних поверхностях устраняет необходимость ручной обрезки заусенцев с видимых участков.
Заключение
Благодаря объединению функций, минимизации расхода материалов и активному устранению подрезов производители могут значительно упростить архитектуру оснастки. Избегание излишне жестких допусков и использование стратегических конструкций пресс-форм гарантирует экономическую целесообразность конечного продукта. Руководство по литью под давлениемПодчеркивается, что наиболее значимые финансовые решения принимаются на начальном этапе проектирования. Благодаря тщательному планированию и оптимизации предприятия могут успешно масштабировать свою деятельность. Пластиковые детали, изготовленные на заказпри этом защищая долгосрочную рентабельность.
Попробуйте LVMA прямо сейчас!
Получите скидку 10% на первый заказ, никаких рекламных рассылок!