
 Услуги
 Обработка на станках с ЧПУ
 Литье под давлением
 Листовой металл
 Прототипирование
 Литье под давлением
 Архитектура и декор
 Отрасли
 Подарки и изделия ручной работы
 Новая энергия
 Промышленное оборудование
 Электрооборудование
 Автомобильная промышленность
 Аппаратное обеспечение
 Ресурсы
 Новый
 Блог
 Часто задаваемые вопросы
 Скачать



Рид Лу
Инженер по продажам
Рид имеет 5-летний опыт работы в сфере продаж, включая управление бизнесом, управление качеством и техническое написание текстов. Он имеет степень бакалавра в области инженерии и увлечен изучением и обменом знаниями и опытом в области обработки материалов и производства.










7 распространенных проблем при гибке листового металла и способы их решения
Дата публикации: 2025-12-30
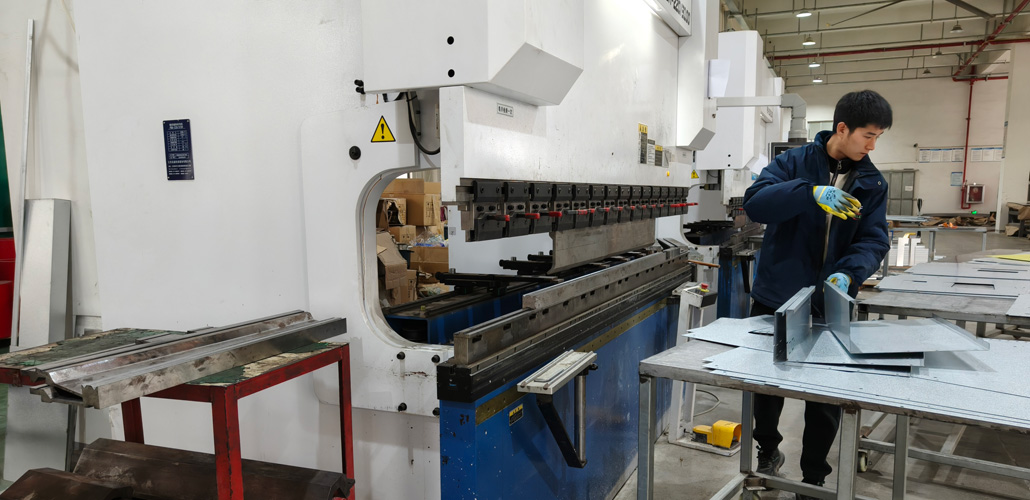
В Услуги по гибке листового металла на станках с ЧПУИнженеры и операторы часто сталкиваются с проблемами, вызванными методами гибки и поведением материалов. С помощью правильных рекомендаций по проектированию и корректировки процесса многих из этих проблем можно избежать, что поможет сократить потери материалов и повысить эффективность производства.
Ниже мы приводим практические рекомендации по гибке, основанные на реальном производственном опыте и призванные помочь инженерам и командам изготовителей добиться более надежных результатов.
Выпучивание материала на поворотах.
После изгиба материал вблизи углов сгиба может выпячиваться наружу, в результате чего готовая деталь становится шире, чем предполагалось изначально. Это выпячивание становится более заметным по мере увеличения толщины материала.
РешениеДобавьте полукруглые рельефные вырезы с обеих сторон линии сгиба во время Обработка листового металла на станках с ЧПУРекомендуемый диаметр составляет не менее 1,5 толщины материала. Аналогичный подход хорошо подходит для обработки краев (подгибки).
Проектирование с учетом внутреннего радиуса изгиба
Для Гибка листового металлаВнутренний радиус изгиба должен быть равен или превышать половину толщины материала. Если радиус не указан, многократная штамповка и гибка со временем естественным образом приведут к образованию острых углов в пределах радиуса. Это может незначительно изменить эффективную длину с одной или обеих сторон изгиба.
Передовая практикаДля обеспечения согласованности размеров всегда четко указывайте внутренний радиус R на чертеже.
Предотвращение деформации после изгиба
Изогнутые детали из листового металла легко деформируются под нагрузкой.
Решение: Добавьте ребра жесткости под углом 45 градусов вблизи зоны изгиба, при условии, что они не будут мешать другим компонентам. Это значительно повысит жесткость и прочность конструкции.
Сохранение прочности в длинных и узких деталях.
Длинные и узкие детали из листового металла часто с трудом сохраняют прямую форму и с большей вероятностью гнутся под нагрузкой.
Решение:По возможности придавайте детали L-образную или U-образную форму. Если создание сплошной L-образной или U-образной структуры невозможно, для повышения жесткости и плоскостности можно также использовать прессование нескольких рельефных ребер.
Детали перехода и защита кристалла
В местах перехода от плоских поверхностей к зонам изгиба лучше всего делать узкие пазы или перемещать отверстия по кромке подальше от линии изгиба. Это помогает предотвратить образование заусенцев и разрывов кромки.
Совет по дизайнуШирина паза должна быть не менее чем в 1,5 раза больше толщины материала. Всегда отмечайте углы R на чертежах — острые или прямые углы могут привести к повреждению пуансона и матрицы, что повлечет за собой ремонт инструмента и простои в производстве.
Угловые кромки: безопасность и срок службы инструмента
В Изготовление изделий из листового металла на заказЕсли нет особых требований, кромки листового металла должны иметь небольшой радиус.
Острые углы создают риски для безопасности и концентрацию напряжений. В инструментальной оснастке острые углы штампов склонны к растрескиванию, а острые пуансоны могут скалываться. Даже если они не выходят из строя сразу, износ со временем приведет к образованию непредусмотренных радиусов, заусенцев и бракованных деталей.
Подробности процесса подшивания (загибания краев).
1.Виды и точность подшивания
Подшивание можно выполнить с одной или с обеих сторон. изготовление листового металла на заказДля большей точности рекомендуется двусторонняя подшивка.
Для материала толщиной 1,0–1,2 мм высота подгиба должна составлять не менее 3 мм. Меньший подгиб снижает устойчивость зажима и точность размеров.
2.Обработка выступов на боковых стенках
При подшивании внутренние элементы или выступы на боковой стенке должны располагаться на расстоянии не менее 10 мм от нижней поверхности.
Если они расположены слишком близко, область изгиба под выступом не будет полностью сформирована пуансоном, что приведет к увеличению и неравномерности радиуса R, влияющему на внешний вид.
Неглубокая предварительно выдавленная канавка вдоль линии изгиба может помочь улучшить однородность.
3.Зазор для отверстий в боковой стенке
Отверстия у нижнего края обработанной стенки должны располагаться на расстоянии не менее 3 мм друг от друга. В противном случае они могут растянуться или деформироваться при изгибе.
Распространенное решение — добавить над линией изгиба прорезь, соответствующую длине отверстия и имеющую ширину, равную 1,5 толщины материала. Это прерывает растягивающее напряжение, не влияя на видимое отверстие.
Заключение
Эти семь вопросов представляют собой проблемы, с которыми инженеры LVMA часто сталкиваются при проектировании и монтаже. Услуги по изготовлению листового металла для клиентов. Применяя эти решения на ранних этапах проектирования и изготовления, производители могут повысить качество, защитить оснастку и сократить дорогостоящие доработки.
Если вы хотите узнать больше практических советов по изготовлению изделий из листового металла или вам необходимо... Услуги по обработке листового металла для производстваНе стесняйтесь обращаться в LVMA — мы всегда рады помочь.
Попробуйте LVMA прямо сейчас!
Получите скидку 10% на первый заказ, никаких рекламных рассылок!