
 Serviços
 Usinagem CNC
 Fundição sob pressão
 Chapa metálica
 Prototipagem
 Moldagem por Injeção
 Arquitetura e Decoração
 Indústrias
 Presentes e artesanato
 Nova Energia
 Equipamentos industriais
 Elétrica
 Automotivo
 Hardware
 Recursos
 Novo
 Blog
 Perguntas frequentes
 Download



Reed Lu
Engenheiro de Vendas
Reed possui 5 anos de experiência em vendas, incluindo gestão de negócios, gestão da qualidade e redação técnica. Ele é bacharel em Engenharia e tem paixão por aprender e compartilhar conhecimento e experiências em usinagem e manufatura.










Usinagem CNC de plástico: Guia de características do material e método de corte
Data de publicação: 28/02/2026
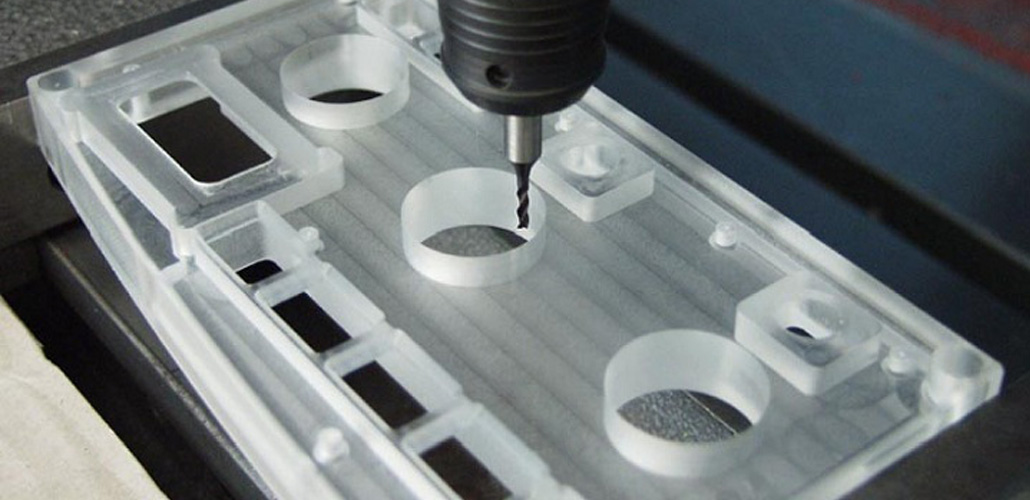
Os plásticos de engenharia são materiais à base de polímeros compostos por compostos de alto peso molecular, tipicamente com um peso molecular relativo acima de 5.000. Embora sua composição química inclua principalmente carbono (C), hidrogênio (H), oxigênio (O), nitrogênio (N) e enxofre (S), sua estrutura molecular de cadeia longa confere-lhes propriedades mecânicas e térmicas únicas. Os plásticos são produzidos utilizando resina como material base, combinada com diversos aditivos para melhorar o desempenho.
Entendimento Fresagem CNC de plástico Requer atenção à sua sensibilidade térmica, comportamento elástico e características de formação de cavacos.
Características de Processamento de Plásticos de Engenharia
Os plásticos de engenharia possuem condutividade térmica extremamente baixa — apenas cerca de 0,3% da dos metais — e um coeficiente de expansão linear muito maior (de 2 a 20 vezes maior que o dos metais). Durante a usinagem, a maior parte do calor de corte se concentra na aresta da ferramenta. Como o calor se dissipa lentamente nos materiais plásticos, o superaquecimento localizado pode ocorrer facilmente, levando à deformação, descoloração, fusão ou até mesmo queimaduras.
Seu módulo de elasticidade é apenas cerca de 1/16 a 1/10 do dos metais. Força de corte ou pressão de fixação excessivas podem causar deformação elástica significativa, afetando a precisão dimensional. Portanto:
- As lâminas de corte devem ser muito afiadas.
- A força de aperto deve ser minimizada.
- A força de corte deve permanecer moderada.
Embora os plásticos sejam relativamente fáceis de usinar devido à sua menor dureza e resistência, a seleção inadequada de parâmetros pode danificar rapidamente a qualidade da superfície.
Seleção de fresas
Devido à baixa resistência mecânica e térmica dos plásticos, a geometria da ferramenta desempenha um papel crucial.
As funcionalidades recomendadas incluem:
- Ângulo de ataque amplo (25°–30°) para reduzir a força de corte e a temperatura.
- Ângulo de folga maior (18°–20°) para minimizar o atrito
- Fresas de topo com dois canais para melhor evacuação de cavacos
Os materiais de ferramentas mais comuns incluem aço rápido revestido com TiN e metal duro tipo K (como YG6, YG8). Para produção em massa, as ferramentas revestidas com diamante oferecem resistência superior ao desgaste e maior vida útil.
Ao cortar chapas de plástico, é preferível usar serras de corte com menos dentes e ranhuras largas e lisas para remoção de cavacos, a fim de garantir uma remoção eficiente dos mesmos.
Parâmetros de corte para fresagem de plástico
Como os plásticos amolecem facilmente sob altas temperaturas, recomenda-se o uso de velocidades de corte relativamente baixas para evitar a aderência de cavacos. Ao mesmo tempo, devido à menor resistência do material, podem ser aplicadas taxas de avanço maiores e profundidades de corte moderadas para melhorar a eficiência e reduzir o tempo de atrito.
O principal objetivo nas operações de fresagem de plástico é equilibrar a velocidade de corte e a taxa de avanço para controlar o calor, mantendo a produtividade.
| Tipo de plástico | Velocidade de corte (m/min) | Taxa de avanço (mm/rev) |
|---|---|---|
| Poliamida (PA) | 150 – 180 | 0,25 – 0,35 |
| Polipropileno (PP) | 120 – 150 | 0,20 – 0,30 |
| Policarbonato (PC) | 150 – 200 | 0,15 – 0,50 |
| Poliuretano (PU) | 90 – 200 | 0,05 – 0,20 |
| Polioximetileno (POM) | 200 – 250 | 0,05 – 0,15 |
| Laminado fenólico | 120 – 300 | 0,10 – 0,25 |
| Vidro orgânico (PMMA) | 15 – 80 | 0,10 – 0,25 |
Métodos práticos de moagem
Para Peças de fresagem CNC de plásticoEm componentes de paredes finas, em particular, deve-se utilizar fixação leve em múltiplos pontos para evitar deformações. Dispositivos de fixação específicos são preferíveis a morsas comuns.
Na fresagem de chapas finas (1–15 mm de espessura):
- Mantenha as braçadeiras próximas à aresta de usinagem.
- Use cortadores de diâmetro menor
- Limitar a profundidade radial do corte
- Evite velocidades de alimentação excessivas.
A fresagem concordante (fresagem descendente) é altamente recomendada, especialmente ao usinar arestas ou contornos. Ela ajuda a reduzir lascas e quebras de aresta.
Para fresamento frontal, é aconselhável mover a ferramenta da borda externa para o centro, utilizando trajetórias circulares. A taxa de avanço deve ser reduzida próximo ao final do corte para evitar fraturas repentinas e defeitos superficiais.
Para plásticos altamente dúcteis, como o PTFE, são necessárias ferramentas extremamente afiadas e um avanço menor por dente (especialmente próximo ao acabamento) para minimizar a formação de rebarbas.
Resfriamento e controle de chips
Durante o processamento em alta velocidade, os cavacos de plástico podem derreter parcialmente e aderir à aresta de corte. Para evitar o entupimento por cavacos e o corte instável, deve-se utilizar fluido de corte emulsionado para reduzir a temperatura e melhorar a evacuação dos cavacos.
Conclusão
Fresagem CNC de plástico A usinagem difere significativamente da usinagem de metais. O controle de temperatura, a geometria precisa da ferramenta, a fixação adequada e os parâmetros de corte otimizados são essenciais para alcançar alta precisão dimensional e qualidade superficial. Ao gerenciar cuidadosamente o calor e a deformação, os fabricantes podem garantir uma produção estável e eficiente de componentes plásticos de precisão.
Experimente LVMA agora!
Aproveite 10% de desconto no seu primeiro pedido, sem e-mails de marketing.