
 Serviços
 Usinagem CNC
 Fundição sob pressão
 Chapa metálica
 Prototipagem
 Moldagem por Injeção
 Arquitetura e Decoração
 Indústrias
 Presentes e artesanato
 Nova Energia
 Equipamentos industriais
 Elétrica
 Automotivo
 Hardware
 Recursos
 Novo
 Blog
 Perguntas frequentes
 Download



Reed Lu
Engenheiro de Vendas
Reed possui 5 anos de experiência em vendas, incluindo gestão de negócios, gestão da qualidade e redação técnica. Ele é bacharel em Engenharia e tem paixão por aprender e compartilhar conhecimento e experiências em usinagem e manufatura.










Guia de projeto para moldagem por injeção: evite ângulos agudos
Data de publicação: 2026-04-30
No meu artigo anterior, eu abordei... Encaixe por pressão e espessura parcial da parede— dois dos parâmetros mais críticos no projeto de moldagem por injeção. Neste artigo, discutirei o problema comum — mas facilmente negligenciado — dos ângulos agudos em peças plásticas.
Se você está trabalhando com fabricantes de peças plásticas moldadas por injeçãoAo desenvolver um novo produto ou aprimorar um projeto existente, entender como lidar com cantos vivos é essencial para produzir peças que sejam visualmente impecáveis e estruturalmente sólidas.
Por que os ângulos agudos são problemáticos na moldagem por injeção
Ao projetar componentes plásticos, os projetistas devem evitar cantos vivos tanto nas superfícies internas quanto externas. Cantos vivos são responsáveis por dois grandes problemas de fabricação e estruturais que comprometem a qualidade e a vida útil da peça.
Obstrução do fluxo: Durante a moldagem por injeção, o material plástico fundido não consegue circular suavemente ao redor de estruturas com cantos vivos. Esse fluxo irregular do material geralmente resulta em defeitos de fabricação, como preenchimento incompleto, marcas de queimadura na superfície e estrias de fluxo nas peças acabadas.
Concentração de tensão: Cantos vivos atuam como pontos fracos estruturais em peças plásticas. Quando expostos a forças de impacto ou tensões de fadiga repetidas, os componentes têm muito mais probabilidade de desenvolver fissuras ou sofrer falhas estruturais nessas posições de canto.
A solução para esses problemas é simples: aplicar raios de arredondamento em todos os cantos vivos. Para produtos plásticos moldados por injeção, o tratamento de arredondamento não é um aprimoramento de projeto opcional. Em vez disso, é um padrão de projeto fundamental para garantir qualidade de produção estável e durabilidade estrutural a longo prazo das peças.
Lembrete sobre Projeto e Ferramentaria 3D: Os moldes de injeção são fabricados diretamente com base em arquivos de projeto CAD 3D. Quaisquer cantos vivos presentes no modelo digital serão totalmente replicados no molde final. É essencial que os engenheiros de projeto concluam a otimização dos filetes nos modelos 3D antes do início da fabricação do molde, para evitar ferramentas defeituosas e produtos acabados fora dos padrões de qualidade.
Evite cantos vivos na superfície externa da peça (exceto nas linhas de junção).
Como regra geral, todas as arestas externas de uma peça plástica devem ser arredondadas com um raio apropriado.
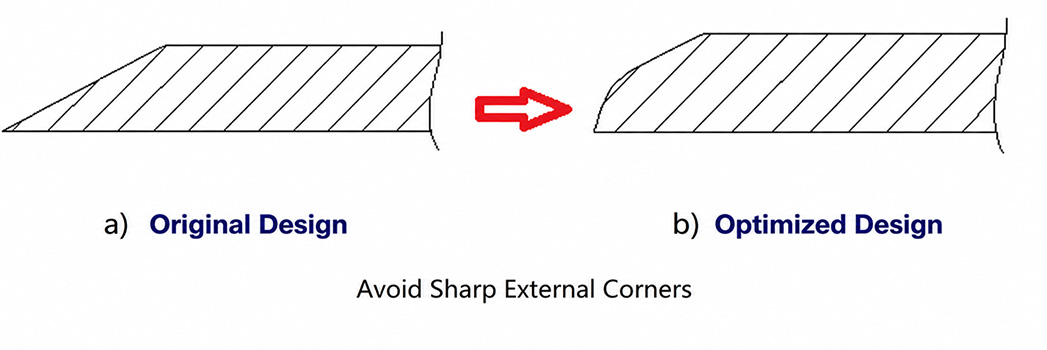
No entanto, existe uma importante exceção: a linha de separaçãoAdicionar um raio na linha de partição complica a estrutura do molde, aumenta o custo das ferramentas e pode criar um degrau visível (desalinhamento) na superfície da peça, o que afeta negativamente a aparência. Na linha de partição, um Na verdade, o canto vivo (90°) é o preferido..
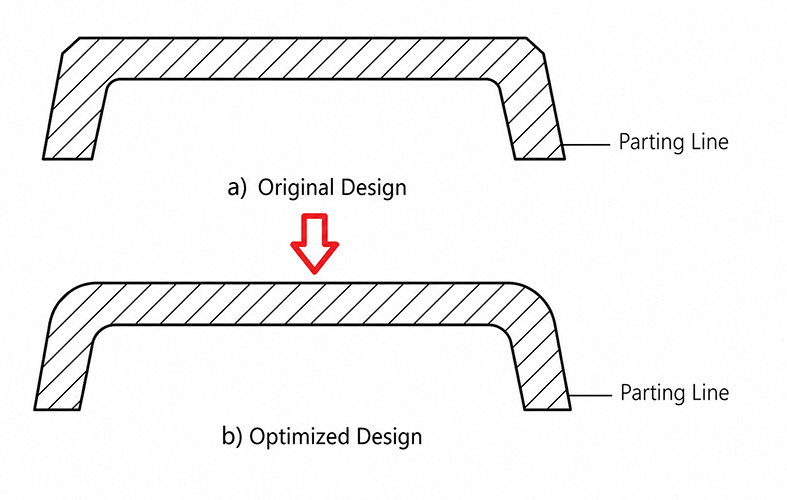
Além disso, se uma área plana de aproximadamente 1,5 mm for adicionada ao redor das zonas de injeção e linhas de partição, rebarbas e resíduos de injeção podem ser removidos de forma muito mais limpa durante o pós-processamento — sem danificar a geometria da peça circundante.

Evite cantos vivos na direção do fluxo de fusão.
Cantos vivos voltados para a direção do fluxo de material fundido são particularmente prejudiciais à qualidade da peça. À medida que o plástico fundido flui pela cavidade, qualquer canto vivo que encontrar pode causar:
- Armadilhas de ar (gás aprisionado)— resultando em marcas de queimadura e falhas na superfície da peça acabada.
- Superaquecimento localizado— causando degradação e descoloração do plástico na quina afiada.
- tensão interna residual— reduzindo a resistência a longo prazo e a estabilidade dimensional da peça.

Ao redesenhar cantos vivos em raios suaves ou transições cônicas alinhadas com a direção do fluxo, o plástico fundido percorre a cavidade com resistência mínima, produzindo peças com melhor acabamento superficial e menos defeitos internos. Esta é uma consideração crítica para moldagem por injeção de alta qualidadeprodução.
Evite cantos vivos nas junções das paredes.
A concentração de tensão é uma das principais causas de falha em peças plásticas e ocorre mais comumente em junções de parede— onde a parede principal encontra uma parede lateral, uma nervura ou uma saliência. Cantos internos vivos nessas junções amplificam drasticamente a tensão local sob carga.
A relação entre o raio do canto interno e o fator de concentração de tensão está bem estabelecida:
- Quando R , a tensão aumenta drasticamente — a peça fica altamente vulnerável a rachaduras.
- Quando R > 0,8T, a concentração de estresse é essencialmente eliminada.
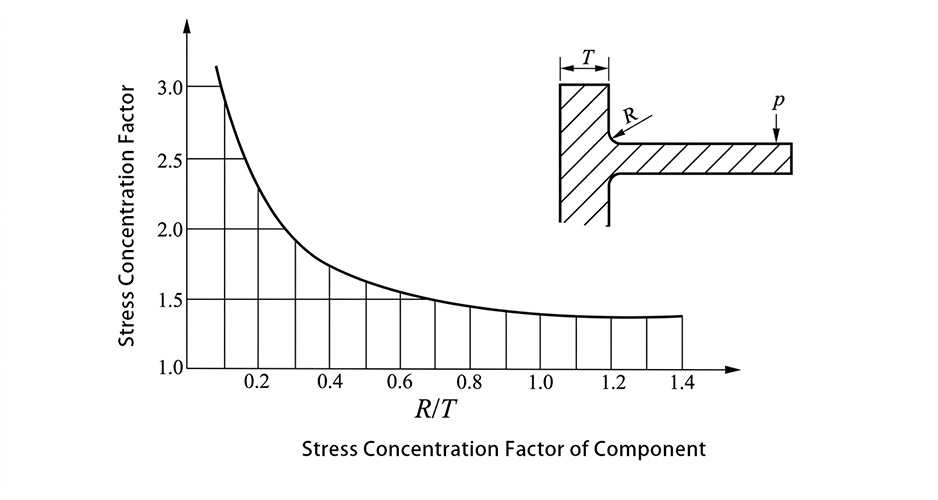
Valores de filete recomendados nas junções das paredes
Como um guia prático para o projeto de peças plásticas moldadas por injeção:
- Raio interno (R):5T (mínimo 0,3T, máximo 0,8T)
- Raio externo (r):5T (= R + T, mantendo a espessura da parede uniforme)
onde Té a espessura nominal da parede da peça.
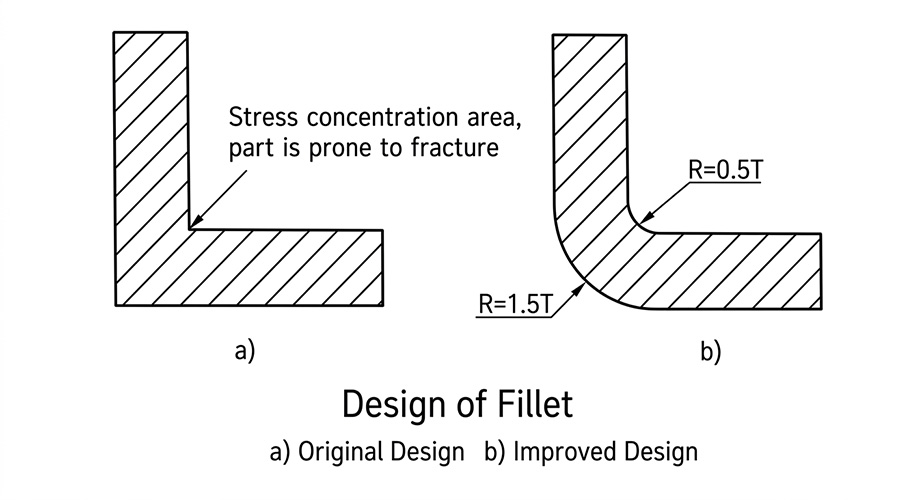
Essa combinação mantém a espessura uniforme da parede na junção — evitando marcas de afundamento — e, ao mesmo tempo, reduz efetivamente a concentração de tensão.
Cuidado:Não faça filetes excessivamente grandes. Um raio muito grande aumenta a espessura da parede local, o que pode causar marcas de afundamento na superfície oposta.
Os filetes também protegem o eletrodo do molde durante a usinagem por eletroerosão.
Existe outro motivo, muitas vezes negligenciado, para adicionar filetes no projeto de peças plásticas: protegendo o próprio mofo.
A usinagem por eletroerosão (EDM) é um processo padrão na fabricação de moldes, especialmente para geometrias de cavidades complexas. Na EDM, um eletrodo de cobre ou grafite é usado para erodir o aço do molde. Cantos vivos, arestas e pontas salientes no eletrodo sofrem desgaste significativamente mais rápido do que superfícies planas ou arredondadas durante a descarga.
Como resultado, engenheiros de moldes experientes frequentemente solicitam que os projetistas de peças também os solicitem. adicionar filés proativamente— porque se o modelo 3D contiver cantos vivos, a oficina de moldes adicionará um raio mínimo de R0,2 por conta própria. Incorporar filetes ao projeto desde o início dá ao projetista controle sobre a geometria e evita desvios indesejados durante a fabricação das ferramentas.
Figura 7: Bordas afiadas dos eletrodos desgastam-se mais rapidamente durante a eletroerosão — filetes no projeto da peça reduzem o desgaste do eletrodo e prolongam a vida útil do molde.
Este é um detalhe que distingue designers experientes de profissionais. fabricantes de peças plásticas moldadas por injeçãodaqueles que encaram o processo de filetagem como algo secundário.
Fluxo de trabalho prático de filetagem em modelagem 3D
Dado que cantos externos, cantos com fluxo transversal e junções de paredes exigem filetes, a conclusão é clara: Todas as arestas de um modelo de peça plástica devem ter um filete.As bordas da linha de partição podem ser removidas posteriormente pelo engenheiro de moldes, se necessário.
Valor inicial recomendado para o filé: R0,5
Para a primeira passada de filetagem em um novo modelo de peça plástica, R0,5 é um bom valor inicial.para a maioria das arestas. A partir daí, as arestas críticas (como junções de paredes) podem ser ajustadas para atender à regra de 0,5T, e as arestas externas visíveis podem ser atualizadas para valores especificados pelo projetista, como R1,0 ou R2,0.
Sequência de Filetagem
Aplique os filetes em etapas — não tente arredondar todas as arestas em uma única operação. Fluxo de trabalho recomendado:
Etapa 1 — Arestas críticas primeiro:Aplique filetes de borda em arestas estruturalmente importantes (junções de paredes, bases de costelas, raízes de saliências) usando a fórmula 0,5T.
Etapa 2 — Bordas secundárias:Aplique filetes de contorno às arestas externas não críticas.
Etapa 3 — Bordas restantes:Utilize filetes de face para lidar com qualquer geometria restante que os filetes de aresta não consigam resolver.
Observação:Use filetes de face com moderação — eles são mais difíceis de controlar, mais difíceis de modificar e podem produzir geometrias inesperadas se não forem aplicados com cuidado.
Ao dividir o processo de filetagem em várias operações separadas, cada conjunto de filetes permanece editável de forma independente. Uma única operação de filetagem "tudo-em-um" é difícil de solucionar problemas ou modificar quando ocorrem alterações no projeto.
Passagem final de otimização
Após aplicar todos os filetes com o R padrão de 0,5, revise o modelo em relação às diretrizes deste artigo e ajuste os valores conforme necessário:
- Aumente os filetes de junção da parede para R = 0,5T onde T > 1,0 mm.
- Aplique filetes externos maiores e visualmente proeminentes (R1.0, R2.0, etc.) em bordas de alta visibilidade.
- Confirme se nenhum filete cria uma seção localmente espessa que possa causar marcas de afundamento.
Seguir esse fluxo de trabalho é um dos hábitos mais eficazes que um designer pode desenvolver para moldagem por injeção de alta qualidaderesultados — e não custa nada além de alguns minutos de modelagem cuidadosa.
Resumo
| Regra de projeto | Exigência | Razão |
| Cantos externos | Adicionar raio; canto vivo apenas na linha de junção | Simplifique o molde; evite desalinhamentos na linha de junção. |
| Direção do fluxo de fusão | Elimine cantos vivos que estejam de frente para o fluxo. | Previna o acúmulo de ar, marcas de queimadura e estresse. |
| Junções de parede | R = 0,5T (faixa: 0,3T – 0,8T) | Minimizar a concentração de estresse |
| Raio externo na junção | r = 1,5T | Manter a espessura da parede uniforme |
| Proteção do eletrodo de molde | Os filetes reduzem o desgaste do eletrodo de eletroerosão. | Prolongue a vida útil do molde e melhore a precisão. |
| Fluxo de trabalho de filetagem | R0,5 primeira passagem; ajuste por função | Manter a capacidade de edição e o controle do modelo. |
Cantos vivos causam mais problemas do que a maioria das pessoas imagina. Depois de entender como eles afetam o fluxo, a resistência e até mesmo o próprio molde, adicionar filetes se torna algo natural em todos os seus projetos. No próximo artigo, discutirei mais sobre isso. Como melhorar a resistência de peças plásticas— abrangendo técnicas de projeto de costelas e otimização estrutural.
Precisa de suporte especializado para o seu próximo projeto de componentes plásticos? A equipe de engenharia da LVMA oferece análises DFM abrangentes e trabalha em estreita colaboração com as principais empresas do setor. fabricantes de peças plásticas moldadas por injeçãopara entregar moldagem por injeção de alta qualidadeSoluções — do conceito ao primeiro artigo.
Experimente LVMA agora!
Aproveite 10% de desconto no seu primeiro pedido, sem e-mails de marketing.