
 Serviços
 Usinagem CNC
 Fundição sob pressão
 Chapa metálica
 Prototipagem
 Moldagem por Injeção
 Arquitetura e Decoração
 Indústrias
 Presentes e artesanato
 Nova Energia
 Equipamentos industriais
 Elétrica
 Automotivo
 Hardware
 Recursos
 Novo
 Blog
 Perguntas frequentes
 Download


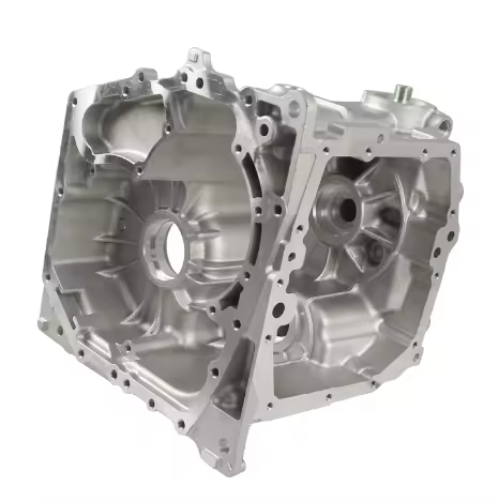
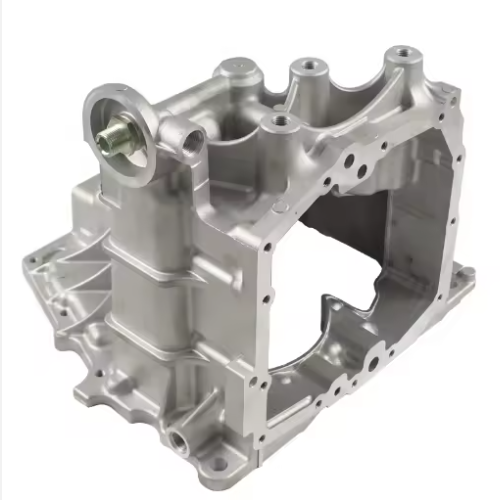
Caixas de transmissão de alumínio fundido sob pressão da China - Fornecedores e fábrica confiáveis para peças de alta precisão
Caixa de transmissão é a carcaça externa da caixa de câmbio de um carro. A caixa de câmbio é um mecanismo usado para alterar a velocidade e o torque do motor. Uma falha na carcaça da caixa de câmbio pode afetar todo o conjunto motopropulsor. A fundição sob pressão de liga de alumínio é o principal método de produção para casos de transmissão em carros de passageiros e veículos comerciais.
O que é fundição de alumínio sob pressão?
A fundição sob pressão de alumínio é um processo de fabricação de alta pressão no qual o alumínio fundido é forçado para dentro de um molde de aço de precisão — conhecido como "matriz" — para produzir componentes com formato próximo ao final. O resultado é uma peça densa, dimensionalmente consistente e com excelente qualidade de superfície.
Em comparação com a fundição em areia ou a fundição por gravidade, a fundição sob pressão oferece tolerâncias mais rigorosas e repetibilidade muito superior. Para geometrias complexas como casos de transmissãoEm um ambiente onde canais internos, pontos de fixação e superfícies de vedação precisam estar alinhados com precisão, essa consistência não é opcional — é fundamental.
Passo a passo: Como são fabricadas as carcaças de transmissão de alumínio fundido sob pressão
1
Projeto e Engenharia de Matrizes
Os engenheiros de ferramentas traduzem o projeto da caixa de transmissão em um molde de aço de alta precisão, normalmente usinado com tolerâncias de ±0,05 mm. O molde deve levar em consideração a contração do material, a mecânica de ejeção e o posicionamento da linha de partição — decisões que afetam diretamente a qualidade final da peça.
💡 Um projeto de molde inadequado é uma das causas mais comuns de defeitos de fundição. Investir em ferramentas rigorosas desde o início do processo é mais rentável do que corrigir problemas posteriormente.
2
Preparação e fusão da liga
A liga de alumínio — geralmente ADC12 ou A380 para aplicações automotivas — é fundida em um forno de espera a aproximadamente 700°C (1.300°F)O material fundido é desgaseificado e tratado para minimizar a porosidade e as inclusões de óxido, que comprometem a integridade estrutural nas caixas de transmissão acabadas.
⚠️ A seleção de ligas não é padronizada entre todos os fornecedores. Os compradores devem sempre solicitar certificações de materiais e relatórios de testes espectrográficos.
3
Injeção de Alta Pressão
O alumínio fundido é injetado na cavidade do molde a pressões que variam de 10.000 a 30.000 psi por meio de um sistema hidráulico de câmara fria. Isso impulsiona o material para dentro de todas as características da matriz — nervuras internas, saliências para furos de parafusos, passagens de fluidos — antes da solidificação.
O tempo de preenchimento é normalmente inferior a um segundo. A velocidade e a pressão, em conjunto, conferem às peças de alumínio fundido sua densidade e definição de superfície características.
4
Resfriamento e Ejeção
O molde é resfriado por meio de canais internos de água ou óleo. Taxas de resfriamento controladas influenciam a estrutura granular e as propriedades mecânicas. Assim que a peça atinge rigidez suficiente, o molde se abre e a peça fundida é ejetada.
🔍 O resfriamento muito rápido ou muito lento introduz tensões residuais ou empenamento — é aqui que a engenharia de processos diferencia os fornecedores competentes dos medianos.
5
Aparar, inspecionar e finalizar
Rebarbas e material de injeção são removidos por meio de prensas de corte. A peça fundida então entra em um processo de controle de qualidade: inspeção dimensional, radiografia ou tomografia computadorizada para verificar a porosidade interna e teste de pressão, quando aplicável.
- 🔩 jateamento de granalha — para textura uniforme e remoção de escamas
- ⚙️ usinagem CNC — para faces de vedação, furos roscados e furos de rolamento
- 🛡️ Anodização ou revestimento — para resistência à corrosão em ambientes operacionais severos
Por que a fundição de alumínio sob pressão supera as alternativas?
⚖️
Vantagem de relação força-peso
As ligas de alumínio utilizadas na fundição sob pressão atingem resistências à tração de 200–300 MPa mantendo o peso dos componentes substancialmente menor do que o de seus equivalentes em ferro ou aço. Cada grama reduzida nos componentes da transmissão contribui para as metas de eficiência de combustível da frota.
📐
Repetibilidade Dimensional em Escala
A fundição sob pressão produz peças com alta consistência dimensional ao longo de milhares de ciclos — algo crucial quando as carcaças de transmissão precisam interagir com múltiplos componentes usinados com precisão. Isso reduz a usinagem secundária, diminuindo os prazos de entrega e os custos unitários.
♻️
Eficiência do material
O processo proporciona uma alta taxa de utilização da matéria-prima. Canais de alimentação, pontos de injeção e excesso de material são totalmente recicláveis e retornam ao metal fundido, reduzindo consideravelmente as taxas de refugo em comparação com as abordagens de usinagem a partir de tarugos.
O que os compradores frequentemente ignoram: a capacidade de processo do fornecedor.
O processo de fundição sob pressão em si é bem conhecido. A variável que realmente determina os resultados de qualidade é disciplina de processo do fornecedor — com que consistência controlam os parâmetros de injeção, os perfis de resfriamento e a composição química da liga lote a lote.
Na LVMA, nossa equipe trabalha com clientes dos setores automotivo e industrial que exigem peças de fundição de alumínio Com alta complexidade e requisitos rigorosos de consistência. Baseando-se em mais de 20 anos de experiência em fabricação Em nossa própria base de produção, integramos a fundição sob pressão com a usinagem CNC de precisão em um único fluxo de trabalho coordenado — de modo que superfícies de vedação, furos de rolamento e roscas sejam processados e validados sob o mesmo sistema de qualidade. Essa integração elimina o risco de transferência de responsabilidade e oferece aos clientes um único ponto de contato, desde a liga bruta até o componente acabado.
Para compradores que buscam fornecedores casos de transmissão Em grandes volumes, esse tipo de visibilidade de ponta a ponta vale mais do que o preço unitário cotado sugere.
Perguntas frequentes
1 Quais ligas de alumínio são mais comumente usadas para a fundição sob pressão de carcaças de transmissão?
As ligas de alumínio ADC12 e A380 são as mais utilizadas na fundição sob pressão de carcaças de transmissão automotiva. Ambas oferecem um excelente equilíbrio entre fluidez, resistência mecânica e resistência à corrosão. Os compradores devem sempre solicitar aos seus fornecedores certificações de materiais e relatórios de testes espectrográficos para verificar a composição da liga.
2 Quais as tolerâncias que a fundição de alumínio sob pressão pode alcançar para carcaças de transmissão?
A fundição sob pressão de alumínio pode atingir tolerâncias dimensionais de ±0,1 mm ou melhores em características padrão. Superfícies críticas, como faces de vedação, furos de rolamento e furos roscados, geralmente exigem usinagem CNC adicional para atingir tolerâncias mais rigorosas, dentro de ±0,02–0,05 mm, dependendo da necessidade funcional.
3 Como a porosidade é controlada em carcaças de transmissão fundidas sob pressão?
A porosidade é controlada por meio de diversos procedimentos: desgaseificação adequada do alumínio fundido antes da injeção, otimização da velocidade e da pressão de injeção, controle das taxas de resfriamento e projeto adequado de ventilação no molde. A inspeção pós-fundição por meio de radiografia ou tomografia computadorizada é utilizada para detectar quaisquer vazios internos que possam comprometer a integridade estrutural ou o desempenho da vedação sob pressão.
4 Por que a fundição sob pressão é preferida à fundição em areia para carcaças de transmissão?
A fundição sob pressão oferece tolerâncias dimensionais significativamente mais rigorosas, melhor acabamento superficial e repetibilidade muito superior em comparação com a fundição em areia. Para carcaças de transmissão — que exigem alinhamento preciso de pontos de fixação, superfícies de vedação e passagens internas de fluidos em altos volumes de produção — a consistência e a velocidade de ciclo da fundição sob pressão a tornam a escolha padrão da indústria.
5 Quais são as opções de acabamento superficial disponíveis para carcaças de transmissão de alumínio fundido?
As opções comuns de acabamento incluem jateamento abrasivo para uniformizar a textura da superfície e remover incrustações, usinagem CNC para superfícies funcionais críticas, como faces de vedação e furos de rolamentos, e anodização ou revestimentos protetores para maior resistência à corrosão em ambientes operacionais exigentes. O processo de acabamento adequado depende dos requisitos funcionais e ambientais específicos da aplicação.
6 O que os compradores devem avaliar ao selecionar um fornecedor de fundição sob pressão para caixas de transmissão?
Além do preço unitário cotado, os compradores devem avaliar a disciplina de processo do fornecedor — especificamente o controle que ele exerce sobre os parâmetros de injeção, os perfis de resfriamento e a consistência da composição química da liga entre lotes. Fornecedores que integram a fundição sob pressão com usinagem CNC interna, sob um sistema de qualidade unificado, oferecem vantagens significativas: redução do risco de transferência de responsabilidade, responsabilidade centralizada e controle dimensional validado desde a liga bruta até o componente acabado.
Consulte-nos agora!
Para obter mais informações sobre nossos serviços de usinagem, envie seus desenhos e dados de contato. Responderemos às suas perguntas e forneceremos um orçamento instantâneo.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.