
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Dlaczego obróbka cieplna jest ważna? Kluczowe korzyści
Data publikacji: 2026-06-25
Wysokowydajne elementy obrabiane mechanicznie, takie jak koła zębate, narzędzia skrawające i wsporniki konstrukcyjne, nie wymagają wyłącznie obróbki skrawaniem, aby zachować niezawodność pod rzeczywistym obciążeniem roboczym. Żywotność komponentu w dużej mierze zależy od jego właściwości mechanicznych, które są kształtowane w piecach grzewczych, a nie w maszynach skrawających. Ta kluczowa różnica wyjaśnia, dlaczego obróbka cieplna stanowi kluczowy etap w precyzyjnej obróbce metali.
Czym jest obróbka cieplna?
Obróbka cieplna odnosi się do regulowanych cykli nagrzewania i chłodzenia metali i stopów w celu zmiany ich wewnętrznej struktury mikroskopowej. Proces ten to znacznie więcej niż tylko poddanie metalu działaniu wysokiej temperatury. Wywołuje on ukierunkowane zmiany strukturalne, które zapewniają stałe, przewidywalne ulepszenia właściwości mechanicznych materiału.
O końcowym wyniku obróbki decydują trzy kluczowe czynniki. Są to temperatura szczytowa, czas utrzymywania na tym poziomie ciepła oraz szybkość chłodzenia. Łącznie czynniki te kształtują mikrostrukturę metalu, a ta mikroskopijna struktura decyduje o ogólnej twardości, wytrzymałości na rozciąganie, elastyczności i odporności na uderzenia materiału.
Jak Proces obróbki cieplnej Fabryka
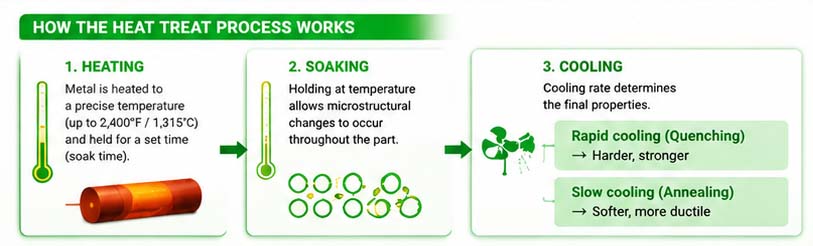
W proces obróbki cieplnejMetal jest najpierw podgrzewany do precyzyjnej temperatury – czasami przekraczającej 1315°C (2400°F) – i utrzymywany w niej wystarczająco długo, aby transformacja zaszła w całej części. Dłuższy czas moczenia pozwala na głębszą i bardziej równomierną penetrację zmian mikrostrukturalnych. Krótszy czas moczenia daje płytsze, mniej spójne rezultaty.
Po namoczeniu rozpoczyna się faza chłodzenia – i to właśnie tutaj metody znacząco się różnią. Szybkie chłodzenie (hartowanie) utrwala twardość. Stopniowe chłodzenie, jak w przypadku wyżarzania, daje bardziej miękki i podatny na obróbkę materiał. Każdy rodzaj obróbki jest w zasadzie odmianą tej logiki nagrzewania i chłodzenia.
Dlaczego czas moczenia i szybkość chłodzenia mają znaczenie
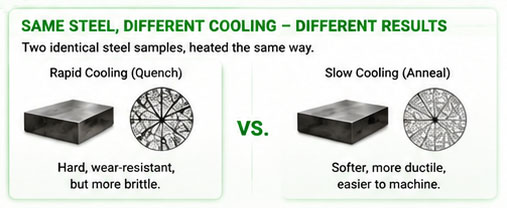
Pomyśl o tym w ten sposób: dwa identyczne stalowe wykroje podgrzane do tej samej temperatury, ale chłodzone z różną szybkością, będą zachowywać się jak zasadniczo różne materiały. Jeden może być twardy i odporny na zużycie; drugi miękki i łatwy w obróbce. Żaden z tych rezultatów nie jest domyślnie lepszy — właściwy rezultat zależy wyłącznie od zastosowania.
Dlatego określenie obróbki cieplnej nie polega jedynie na nazwaniu procesu. Wymaga zdefiniowania temperatury, czasu trwania i metody chłodzenia. Pominięcie któregokolwiek z tych parametrów jest udokumentowaną przyczyną przedwczesnej awarii podzespołów podczas eksploatacji.
Główne korzyści Obróbka cieplna metali
Nieobrobione metale, nawet wysokiej jakości stopy, często nie spełniają specyficznych parametrów mechanicznych wymaganych w ich zastosowaniu. Obróbka cieplna metali niweluje tę lukę, zapewniając wymierną poprawę w kilku aspektach wydajności:
-
Zwiększona twardość i odporność na zużycie — Niezbędny do narzędzi skrawających, matryc i elementów narażonych na ścieranie
-
Poprawiona wytrzymałość na rozciąganie i ścinanie — Krytyczne dla części konstrukcyjnych i nośnych
-
Zwiększona ciągliwość — Zmniejsza ryzyko pęknięć podczas operacji formowania
-
Ulgę w stresie — Usuwa resztkowe naprężenia wewnętrzne powstałe w wyniku obróbki mechanicznej lub spawania
-
Ulepszona obrabialność — Zmiękczone materiały pozwalają na efektywniejsze osiągnięcie węższych tolerancji
-
Lepsze właściwości elektryczne i magnetyczne — Istotne w zespołach elektronicznych i elektromagnetycznych
W branżach, w których awaria podzespołów wiąże się ze znacznymi kosztami lub konsekwencjami dla bezpieczeństwa – takich jak motoryzacja, lotnictwo i obróbka przemysłowa – korzyści te nie są opcjonalne. Stanowią one wymóg podstawowy.
Wspólny Procesy obróbki materiałów
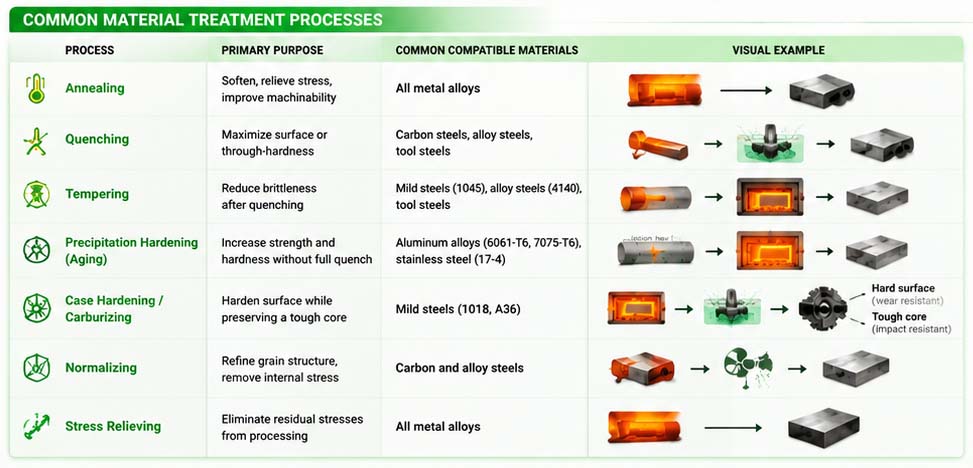
Termin procesy obróbki materiałów Obejmuje szeroki zakres operacji termicznych, z których każda ma na celu uzyskanie określonego efektu i jest dostosowana do konkretnych stopów. Oto ustrukturyzowany przegląd:
| Proces | Główny cel | Typowe kompatybilne materiały |
|---|---|---|
| Wyżarzanie | Zmiękcza, łagodzi naprężenia, poprawia obrabialność | Wszystkie stopy metali |
| Hartowanie | Zmaksymalizuj twardość powierzchniową lub na wskroś | Stale węglowe, stale stopowe, stale narzędziowe |
| Ruszenie | Zmniejszenie kruchości po hartowaniu | Stale miękkie (1045), stale stopowe (4140), stale narzędziowe |
| Łagodzenie stresu | Wyeliminuj naprężenia szczątkowe powstałe w wyniku przetwarzania | Wszystkie stopy metali |
| Utwardzanie wydzieleniowe | Zwiększa wytrzymałość i twardość bez całkowitego hartowania | Stopy aluminium (6061-T6, 7075-T6), stal nierdzewna (17-4) |
| Hartowanie powierzchniowe / Nawęglanie | Utwardza powierzchnię, zachowując jednocześnie miękki i wytrzymały rdzeń | Stale miękkie (1018, A36) |
| Normalizowanie | Udoskonal strukturę ziarna, usuń naprężenia wewnętrzne | Stale węglowe i stopowe |
Wyżarzanie
Wyżarzanie nagrzewa metal do określonej wysokiej temperatury, utrzymuje go w niej, a następnie powoli schładza – zazwyczaj w powietrzu lub w piecu. Rezultatem jest zmniejszenie twardości, poprawa ciągliwości i redukcja naprężeń szczątkowych. W przypadku stali chłodzenie musi być stopniowe; szybkie chłodzenie mija się z celem i może powodować niepożądaną twardość.
Wyżarzanie jest powszechnie stosowane przed obróbką CNC w celu poprawy skrawalności. Większość standardowych stopów metali, w przypadku braku innych określonych metod obróbki, jest dostarczana w stanie wyżarzonym.
Hartowanie i odpuszczanie
Hartowanie szybko schładza rozgrzany metal – za pomocą oleju, wody lub gazu – tworząc martenzyt, niezwykle twardą mikrostrukturę. Wadą jest zwiększona kruchość. Dlatego hartowanie i odpuszczanie są prawie zawsze wykonywane sekwencyjnie.
Odpuszczanie polega na ponownym podgrzaniu zahartowanego elementu do niższej temperatury, stabilizując jego strukturę i odzyskując wytrzymałość bez całkowitej utraty uzyskanej twardości. Na przykład stal narzędziowa A2 osiąga twardość 63–65 HRC po zahartowaniu i może być odpuszczana do 56–58 HRC – zakresu, który równoważy odporność na zużycie z odpornością na pękanie pod wpływem obciążeń dynamicznych.
Utwardzanie wydzieleniowe
Utwardzanie wydzieleniowe – zwane również starzeniem – obejmuje nagrzewanie, szybkie hartowanie, a następnie długotrwałe starzenie w niskiej temperaturze. Podczas fazy starzenia pierwiastki stopowe równomiernie rozprowadzają się w osnowie metalu, powodując znaczny wzrost wytrzymałości i twardości.
Aluminium 7075-T6 jest dobrze znanym przykładem: po utwardzeniu wydzieleniowym jego granica plastyczności może wzrosnąć niemal trzykrotnie w porównaniu ze stanem wyżarzanym, osiągając wytrzymałość na rozciąganie porównywalną ze stalą przy ułamku jej masy. To połączenie sprawia, że jest to standardowy wybór w elementach konstrukcyjnych dla przemysłu lotniczego. Więcej informacji na temat norm oznaczeń stopów można znaleźć na stronie: Informacje o materiałach ASM International.
Utwardzanie powierzchniowe
Niektóre zastosowania wymagają twardej powierzchni zewnętrznej w połączeniu z wytrzymałym, ciągliwym wnętrzem – połączenia, którego nie można uzyskać poprzez równomierne hartowanie. Utwardzanie powierzchniowe rozwiązuje ten problem poprzez wprowadzenie węgla do powierzchni stali miękkiej podczas nagrzewania, a następnie hartowanie. Rezultatem jest twarda, odporna na zużycie powłoka na miękkim, odpornym na uderzenia rdzeniu.
To podejście jest szeroko stosowane w przekładniach, wałach i powierzchniach łożysk, gdzie wysoka trwałość powierzchni musi współistnieć z odpornością na obciążenia udarowe. Jest to praktyczne rozwiązanie inżynieryjne, gdzie pełne hartowanie na wskroś uczyniłoby element zbyt kruchym do eksploatacji.
Czas ma znaczenie w obróbce cieplnej
Czy obróbka cieplna jest stosowana przed czy po Obróbka CNC Ma to bezpośrednie konsekwencje zarówno dla wydajności procesu, jak i końcowej jakości części. Obróbka przed obróbką sprawdza się, gdy dostępne są standardowe gatunki materiału, a celem jest poprawa skrawalności. Obróbka po obróbce jest konieczna, gdy celem jest hartowanie, ponieważ utwardzone materiały są znacznie trudniejsze do cięcia z zachowaniem precyzyjnych tolerancji wymiarowych.
W przypadku stali narzędziowych, standardem jest najpierw obróbka skrawaniem, a następnie hartowanie. Inżynierowie LVMA CNC odradzają próby obróbki wstępnie zahartowanej stali narzędziowej z zachowaniem ścisłych tolerancji, ponieważ znacznie zwiększa to zużycie narzędzi i wydłuża cykle obróbki.
Wniosek
Obróbka cieplna nie jest drobnym etapem końcowym, lecz podstawową procedurą produkcyjną, która decyduje o tym, jak będą funkcjonować metalowe elementy podczas eksploatacji. proces obróbki cieplnej pozwala producentom precyzyjnie regulować twardość, wytrzymałość na rozciąganie, ciągliwość i poziom naprężeń wewnętrznych. Zrozumienie procesy obróbki materiałów obejmujące wyżarzanie, utwardzanie wydzieleniowe i utwardzanie powierzchniowe, powoduje wyraźny podział na części, które jedynie odpowiadają standardom wymiarowym, oraz te, które mogą wytrzymać rzeczywiste warunki eksploatacji.
W przypadku komponentów zaprojektowanych do przenoszenia znacznych obciążeń mechanicznych, doświadczenie w obróbce cieplnej materiału jest równie ważne, jak gatunek stopu. Właściwy dobór metod obróbki, właściwy czas obróbki cieplnej i precyzyjne ustawienia parametrów wspólnie decydują o długoterminowej trwałości gotowych elementów. Jeśli przetwarzasz obróbka cieplna metali i masz trudności z wyborem odpowiedniej metody obróbki cieplnej dla swojego projektu, ścisła współpraca z dostawcą produktów już na wczesnym etapie projektowania zawsze przyniesie wartościowe korzyści w zakresie wydajności.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych