
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Obróbka CNC tworzyw sztucznych: Przewodnik po cechach materiału i metodzie cięcia
Data publikacji: 2026-02-28
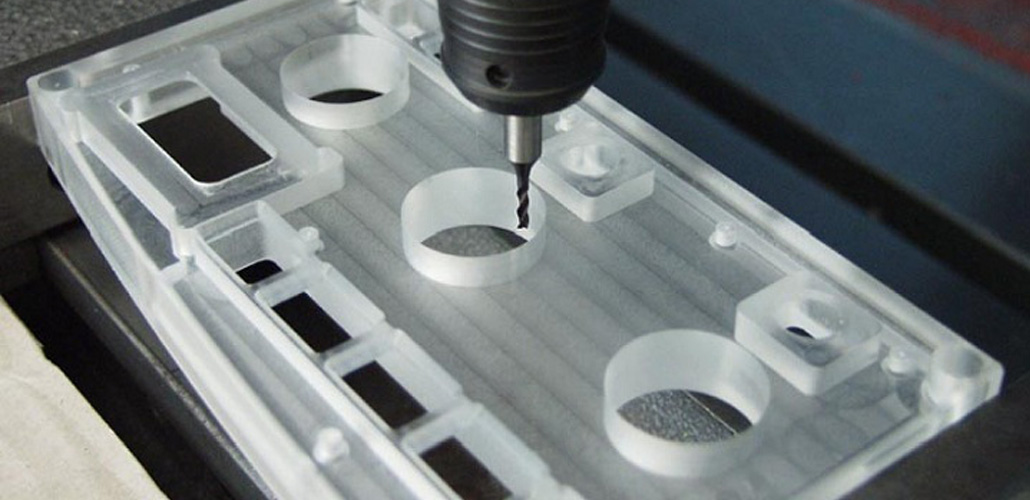
Tworzywa konstrukcyjne to materiały na bazie polimerów, składające się ze związków o dużej masie cząsteczkowej, zazwyczaj o względnej masie cząsteczkowej powyżej 5000. Chociaż ich skład chemiczny obejmuje głównie węgiel (C), wodór (H), tlen (O), azot (N) i siarkę (S), ich długołańcuchowa struktura cząsteczkowa nadaje im unikalne właściwości mechaniczne i termiczne. Tworzywa sztuczne są produkowane z żywicy jako materiału bazowego, w połączeniu z różnymi dodatkami w celu zwiększenia ich wydajności.
Zrozumienie Frezowanie CNC tworzyw sztucznych wymaga zwrócenia uwagi na ich wrażliwość termiczną, zachowanie sprężystości i charakterystykę tworzenia wiórów.
Charakterystyka przetwórstwa tworzyw konstrukcyjnych
Tworzywa sztuczne konstrukcyjne charakteryzują się wyjątkowo niską przewodnością cieplną – zaledwie około 0,3% przewodności cieplnej metali – i znacznie wyższym współczynnikiem rozszerzalności liniowej (2–20 razy wyższym niż w przypadku metali). Podczas obróbki skrawaniem większość ciepła skrawania koncentruje się na krawędzi narzędzia. Ponieważ ciepło rozprasza się powoli w materiałach z tworzyw sztucznych, łatwo może dojść do miejscowego przegrzania, prowadzącego do deformacji, przebarwień, stopienia, a nawet przypalenia.
Ich moduł sprężystości wynosi zaledwie około 1/16 do 1/10 modułu sprężystości metali. Nadmierna siła cięcia lub nacisku zacisku może spowodować znaczne odkształcenie sprężyste, wpływając na dokładność wymiarową. Dlatego:
- Krawędzie tnące muszą być bardzo ostre
- Siłę zacisku należy zminimalizować
- Siła cięcia powinna pozostać umiarkowana
Mimo że tworzywa sztuczne są stosunkowo łatwe w obróbce ze względu na ich niską twardość i wytrzymałość, niewłaściwy dobór parametrów może szybko pogorszyć jakość powierzchni.
Wybór frezów
Ze względu na niską wytrzymałość i odporność cieplną tworzyw sztucznych, geometria narzędzia odgrywa kluczową rolę.
Zalecane funkcje obejmują:
- Duży kąt natarcia (25°–30°) w celu zmniejszenia siły cięcia i temperatury
- Większy kąt luzu (18°–20°) w celu zminimalizowania tarcia
- Frezy walcowo-czołowe dwuostrzowe zapewniające lepsze odprowadzanie wiórów
Do powszechnie stosowanych materiałów narzędziowych należą stal szybkotnąca powlekana TiN oraz węglik spiekany typu K (taki jak YG6, YG8). W przypadku produkcji masowej narzędzia z powłoką diamentową zapewniają doskonałą odporność na zużycie i dłuższą żywotność.
Do cięcia płyt z tworzyw sztucznych zaleca się stosowanie noży tnących o mniejszej liczbie zębów i gładkich, szerokich rowkach na wióry, aby zapewnić wydajne usuwanie wiórów.
Parametry skrawania dla frezowania tworzyw sztucznych
Ponieważ tworzywa sztuczne łatwo miękną w wysokich temperaturach, zaleca się stosowanie stosunkowo niskich prędkości skrawania, aby zapobiec przywieraniu wiórów. Jednocześnie, ze względu na niższą wytrzymałość materiału, można stosować większe posuwy i umiarkowane głębokości skrawania, aby zwiększyć wydajność i skrócić czas tarcia.
Głównym celem operacji frezowania tworzyw sztucznych jest zrównoważenie prędkości skrawania i szybkości posuwu w celu kontrolowania ciepła przy jednoczesnym utrzymaniu wydajności.
| Rodzaj plastiku | Prędkość skrawania (m/min) | Prędkość posuwu (mm/obr.) |
|---|---|---|
| Poliamid (PA) | 150 – 180 | 0,25 – 0,35 |
| Polipropylen (PP) | 120 – 150 | 0,20 – 0,30 |
| Poliwęglan (PC) | 150 – 200 | 0,15 – 0,50 |
| Poliuretan (PU) | 90 – 200 | 0,05 – 0,20 |
| Polioksymetylen (POM) | 200 – 250 | 0,05 – 0,15 |
| Laminat fenolowy | 120 – 300 | 0,10 – 0,25 |
| Szkło organiczne (PMMA) | 15 – 80 | 0,10 – 0,25 |
Praktyczne metody frezowania
Dla Części plastikowe frezowane CNCW przypadku elementów cienkościennych, zwłaszcza tych o cienkich ściankach, należy stosować wielopunktowe, lekkie mocowanie, aby zapobiec odkształceniom. Zamiast imadeł uniwersalnych zaleca się stosowanie specjalnych uchwytów.
Przy frezowaniu cienkich blach (o grubości 1–15 mm):
- Trzymaj zaciski blisko krawędzi obrabianej
- Użyj frezów o mniejszej średnicy
- Ograniczenie promieniowej głębokości skrawania
- Unikaj nadmiernej prędkości posuwu
Frezowanie współbieżne (frezowanie w dół) jest zdecydowanie zalecane, szczególnie podczas obróbki krawędzi lub konturów. Pomaga to zmniejszyć odpryskiwanie i pękanie krawędzi.
W przypadku frezowania czołowego zaleca się przesuwanie narzędzia od krawędzi zewnętrznej do środka po kołowych ścieżkach. Pod koniec skrawania należy zmniejszyć posuw, aby uniknąć nagłych pęknięć i defektów powierzchni.
W przypadku tworzyw sztucznych o dużej ciągliwości, takich jak PTFE, w celu zminimalizowania powstawania zadziorów konieczne jest stosowanie wyjątkowo ostrych narzędzi i stosowanie mniejszych posuwów na ząb (szczególnie podczas obróbki wykańczającej).
Chłodzenie i kontrola wiórów
Podczas obróbki z dużą prędkością wióry z tworzywa sztucznego mogą częściowo się stopić i przykleić do krawędzi skrawającej. Aby zapobiec zatykaniu się wiórów i niestabilnemu skrawaniu, należy stosować emulsję chłodzącą, która obniża temperaturę i usprawnia odprowadzanie wiórów.
Wniosek
Frezowanie CNC tworzyw sztucznych znacząco różni się od obróbki metali. Kontrola temperatury, precyzyjna geometria narzędzia, odpowiednie mocowanie i zoptymalizowane parametry skrawania są niezbędne do osiągnięcia wysokiej dokładności wymiarowej i jakości powierzchni. Dzięki starannemu zarządzaniu ciepłem i odkształceniami producenci mogą zapewnić stabilną i wydajną produkcję precyzyjnych elementów z tworzyw sztucznych.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych