
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Przewodnik po wyborze materiałów do formowania wtryskowego: 7 kluczowych czynników
Data publikacji: 2026-01-08
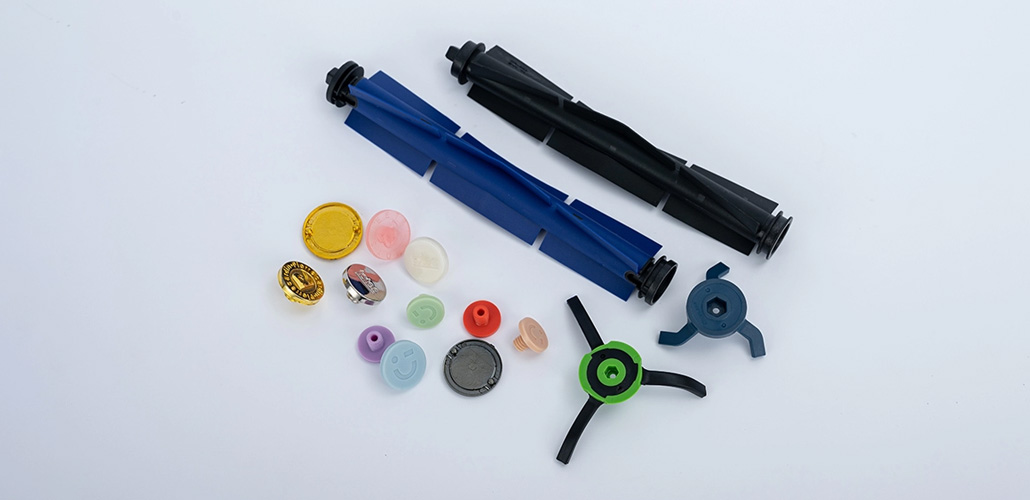
Odpowiedni materiał do formowania wtryskowego ma bezpośredni wpływ na jakość, koszt produkcji i długoterminową trwałość produktu końcowego. Wybór idealnego rozwiązania wymaga starannej analizy wielu kluczowych czynników, aby uniknąć niskiej wydajności lub niepotrzebnego marnotrawstwa zasobów.
Aby uniknąć niedopasowań materiałowych, nasz Przewodnik po wyborze materiałów do formowania wtryskowegosortuje 7 rodzajów kluczowych kwestii, pomagając Ci podejmować efektywne i niezawodne decyzje.
Współczynnik skurczu
Czynniki wpływające na skurcz formowany tworzyw termoplastycznych są następujące:
Rodzaj plastiku
Podczas formowania tworzywa termoplastyczne ulegają zmianom objętości w wyniku krystalizacji, a także wysokim naprężeniom wewnętrznym, dużym naprężeniom szczątkowym zamrożonym w formowanych elementach oraz silnej orientacji molekularnej. W porównaniu zMateriały termoutwardzalne do formowania wtryskowego, tworzywa termoplastyczne charakteryzują się wyższym współczynnikiem skurczu, szerszym zakresem skurczu i wyraźną kierunkowością. Ponadto skurcz po formowaniu, wyżarzaniu lub kondycjonowaniu wilgotnościowym jest na ogół wyższy niż w przypadku tworzywa termoutwardzalneprzybory.
Charakterystyka części formowanych
Gdy stopione tworzywo sztuczne styka się z powierzchnią wnęki formy, warstwa zewnętrzna szybko się ochładza, tworząc stałą powłokę o niskiej gęstości. Ze względu na słabą przewodność cieplną tworzyw sztucznych, warstwa wewnętrzna stygnie powoli, tworząc stałą warstwę o wysokiej gęstości i dużym skurczu.
Dlatego elementy o grubszych ściankach, charakteryzujące się powolnym chłodzeniem i grubymi warstwami o wysokiej gęstości, wykazują większy skurcz. Co więcej, obecność, układ i liczba wkładek bezpośrednio wpływają na kierunek przepływu stopu, rozkład gęstości i odporność na skurcz, co sprawia, że właściwości elementu są głównym czynnikiem wpływającym na wielkość i kierunkowość skurczu.
Typ, rozmiar i rozkład bramek
Czynniki te bezpośrednio wpływają na kierunek przepływu stopu, rozkład gęstości, kompensację wypełnienia i czas cyklu formowania. Wlewki bezpośrednie o dużych przekrojach poprzecznych (zwłaszcza te o dużej grubości) zmniejszają skurcz, ale zwiększają kierunkowość; szerokie i krótkie wlewki minimalizują kierunkowość.
Obszary znajdujące się blisko wlewu lub równolegle do kierunku przepływu stopu wykazują większy skurcz.
Warunki formowania
Wyższe temperatury formy spowalniają chłodzenie stopu, zwiększają gęstość i zwiększają skurcz – szczególnie w przypadku tworzyw krystalicznych, gdzie wysoka krystaliczność powoduje znaczne zmiany objętości i większy skurcz. Rozkład temperatury formy wpływa na wewnętrzne i zewnętrzne chłodzenie elementów oraz jednorodność gęstości, bezpośrednio wpływając na wielkość i kierunek skurczu w różnych sekcjach elementu.
Ponadto, ciśnienie wypełnienia i czas docisku wywierają znaczący wpływ: wyższe ciśnienie i dłuższy czas docisku zmniejszają skurcz, ale poprawiają kierunkowość. Wyższe ciśnienie wtrysku obniża lepkość stopu, zmniejsza międzywarstwowe naprężenia ścinające i zwiększa odkształcenie sprężyste po wyjęciu z formy, co w umiarkowany sposób zmniejsza skurcz. Wyższe temperatury stopu zwiększają skurcz, ale zmniejszają kierunkowość. Dlatego regulacja temperatury formy, ciśnienia, prędkości wtrysku i czasu chłodzenia podczas formowania pozwala na odpowiednią kontrolę skurczu wypraski.
Projektując formy, należy określić stopień skurczu dla każdej sekcji elementu na podstawie zakresu skurczu wybranego tworzywa sztucznego, grubości ścianki elementu, kształtu, rodzaju wlewu, rozmiaru i rozkładu, a następnie obliczyć wymiary gniazda formy. W przypadku elementów o wysokiej precyzji lub gdy stopień skurczu jest trudny do przewidzenia, projekt formy powinien przebiegać zgodnie z poniższymi krokami:
- Przyjmij mniejszy współczynnik skurczu dla średnicy zewnętrznej i większy dla średnicy wewnętrznej części, aby umożliwić regulację formy po próbie.
- Określ typ i rozmiar układu wlewowego oraz warunki formowania poprzez próby formy.
- Pomiar zmian wymiarowych części wymagających dalszej obróbki (pomiary muszą być wykonane 24 godziny po wyjęciu z formy).
- Zmodyfikuj formę zgodnie z rzeczywistymi danymi dotyczącymi skurczu.
- Przeprowadź drugą próbę formy i nieznacznie zmień warunki procesu, aby uzyskać dokładne parametry skurczu i spełnić wymagania dotyczące części.
Płynność
Płynność jest ważnym czynnikiem ten wybór materiałów do formowania wtryskowegoPłynność tworzyw termoplastycznych można ocenić za pomocą szeregu wskaźników, w tym masy cząsteczkowej, wskaźnika płynięcia stopu (MFI), długości przepływu spirali Archimedesa, lepkości pozornej i współczynnika przepływu (długość przepływu/grubość ścianki części).
Lepszą płynność charakteryzują niższa masa cząsteczkowa, szerszy rozkład masy cząsteczkowej, słaba regularność struktury molekularnej, wyższy wskaźnik płynięcia (MFI), dłuższa spiralna droga przepływu, niższa lepkość pozorna i wyższy współczynnik płynięcia. W przypadku tworzyw sztucznych tego samego gatunku, zawsze należy sprawdzić kartę charakterystyki produktu, aby upewnić się, czy ich płynność nadaje się do formowania wtryskowego. W oparciu o wymagania konstrukcyjne formy, wspólny tworzywo sztuczne formowane wtryskowomożna ogólnie podzielić na trzy kategorie płynności:
- Dobra płynność: PA, PE, PS, PP, CA, Polimetylopenten
- Średnia płynność: Żywice z serii polistyrenowej (np. ABS, AS), PMMA, POM, tlenek polifenylenu
- Słaba płynność: PC, sztywny PVC, tlenek polifenylenu, polisulfon, poliarylosulfon, fluoroplastiki
Płynność wszystkich tworzyw sztucznych zmienia się w zależności od czynników formowania, przy czym najważniejszymi czynnikami są:
- TemperaturaWyższe temperatury topnienia zwiększają płynność, ale stopień zmienności różni się w zależności od rodzaju tworzywa. Płynność PS (zwłaszcza gatunków odpornych na uderzenia i o wysokim MFI), PP, PA, PMMA, modyfikowanego polistyrenu (np. ABS, AS), PC i CA jest bardzo wrażliwa na zmiany temperatury, dlatego regulacja temperatury jest preferowaną metodą kontroli płynności podczas formowania. Natomiast temperatura ma minimalny wpływ na płynność PE i POM.
- Ciśnienie:Wyższe ciśnienie wtrysku nasila działanie ścinające na stop, zwiększając płynność. Efekt ten jest szczególnie wyraźny w przypadku PE i POM, co sprawia, że regulacja ciśnienia jest optymalnym sposobem kontroli ich płynności podczas formowania.
- Struktura formy:Konstrukcja układu wlewowego (typ, rozmiar, układ), konstrukcja układu chłodzenia i opór przepływu stopu (np. wykończenie powierzchni formy, grubość przekroju kanału wlewowego, kształt gniazda i układ odpowietrzania) bezpośrednio wpływają na rzeczywistą płynność stopu wewnątrz gniazda.
Każdy czynnik obniżający temperaturę stopu lub zwiększający opory przepływu zmniejsza płynność. Konstrukcja formy powinna uwzględniać odpowiednie struktury, uwzględniając płynność wybranego tworzywa. Podczas formowania, kontrola temperatury stopu, temperatury formy, ciśnienia wtrysku i prędkości wtrysku może również odpowiednio regulować napełnianie stopem, aby spełnić wymagania dotyczące formowania.
Krystaliczność
Tworzywa termoplastyczne dzieli się na dwie kategorie w zależności od tego, czy krystalizacja zachodzi podczas krzepnięcia: tworzywa krystaliczne i tworzywa amorficzne. Krystalizacja odnosi się do procesu, w którym cząsteczki przechodzą ze stanu swobodnego, nieuporządkowanego w fazie stopionej do stanu, w którym ruch cząsteczek ustaje, cząsteczki osiadają w stosunkowo stałych pozycjach i po ostygnięciu układają się w regularny wzór.
Kryterium wizualnym pozwalającym na rozróżnienie tych dwóch typów jest przezroczystość elementów grubościennych: tworzywa krystaliczne są zazwyczaj nieprzezroczyste lub półprzezroczyste (np. POM), natomiast tworzywa amorficzne są przezroczyste (np. PMMA). Istnieją jednak wyjątki: polimetylopenten to tworzywo krystaliczne o wysokiej przezroczystości, a ABS to tworzywo amorficzne o nieprzezroczystości. Podczas projektowania form i doboru wtryskarek należy wziąć pod uwagę następujące wymagania i uwagi dotyczące tworzyw krystalicznych:
- Aby podgrzać stop do temperatury formowania, potrzebne jest więcej ciepła, dlatego konieczne jest zastosowanie sprzętu o dużej zdolności uplastyczniania.
- Podczas chłodzenia i krystalizacji wydziela się znaczna ilość ciepła, co wymaga odpowiedniego chłodzenia.
- Duża różnica gęstości między stanem stopionym i stałym skutkuje dużym skurczem formowania, który łatwo powoduje powstawanie jam skurczowych i pęcherzyków powietrza.
- Szybkie chłodzenie zapewnia niską krystaliczność, niski skurcz i wysoką przezroczystość. Krystaliczność jest związana z grubością ścianek elementu: grubsze ścianki stygną wolniej, co prowadzi do wyższej krystaliczności, większego skurczu i lepszych właściwości mechanicznych. Dlatego w przypadku tworzyw krystalicznych temperatura formy musi być ściśle kontrolowana, w zależności od potrzeb.
- Wyraźna anizotropia i wysokie naprężenia wewnętrzne są powszechne. Po wyjęciu z formy, nieskrystalizowane cząsteczki mają tendencję do dalszej krystalizacji, pozostawiając element w stanie niezrównoważonym energetycznie, który łatwo prowadzi do deformacji i wypaczeń.
- Wąski zakres temperatur krystalizacji może powodować niepełne stopienie tworzywa sztucznego lub zatkanie kanału wlewowego.
Wrażliwość na ciepło i hydroliza
Wrażliwość na ciepło
Wrażliwość na ciepło odnosi się do tendencji niektórych tworzyw sztucznych do odbarwiania się, degradacji lub rozkładu pod wpływem długotrwałego działania wysokich temperatur lub podczas przechodzenia przez małe przekroje, które generują wysokie naprężenia ścinające i zwiększają temperaturę topnienia. Tworzywa sztuczne o tej właściwości nazywane są tworzywami wrażliwymi na ciepło, takimi jak sztywny PVC, polichlorek winylidenu, kopolimery octanu winylu, polimetakrylan winylu (POM) i polichlorotrifluoroetylen.
Rozkład tworzyw sztucznych wrażliwych na ciepło powoduje powstawanie produktów ubocznych, takich jak monomery, gazy i ciała stałe; niektóre z tych gazów są drażniące, żrące lub toksyczne dla ludzi, sprzętu i form. Dlatego należy podjąć następujące środki ostrożności przy projektowaniu form i doborze wtryskarki. wybór materiału do formowania wtryskowegoi formowanie:
- Stosuj wtryskarki ślimakowe.
- Zastosuj układy bramowe o dużych przekrojach.
- Stosuj chromowane formy i beczki, aby uniknąć martwych punktów, w których materiał może się zalegać.
- Należy ściśle kontrolować temperaturę formowania.
- Aby zmniejszyć wrażliwość plastiku na ciepło, należy dodać do niego stabilizatory.
Podatność na hydrolizę
Niektóre tworzywa sztuczne (np. PC) ulegają rozkładowi pod wpływem wysokiej temperatury i ciśnienia, nawet jeśli zawierają śladowe ilości wilgoci — właściwość tę nazywa się podatnością na hydrolizę.
Przed przetworzeniem tworzywa sztuczne muszą zostać podgrzane i wysuszone przy użyciu odpowiednich metod i specyfikacji, a także należy zapobiegać wchłanianiu wilgoci podczas użytkowania.
Pękanie naprężeniowe i pękanie stopowe
Pękanie naprężeniowe
Niektóre tworzywa sztuczne są wrażliwe na naprężenia, łatwo ulegając naprężeniom wewnętrznym podczas formowania, stając się kruche i podatne na pękanie. Pęknięcia mogą wystąpić, gdy element jest poddawany działaniu sił zewnętrznych lub rozpuszczalników. Aby rozwiązać ten problem:
- Aby poprawić odporność surowca na pękanie, należy dodać do niego dodatki zapobiegające pękaniu.
- Zapewnij właściwe suszenie surowca.
- Wybierz optymalne warunki formowania, aby zredukować naprężenia wewnętrzne i zwiększyć odporność na pęknięcia.
- Projektuj części o rozsądnych kształtach i unikaj niepotrzebnych wstawek, aby zminimalizować koncentrację naprężeń.
- Zwiększ kąty pochylenia formy podczas jej projektowania, dobierz odpowiednie układy wlewowe i mechanizmy wyrzutu. Podczas formowania odpowiednio dostosuj temperaturę stopu, temperaturę formy, ciśnienie wtrysku i czas chłodzenia, aby uniknąć wyjmowania zbyt zimnych i kruchych elementów. Przeprowadź obróbkę po formowaniu, aby zwiększyć odporność na pęknięcia, wyeliminować naprężenia wewnętrzne i uniknąć kontaktu z rozpuszczalnikami.
Pęknięcie stopowe
Pękanie stopu występuje, gdy stop polimeru o określonej szybkości płynięcia przepływa przez otwór dyszy w stałej temperaturze, a jego szybkość przepływu przekracza wartość krytyczną, powodując widoczne pęknięcia poprzeczne na powierzchni stopu. Wada ta pogarsza wygląd i właściwości mechaniczne formowanych elementów. Aby zapobiec pękaniu stopu:
- W przypadku polimerów o dużej szybkości płynięcia należy zwiększyć przekrój dysz, kanałów doprowadzających i wlewów.
- Zmniejsz prędkość wtrysku.
- Zwiększ temperaturę topnienia.
Właściwości termiczne i szybkość chłodzenia
Właściwości termiczne
Różne tworzywa sztuczne mają różne właściwości termiczne, takie jak ciepło właściwe, przewodnictwo cieplne i temperatura ugięcia pod obciążeniem:
- Tworzywa sztuczne o dużym cieple właściwym wymagają do uplastycznienia większej ilości ciepła, dlatego należy wybierać wtryskarki o dużej zdolności uplastyczniania.
- Tworzywa sztuczne o wysokiej temperaturze ugięcia pod obciążeniem można wyjąć z formy wcześniej, stosując krótszy czas chłodzenia, jednak chłodzenie po wyjęciu z formy powinno być kontrolowane, aby zapobiec odkształceniom.
- Tworzywa sztuczne o niskim przewodnictwie cieplnym stygną powoli (np. jonomery stygną wyjątkowo wolno), co powoduje konieczność zwiększenia wydajności chłodzenia formy.
- Formy gorącokanałowe nadają się do tworzyw sztucznych o niskim ciepłu właściwym i wysokim przewodnictwie cieplnym. Tworzywa sztuczne o wysokim ciepłu właściwym, niskim przewodnictwie cieplnym, niskiej temperaturze ugięcia pod obciążeniem i wolnym tempie chłodzenia nie nadają się do formowania z dużą prędkością. Do tych materiałów należy dobrać odpowiednie wtryskarki i zoptymalizować systemy chłodzenia formy.
Kontrola szybkości chłodzenia
W przypadku wszystkich tworzyw sztucznych szybkość chłodzenia musi być odpowiednio kontrolowana, w zależności od ich właściwości materiałowych i kształtu detalu. Formy muszą być wyposażone w systemy grzania i chłodzenia, aby utrzymać stabilną temperaturę formy zgodnie z wymaganiami:
- Gdy temperatura stopu podnosi temperaturę formy, konieczne jest chłodzenie, aby zapobiec odkształceniu części po wyjęciu z formy, skrócić cykle formowania i zmniejszyć krystaliczność.
- Gdy ciepło resztkowe stopu jest niewystarczające do utrzymania wymaganej temperatury formy, należy zastosować systemy ogrzewania form, aby kontrolować tempo chłodzenia, zapewnić płynność stopu, poprawić warunki napełniania lub umożliwić powolne chłodzenie detali, zapobiegając nierównomiernemu chłodzeniu w grubościennych przekrojach i zwiększając krystaliczność. W przypadku tworzyw sztucznych o dobrej płynności, dużych powierzchniach formowania lub nierównomiernym rozkładzie temperatury stopu, formy mogą wymagać naprzemiennego ogrzewania i chłodzenia lub miejscowego ogrzewania/chłodzenia, w zależności od warunków formowania. Formy powinny być wyposażone w odpowiednie systemy chłodzenia lub ogrzewania, aby sprostać tym potrzebom.
Higroskopijność
Ze względu na obecność różnych dodatków tworzywa sztuczne wykazują różny poziom powinowactwa do wilgoci i można je ogólnie podzielić na dwa rodzaje: tworzywa higroskopijne (które pochłaniają i zatrzymują wilgoć) oraz tworzywa niehigroskopijne (które nie pochłaniają wilgoci i nie są podatne na jej przywieranie).
Zawartość wilgoci w surowcach z tworzyw sztucznych musi być kontrolowana w dopuszczalnych granicach. Nadmiar wilgoci odparowuje w postaci gazu lub powoduje hydrolizę pod wpływem wysokiej temperatury i ciśnienia podczas formowania, co prowadzi do wad, takich jak pęcherze, obniżona płynność, słabe wykończenie powierzchni i pogorszenie właściwości mechanicznych. Dlatego higroskopijne tworzywa sztuczne należy przed przetworzeniem wstępnie podgrzać i wysuszyć odpowiednimi metodami i specyfikacjami, a także zapobiegać ponownemu wchłanianiu wilgoci podczas przechowywania i użytkowania.
Wniosek
TOn odpowiedni Wybór materiałów do formowania wtryskowegoto kluczowy krok w osiąganiu stabilnej jakości części, powtarzalnej produkcji i opłacalności. Zrozumienie kluczowych czynników, takich jak skurcz, płynność, krystaliczność, wrażliwość na ciepło, zachowanie naprężeń, właściwości termiczne, szybkość chłodzenia i higroskopijność, może pomóc w lepszym dopasowaniu wymagań projektowych do materiałów.
LVMA specjalizuje się w produkcji złożone części formowane wtryskowo i regularnie aktualizuje swoją wiedzę na temat formowania wtryskowego. Aby uzyskać więcej informacji, Proszę o kontakt.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych