
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Przewodnik projektowania formowania wtryskowego: zatrzaskowe dopasowanie i grubość ścianek elementów
Data publikacji: 2026-04-28
W poprzednim artykule przedstawiłem kluczoweKoncepcje i kąty pochyleniaktóre stanowią podstawę dobrego projektu formowania wtryskowego. W tym artykule, opierając się na tym, zagłębiamy się w dwa kluczowe zagadnienia projektowe niestandardowe części formowane wtryskowo:konstrukcje zatrzaskowe i grubość ścianek części.
Niezależnie od tego, czy jesteś inżynierem niestandardowe obrabiane części plastikowelub projektowania złożonych zespołów z połączeniami zatrzaskowymi, zrozumienie tych zasad pomoże Ci uniknąć kosztownych wad form i spadku jakości.
Zachowaj wystarczającą ilość miejsca na podnośniki (suwaki) w konstrukcjach zatrzaskowych
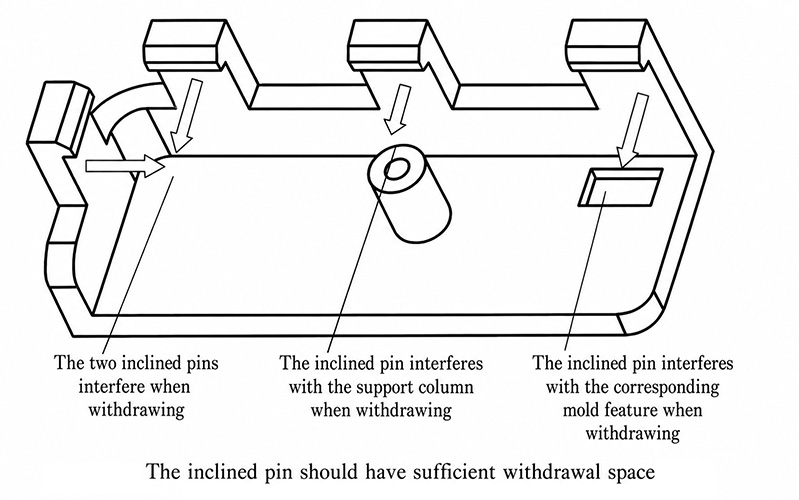
Montaż zatrzaskowy to jedna z najpowszechniej stosowanych metod montażu w projektowaniu elementów z tworzyw sztucznych. Formuje się je za pomocą struktur wyciągających rdzeń boczny w formie – a konkretnie popychaczy lub suwaków – które poruszają się bocznie, aby uwolnić podcięcie podczas wypychania.
Po wyjęciu części z formy, podnośnik lub suwak musi wykonać określony skok, aby wycofać się z połączenia zatrzaskowego. Jeśli nie ma wystarczająco dużo miejsca na ten ruch, mogą wystąpić dwa problemy:
- Podnośnik lub suwak nie mogą się cofnąć, co uniemożliwia wyjęcie formy.
- Podczas wycofywania podnośnik lub suwak zderza się z sąsiednimi elementami (takimi jak wypukłości lub żebra), co powoduje uszkodzenie formy lub wady części.
Wytyczne projektowe
Podczas projektowania konstrukcji zatrzaskowych niestandardowe części formowane wtryskowoinżynierowie muszą:
- Zaplanuj pełną ścieżkę cofania podnośnika lub suwaka podczas otwierania formy i wyrzucania części.
- Upewnij się, że w obszarze roboczym podnośnika nie znajdą się żadne inne elementy, takie jak wypukłości, żebra lub ścianki.
- Należy zachować odpowiedni odstęp między elementem zatrzaskowym a otaczającymi go elementami, aby mechanizm rdzenia bocznego mógł się swobodnie poruszać bez zakłóceń.
- Skontaktuj się z projektantem formy na wczesnym etapie — geometrię złącza zatrzaskowego należy omówić wraz z planem działania dotyczącym formy przed rozpoczęciem obróbki.
Zaniedbanie luzu popychacza jest jednym z najczęstszych i najkosztowniejszych błędów w projektowaniu niestandardowe obrabiane części plastikowei elementów formowanych wtryskowo. Często wymaga to kosztownych modyfikacji form, a nawet całkowitej przebudowy oprzyrządowania.
Unikaj cienkich profili stalowych (cienkich ścianek w formie) i konstrukcji form o niskiej wytrzymałości
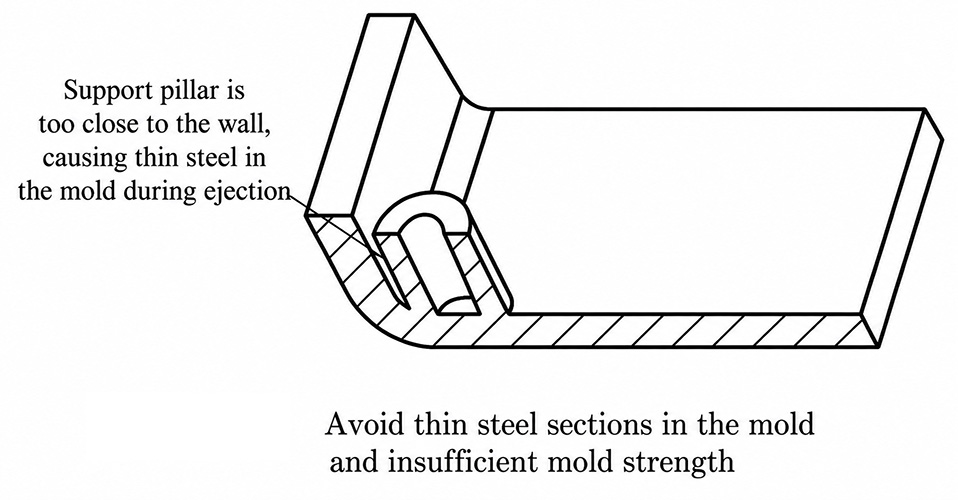
Gdy dwa elementy na części z tworzywa sztucznego zostaną umieszczone bardzo blisko siebie, odpowiadający im obszar w formie stanie się niezwykle cienką stalową sekcją – powszechnie nazywaną„cienka stal”Jest to krytyczny aspekt projektowania formy.
Cienkie profile stalowe w formie są podatne na:
- Niższa wytrzymałość formy — cienkie przekroje są podatne na wyginanie, pękanie lub łamanie się pod wpływem ciśnienia wtrysku.
- Krótsza żywotność formy — częste cykle naprężeń powodują zmęczenie materiału w cienkich obszarach, co wymaga przedwczesnej naprawy lub wymiany formy.
- Nierównomierna jakość części — uszkodzona forma powoduje wypływki, odchylenia wymiarowe lub wady powierzchni na gotowej części.
Wytyczne projektowe
Aby uniknąć cienkich elementów stalowych podczas projektowania niestandardowe części formowane wtryskowo:
- Zachowaj odpowiednią odległośćmiędzy sąsiednimi elementami, takimi jak żebra, wypukłości, otwory i połączenia zatrzaskowe. Zasadniczo odległość między dwoma elementami powinna umożliwiać wykonanie ścianki formy ze stali wystarczająco wytrzymałej, aby wytrzymać wielokrotne cykle wtrysku.
- Unikaj równoległych ścian, które są zbyt blisko siebie— elementy takie jak podwójne występy lub sparowane żebra powinny być rozmieszczone na tyle daleko od siebie, aby pozostawić między nimi odpowiednią ilość stali formierskiej.
- Przejrzyj sekcję stali formy we wszystkich krytycznych obszarachw fazie analizy DFM (projektowanie z myślą o produkcji).
- Skonsultuj się z producentem formygdy elementy muszą być umieszczone blisko siebie — mogą doradzić w kwestii minimalnej grubości stali na podstawie materiału formy i przewidywanej liczby wtrysków.
Zasada ta ma zastosowanie również do niestandardowe obrabiane części plastikoweprodukowane metodą obróbki CNC z tworzyw sztucznych, w przypadku których cienka geometria przekroju może mieć podobny wpływ na integralność strukturalną i dokładność obróbki.
Grubość ścianki części
Grubość ścianki jest prawdopodobnie najważniejszym parametrem w projektowaniu elementów z tworzyw sztucznych. Ma ona bezpośredni wpływ na:
- Wydajność mechaniczna — wytrzymałość, sztywność i odporność na uderzenia
- Wygląd części — jakość powierzchni i wgłębienia
- Wtryskiwalność — łatwość, z jaką stopiony plastik wypełnia wnękę formy
- Koszty produkcji — czas cyklu i zużycie materiałów
Decyzje dotyczące grubości ścianek podejmowane na etapie projektowania w dużej mierze decydują o tym, czy niestandardowa część formowana wtryskowoodniesie sukces lub poniesie porażkę — zarówno pod względem technicznym, jak i komercyjnym.
Grubość ścianki musi mieścić się w odpowiednim zakresie
Ze względu na właściwości tworzyw sztucznych i charakter procesu formowania wtryskowego grubość ścianki musi mieścić się w odpowiednim zakresie — nie za cienkie i nie za grube.
Zbyt cienki
- Wysoki opór przepływu podczas wtrysku utrudnia wypełnienie całej wnęki stopem.
- Wymaga bardziej wydajnego sprzętu wtryskowego, aby osiągnąć potrzebną prędkość i ciśnienie napełniania.
- Ryzyko niedociągnięć, wad powierzchniowych i słabych linii spawania.
Za gruby
- Czas chłodzenia znacznie się wydłuża — statystycznie rzecz biorąc, podwojenie grubości ścianki wydłuża czas chłodzenia około czterokrotnie.
- Dłuższe cykle produkcyjne zmniejszają wydajność produkcji i zwiększają koszty wytwarzania.
- Nadmierna grubość jest główną przyczyną powstawania zapadnięć, pustych przestrzeni (kieszeni gazowych) i odkształceń.
Zalecana grubość ścianki według materiału
Różne tworzywa sztuczne mają różne optymalne zakresy grubości ścianek. Nawet różne gatunki tego samego materiału od różnych dostawców mogą się różnić. Poniższa tabela przedstawia typowe zalecane zakresy dla powszechnie stosowanych tworzyw sztucznych. niestandardowe części formowane wtryskowo:
| Tworzywo | Zalecana grubość ścianki (mm) |
| ABS | 1,5 – 4,5 |
| PP (polipropylen) | 0,8 – 3,8 |
| PA (Nylon) | 0,8 – 3,0 |
| PC (poliwęglan) | 1,0 – 4,0 |
| POM (Acetal) | 1,5 – 5,0 |
| PMMA (akryl) | 1,5 – 5,0 |
| PE (polietylen) | 0,8 – 3,0 |
| PCV | 1,5 – 5,0 |
Notatka:Jeżeli grubość ścianki zbliża się do górnej lub dolnej granicy zalecanego zakresu, projektanci powinni skonsultować się z dostawcą materiału w celu uzyskania szczegółowych wskazówek.
Zminimalizuj grubość ścianki, gdzie to możliwe
Minimalna użyteczna grubość ścianki w przypadku niestandardowych elementów formowanych wtryskowo jest ustalana na podstawie szeregu praktycznych czynników inżynieryjnych, które przedstawiono poniżej:
- Wydajność strukturalna – Zwiększenie grubości ścianek może skutecznie zwiększyć ogólną sztywność i trwałość formowanych elementów. Jednak nadmierna grubość może prowadzić do wad produkcyjnych, takich jak puste przestrzenie i zapadnięcia powierzchni, co z kolei negatywnie wpływa na stabilność strukturalną gotowych produktów.
- Tolerancja naprężeń podczas wyjmowania z formy – elementy o zbyt cienkich ściankach są podatne na wyginanie, odkształcanie lub pękanie podczas wyjmowania z form wtryskowych w produkcji masowej.
- Odporność na naprężenia podczas montażu – ścianki części muszą wytrzymywać zewnętrzne siły mechaniczne powstające w procesach montażu produktu, w tym mocowanie zaciskowe, montaż śrub i łączenie zatrzaskowe, bez uszkodzeń.
- Stabilność wkładki osadzonej – W przypadku części wyposażonych w metalowe wkładki, tworzywo sztuczne otaczające te wkładki wymaga odpowiedniej grubości. Kompensuje to skoncentrowane naprężenia mechaniczne wywołane nierównomiernym skurczem metalu i tworzyw sztucznych podczas formowania i chłodzenia.
- Rozproszenie siły uderzenia – odpowiednia grubość ścianek umożliwia równomierne rozprowadzenie zewnętrznej siły uderzenia w strukturze elementu, zapobiegając lokalnym pęknięciom lub odkształceniom.
- Wytrzymałość konstrukcyjna otworów i linii łączenia – Otwory prefabrykowane osłabiają wytrzymałość mechaniczną sąsiadujących ze sobą tworzyw sztucznych. To osłabienie konstrukcyjne staje się bardziej widoczne w liniach łączenia, które powstają w wyniku zbieżności przepływów stopionego tworzywa sztucznego podczas wtrysku.
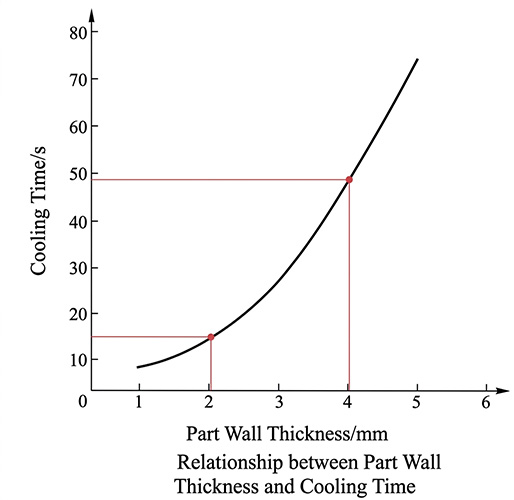
Biorąc pod uwagę powyższe ograniczenia, grubość ścianek powinna być minimalna — cieńsze ścianki oznaczają mniej materiału, lżejsze części, krótszy czas chłodzenia i niższe ogólne koszty produkcji.
Wskazówka projektowa: Wielu projektantów instynktownie zwiększa grubość ścianek, aby poprawić wytrzymałość elementu. W praktyce lepszym rozwiązaniem jest dodanie żeber, zastosowanie zakrzywionych przekrojów poprzecznych lub zastosowanie profili falistych — techniki te poprawiają sztywność i wytrzymałość bez kosztów i spadku jakości związanego z nadmierną grubością ścianek. Dotyczy to również… niestandardowe obrabiane części plastikowe, gdzie efektywność wykorzystania materiałów bezpośrednio wpływa na koszty.
Utrzymuj jednolitą grubość ścianki
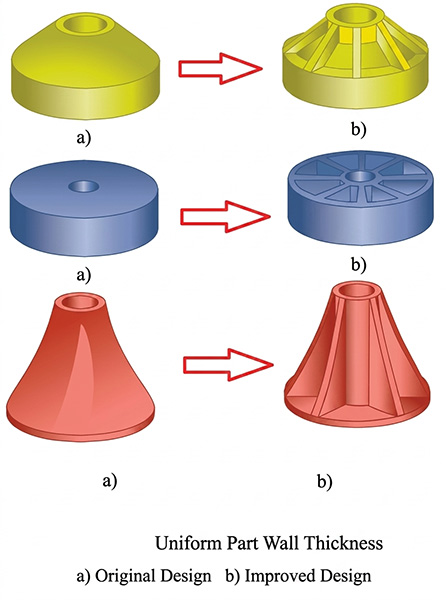
Idealny element z tworzywa sztucznego ma jednolitą grubość ścianek w każdym przekroju. Nierównomierna grubość ścianek prowadzi do nierównomiernego chłodzenia i kurczenia, co powoduje:
- Zaznacz znaczniki na powierzchni naprzeciwko grubych sekcji
- Wewnętrzne pustki (kieszenie gazowe) w grubych obszarach
- Deformacja i zniekształcenie całości
- Niespójność wymiarowa, która utrudnia osiągnięcie ścisłych tolerancji
Strategie projektowania zapewniające równomierną grubość ścianek
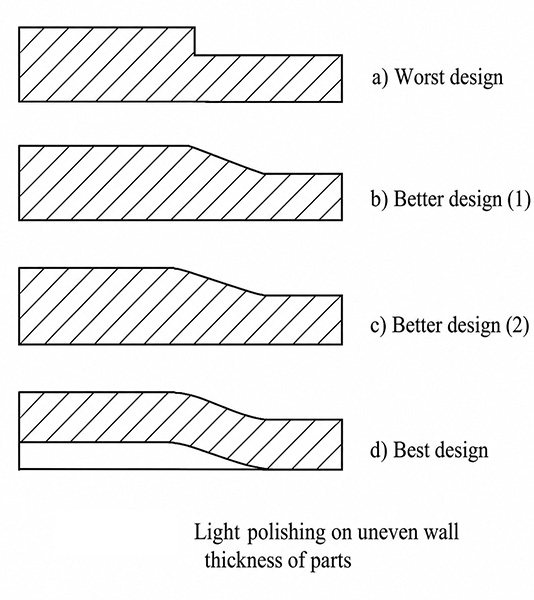
- Grube fragmenty należy stopniowo zwężać, przechodząc w cieńsze, zamiast stosować gwałtowne przejścia grubości.
- Wydrąż grube przekroje — usuń materiał z wnętrza grubych ścianek, aby uzyskać grubość mieszczącą się w zalecanym zakresie, zachowując jednocześnie profil zewnętrzny.
- Unikaj dodawania materiału tylko po jednej stronie — jeśli dodatkowa grubość jest potrzebna ze względu na wytrzymałość, rozłóż ją symetrycznie.
- Zastosuj żebra zamiast grubych, solidnych ścianek — żebra zapewniają sztywność bez wad grubej, solidnej sekcji.
Podczas projektowania niestandardowe części formowane wtryskowoJednolitość grubości ścianek należy sprawdzać na każdym przekroju poprzecznym części — nie tylko w miejscach najbardziej widocznych lub krytycznych pod względem konstrukcyjnym.
Streszczenie
Udany projekt formowania wtryskowego wymaga uwzględnienia wielu współzależnych czynników. Trzy zasady omówione w tym artykule – luz zatrzaskowy popychacza, unikanie cienkiej stali formy oraz projektowanie grubości ścianek – należą do najważniejszych dla obu tych aspektów. niestandardowe części formowane wtryskowoI niestandardowe obrabiane części plastikowe.
| Zasada projektowania | Kluczowe ryzyko w przypadku zignorowania | Najlepsze praktyki |
| Luz podnośnika zatrzaskowego | Uszkodzenie formy, nieudane wyjmowanie z formy | Zaplanuj pełną trasę podróży podnośnika, wyczyść wszystkie otaczające obiekty |
| Unikaj cienkiej stali formierskiej | Krótki okres użytkowania formy, wady części | Zachowaj odpowiednią odległość między sąsiadującymi elementami |
| Odpowiednia grubość ścianki | Krótkie strzały, ślady po zapadnięciu, odkształcenia | Utrzymuj się w zalecanym zakresie dla danego materiału |
| Zminimalizuj grubość ścianki | Wysokie koszty, długie cykle | Zamiast grubych ścianek należy stosować żebra i profile zakrzywione |
| Jednolita grubość ścianki | Odkształcenia, pustki i błędy wymiarowe | Wydrąż grube obszary; przejścia stożkowe powinny być stopniowe |
Jeśli chcesz dowiedzieć się więcej o zasadach projektowania form wtryskowych, kliknij Kompletny przewodnik po projektowaniu form wtryskowych aby poznać wskazówki projektowe dotyczące kosztów, potencjalnych wad, wytrzymałości konstrukcyjnej i nie tylko. LVMA CNC zapewnia usługi precyzyjnego formowania wtryskowego w Chinach, Skontaktuj się z nami, aby otrzymać natychmiastową wycenę.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych