
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Wady formowania wtryskowego: naprężenia wewnętrzne i powstawanie pustych przestrzeni
Data publikacji: 2026-02-17
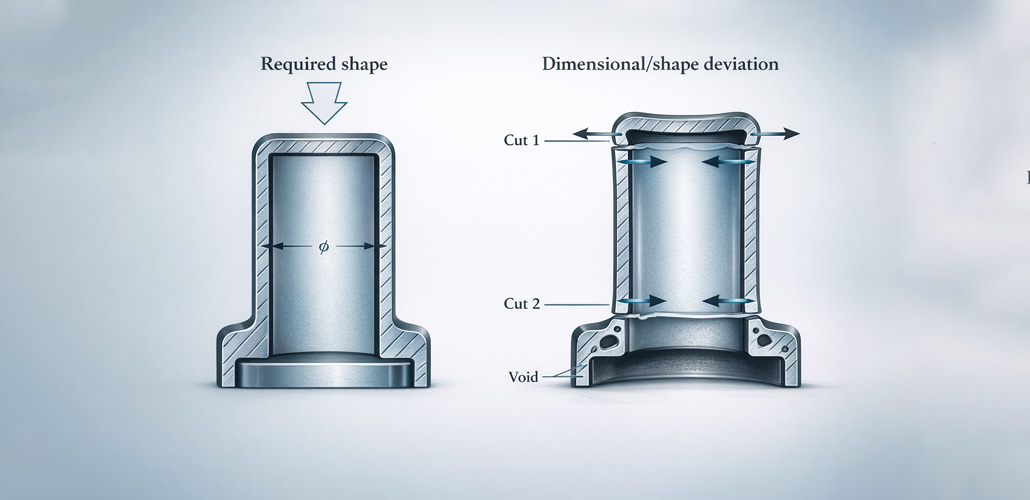
W procesach formowania wtryskowego i formowania tworzyw sztucznych elementy cylindrycznesą szczególnie podatne na akumulację naprężeń wewnętrznych i powstawanie wewnętrznych defektów w postaci pustych przestrzeni. Problemy te mogą znacząco wpłynąć na stabilność wymiarową, wytrzymałość mechaniczną i długoterminową wydajność. W niniejszym artykule przeanalizowano typowe problemy, ich przyczyny i praktyczne środki zaradcze, a także przedstawiono prostą metodę oceny naprężeń wewnętrznych w elementach formowanych.
Typowe problemy w formowanych cylindrycznie częściach
Jednym z najczęściej obserwowanych problemów jest cylindryczne elementy plastikowe występuje wysokie naprężenie wewnętrzne. Ze względu na ograniczenia konstrukcyjne materiał nie może się swobodnie kurczyć podczas chłodzenia, co prowadzi do naprężeń szczątkowych, które zostają zablokowane wewnątrz elementu.
Innym powszechnym wada formowania wtryskowego To powstawanie pustych przestrzeni lub wnęk w grubszych przekrojach. Te wewnętrzne otwory są często niewidoczne z zewnątrz, ale mogą znacznie zmniejszyć wytrzymałość, odporność na pełzanie i żywotność.
Przyczyny naprężeń wewnętrznych i pustych przestrzeni
Główną przyczyną nadmiernych naprężeń wewnętrznych jest ograniczenie skurczu spowodowane cylindryczną geometrią. W miarę stygnięcia materiału skurcz promieniowy i osiowy ulega ograniczeniu, co skutkuje nierównomiernym rozkładem naprężeń.
Z drugiej strony, powstawanie pustych przestrzeni jest spowodowane głównie lokalną akumulacją materiału. Grube fragmenty stygną wolniej niż cienkie, co prowadzi do nierównomiernego krzepnięcia. W miarę kurczenia się materiału rdzenia, nie można go wystarczająco skompensować, co prowadzi do powstawania pustych przestrzeni.
Rozwiązanie problemu naprężeń wewnętrznych i pustki
Aby zminimalizować naprężenia wewnętrzne i wady pustek, można zastosować kilka skutecznych metod optymalizacji projektu i procesu:
- Zredukuj gromadzenie się materiału poprzez optymalizację grubości ścianek i unikanie niepotrzebnie grubych przekrojów.
- Usuń materiał w dolnym narożniku cylindra, zwłaszcza w miejscach ostrych przejść, aby umożliwić bardziej równomierne kurczenie się i zmniejszyć koncentrację naprężeń.
- Poprawiono chłodzenie rdzenia formy, co zapewni bardziej zrównoważone i kontrolowane chłodzenie całej części.
- W razie potrzeby zastosuj wyżarzanie po formowaniu. W zależności od zastosowania, wyżarzanie wypraski w temperaturze około 140°C przez 1 godzinę może znacznie zmniejszyć naprężenia wewnętrzne. Nadmierne naprężenia szczątkowe mogą znacznie obniżyć odporność na pełzanie i długoterminową wydajność mechaniczną elementów z tworzyw sztucznych.
Ocena naprężeń wewnętrznych poprzez testy cięcia
Aby dokładnie ocenić poziom naprężeń wewnętrznych i przewidzieć trendy odkształceń, można zastosować praktyczną metodę eksperymentalną. Wypraska jest całkowicie rozcinana, jak pokazano w typowych przykładach testów odprężania.
Po wycięciu elementu, uwolnienie wymuszonego odkształcenia umożliwi częściową relaksację naprężeń wewnętrznych. Naprężenia te często powodują widoczne odkształcenia w miejscach cięcia. Oznaczając kierunki siły i siły reakcji w miejscach takich jak Cięcie 1 i Cięcie 2, inżynierowie mogą zaobserwować, że odkształcenie w miejscach cięcia teoretycznie występuje w przeciwnych kierunkach.
To proste, ale skuteczne badanie dostarcza cennych informacji na temat rozkładu naprężeń wewnętrznych i pomaga ocenić ogólną jakość formowania części z tworzyw sztucznych przed rozpoczęciem masowej produkcji.
Wniosek
Naprężenia wewnętrzne i wady pustek w plastikowe części cylindryczne formowane są ściśle związane z geometrią, rozkładem materiału i warunkami chłodzenia. Dzięki przemyślanej optymalizacji projektu, ulepszonemu chłodzeniu formy i odpowiednim zabiegom poprodukcyjnym, takim jak wyżarzanie, problemy te można znacznie ograniczyć. W połączeniu z testami odprężania, producenci mogą uzyskać bardziej niezawodne, stabilne i wysokiej jakości elementy formowane.
Często zadawane pytania
Na czym polega proces formowania wtryskowego?
Formowanie wtryskowe to proces produkcyjny polegający na wtryskiwaniu stopionego tworzywa sztucznego do gniazda formy w celu wytworzenia elementów. Proces ten polega na podgrzewaniu granulatu tworzywa sztucznego do momentu jego upłynnienia, a następnie wtłaczaniu materiału pod wysokim ciśnieniem do precyzyjnej formy, gdzie stygnie i krzepnie, nadając pożądany kształt.
Jakie są 4 etapy formowania wtryskowego?
Cztery etapy to zaciskanie, wtryskiwanie, chłodzenie i wyrzucanie. Najpierw forma zamyka się i zaciska. Następnie stopione tworzywo sztuczne jest wtryskiwane do gniazda formy. Następnie element stygnie i krzepnie wewnątrz formy. Na koniec forma otwiera się i wyrzuca gotowy element.
Czy formowanie wtryskowe jest lepsze od drukowania 3D?
Formowanie wtryskowe sprawdza się lepiej w produkcji wielkoseryjnej, natomiast druk 3D doskonale sprawdza się w prototypowaniu. Formowanie wtryskowe oferuje krótszy czas cyklu, niższe koszty jednostkowe i wyższą wytrzymałość w produkcji masowej. Druk 3D nie wymaga oprzyrządowania, umożliwia szybkie iteracje projektowe i jest bardziej opłacalny w przypadku małych partii.
Jakie produkty są wytwarzane metodą formowania wtryskowego?
Do typowych produktów formowanych wtryskowo należą: butelki plastikowe, części samochodowe, urządzenia medyczne i obudowy urządzeń elektronicznych.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych