
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










Frezowanie CNC: niestandardowe łączniki kołkowe dla sprzedawcy herbaty ze Sri Lanki
Data publikacji: 2026-04-07
Każdy projekt, który trafia na moje biurko, opowiada historię, a ten pochodzi aż ze Sri Lanki. Mój klient jest producentem i sprzedawcą herbaty, który zaprojektował stolik do herbaty na zamówienie do użytku osobistego i potrzebował trzech rodzajów… precyzyjne łączniki kołkoweaby to dokończyć.
Klienci muszą znaleźć równowagę między kosztami a praktycznością, dlatego muszę ostrożnie dobierać materiały, skrupulatnie kontrolować tolerancje i ściśle z nimi współpracować.
Przeglądanie rysunków
Pierwszą rzeczą, jaką zrobiłem po otrzymaniu zapytania, było dokładne przejrzenie rysunków klienta. W sumie były trzy części: Część nr 3, Część nr 17 i Część nr 25. Każda z nich miała inne wymagania konstrukcyjne i od razu stało się jasne, że uniwersalne podejście do doboru materiałów nie będzie tutaj działać.
Część nr 3 była niestandardowe stalowe kołki ustalającebez gwintu, zaprojektowanego tak, aby idealnie pasował do wstępnie wywierconych otworów w konstrukcji stołu. Część nr 17 wymagała gwintu M3, a część nr 25 gwintu M5. Te różnice miały stanowić podstawę całej dyskusji na temat materiałów.
Wybór materiałów — równoważenie kosztów i funkcji
Kiedy rozmawiałem z klientem, aby omówić jego wymagania, kwestia kontroli kosztów wypłynęła na pierwszy plan. To całkowicie zrozumiałe i zawsze staram się to otwarcie omówić, zamiast owijać w bawełnę.
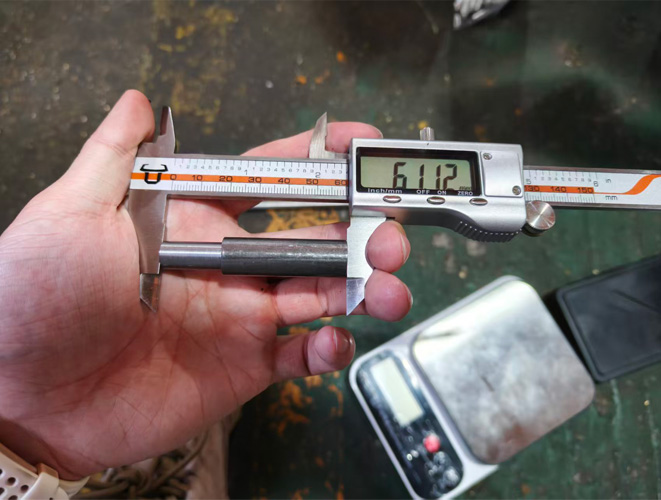
W przypadku części nr 3, ponieważ nie posiada ona gwintów, zdecydowaliśmy się na stal węglową Q235. Q235 to ekonomiczna i powszechnie stosowana stal konstrukcyjna, a w przypadku tego typu kołek ustalający ze stali na zamówienieMateriał ten niezawodnie spełnia swoją funkcję nośną w stałej pozycji. Klient zdawał sobie sprawę, że z czasem może pojawić się rdza powierzchniowa, ale ponieważ element ten pełni funkcję czysto konstrukcyjną wewnątrz stołu, gdzie wygląd ma drugorzędne znaczenie, rdza nie wpłynie na jego funkcjonalność. Oszczędności okazały się znaczące.
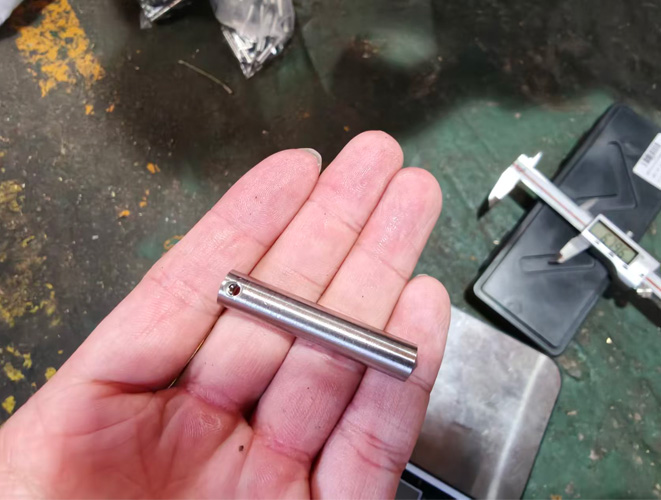 | 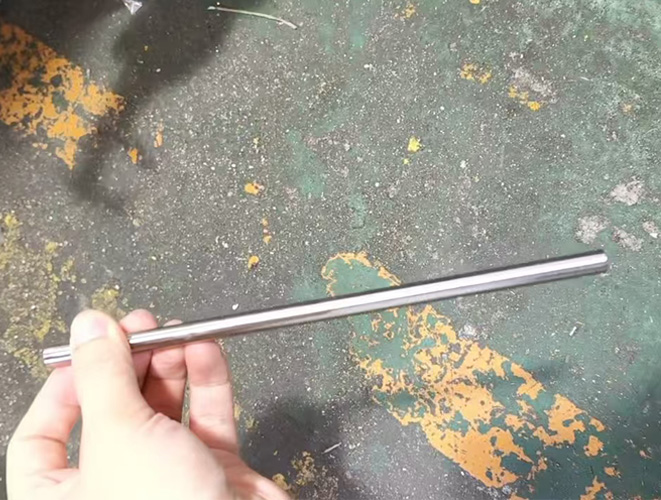 |
W przypadku części nr 17 i 25 sytuacja wyglądała inaczej. Obie części posiadają gwinty gwintowane – odpowiednio M3 i M5 – a użycie stali Q235 byłoby błędem. Jeśli rdza rozwinie się w otworze gwintowanym, może zakleszczyć elementy złączne, pogorszyć ich dopasowanie i ostatecznie uniemożliwić ich użycie. Dlatego całkowicie zrezygnowałem z Q235 w tych dwóch przypadkach i zamiast tego zaoferowałem klientowi wybór między stalą nierdzewną SS304 a SS304F.
Opowiedziałem klientowi o różnicach. SS304 to standardowa austenityczna stal nierdzewna — odporna na korozję, o czystej, lśniącej powierzchni. SS304F to automatowa odmiana stali SS304, wzbogacona niewielką ilością siarki. Zawartość siarki znacznie ułatwia obróbkę materiału, zmniejsza zużycie narzędzi podczas obróbki i ostatecznie obniża koszty obróbki. Wadą jest nieco bardziej matowy wygląd powierzchni w porównaniu ze standardową stalą SS304.
Kiedy zapytałem klienta o wymagania dotyczące wykończenia powierzchni, odpowiedź była jasna: wygląd nie był priorytetem. Elementy złączne miały być osadzone w konstrukcji stołu i w dużej mierze niewidoczne. Mając to potwierdzone, stal SS304F była oczywistym wyborem — ta sama odporność na korozję tam, gdzie jest to najbardziej potrzebne, niższe koszty obróbki i brak kompromisów funkcjonalnych.
Kontrola tolerancji — jak uzyskać właściwe dopasowanie
Tolerancja wymiarowa była kolejną kluczową kwestią inżynierską. Te kołki musiały ściśle pasować do wstępnie wywierconych otworów w stoliku. Zbyt ciasne – w ogóle nie wejdą. Zbyt luźne – będą grzechotać lub przesuwać się pod obciążeniem.
Po przejrzeniu wymiarów otworów na rysunkach zaleciłem tolerancja ujemna -0,1 mmwe wszystkich trzech częściach. Takie podejście gwarantuje płynne wsuwanie kołków bez użycia siły, a jednocześnie zapewnia wystarczający kontakt ze ściankami otworu, aby zapewnić stabilność podczas użytkowania. To prosta strategia dotycząca tolerancji, ale prawidłowe wykonanie jej na początku oszczędza wiele problemów – i zwrotów – w przyszłości.
Produkcja i dostawa
Po skonfigurowaniu i dostrojeniu maszyny produkcja ruszyła błyskawicznie. Wszystkie trzy typy części zostały ukończone i gotowe do wysyłki w ciągu dwóch dni – co było możliwe dzięki naszemu niestandardowa usługa frezowania CNC, co pozwala nam przejść od ostatecznego zatwierdzenia rysunku do gotowych części bez opóźnień związanych z planowaniem produkcji partiami. Przesyłka została następnie wysłana drogą morską i dotarła do klienta na Sri Lance około tydzień później.
Opinie klientów
Skontaktowałem się z klientem po dostawie. Odpowiedź była dokładnie taka, jakiej oczekiwałem — byli bardzo zadowoleni zarówno z opłacalności, jak i jakości gotowych części. Wspomnieli, że rekomendacje materiałowe dały im pewność co do trwałości montażu i wyrazili wyraźne zainteresowanie ponowną współpracą z LVMA CNC przy przyszłych projektach.
Poświęcenie kilku dodatkowych minut na początku Usługa frezowania CNC projekt dotyczący doboru materiałów i planowania tolerancji może zadecydować o tym, czy będzie to jednorazowa transakcja, czy początek długoterminowej współpracy.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych