
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać



Reed Lu
Inżynier sprzedaży
Reed posiada 5-letnie doświadczenie w sprzedaży, obejmujące zarządzanie biznesem, zarządzanie jakością oraz pisanie tekstów technicznych. Posiada tytuł licencjata inżyniera i z pasją uczy się i dzieli wiedzą oraz doświadczeniem w zakresie obróbki skrawaniem i produkcji.










7 najczęstszych problemów z gięciem blachy i jak je rozwiązać
Data publikacji: 2025-12-30
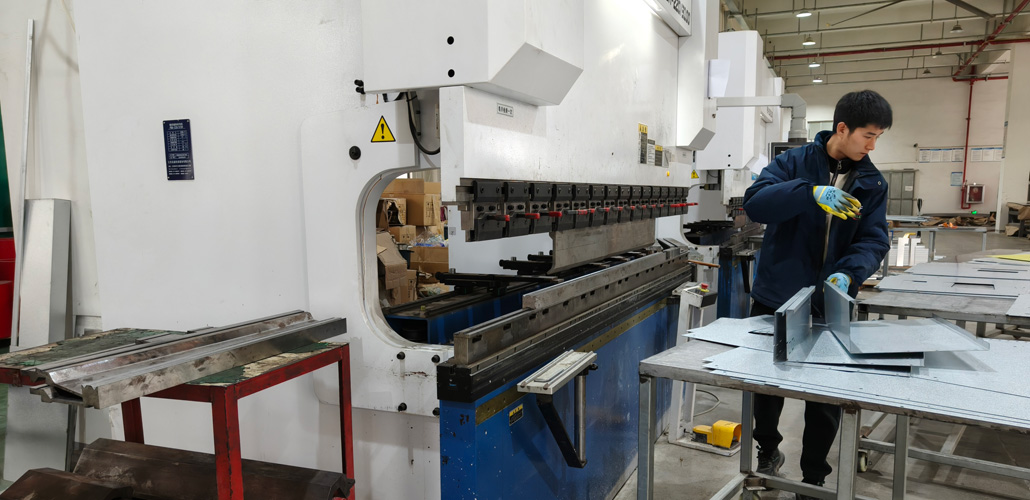
W Usługi gięcia blach CNCInżynierowie i operatorzy często napotykają problemy wynikające z metod gięcia i zachowania się materiałów. Dzięki odpowiednim wskazówkom projektowym i dostosowaniu procesów można uniknąć wielu z tych problemów, co pomaga zmniejszyć straty materiałów i poprawić wydajność produkcji.
Poniżej przedstawiamy praktyczne wskazówki dotyczące gięcia, oparte na rzeczywistych doświadczeniach produkcyjnych. Mają one na celu pomóc inżynierom i zespołom produkcyjnym w uzyskiwaniu bardziej niezawodnych wyników.
Wybrzuszenie materiału w narożnikach zagięcia
Po zgięciu materiał w pobliżu narożników może się wybrzuszyć, przez co gotowy element będzie szerszy niż pierwotnie zakładano. To wybrzuszenie staje się bardziej widoczne wraz ze wzrostem grubości materiału.
Rozwiązanie:Dodaj półkoliste nacięcia wypukłe po obu stronach linii gięcia podczas Obróbka blachy CNCZalecana średnica to co najmniej 1,5-krotność grubości materiału. To samo podejście sprawdza się w przypadku projektów z zawijaniem krawędzi (podwijaniem).
Projekt wewnętrznego promienia gięcia
Dla gięcie blachWewnętrzny promień gięcia powinien być równy lub większy niż połowa grubości materiału. Jeśli promień nie zostanie określony, wielokrotne tłoczenie i gięcie naturalnie z czasem spowoduje zatarcie ostrych narożników i powstanie promienia. Może to nieznacznie zmienić efektywną długość po jednej lub obu stronach gięcia.
Najlepsze praktyki: Zawsze wyraźnie określaj wewnętrzny promień R na rysunku, aby zachować spójność wymiarów.
Zapobieganie deformacjom po zginaniu
Wygięte części z blachy mogą łatwo odkształcać się pod wpływem obciążenia.
Rozwiązanie: Dodaj żebra wzmacniające pod kątem 45 stopni w pobliżu zagięcia, o ile nie kolidują one z innymi elementami. To znacznie poprawia sztywność i wytrzymałość konstrukcji.
Utrzymywanie wytrzymałości w długich, wąskich częściach
Długie i wąskie elementy z blachy często mają problem z utrzymaniem prostoliniowości i jest bardziej podatne na wyginanie się pod wpływem nacisku.
Rozwiązanie:W miarę możliwości należy nadać elementowi kształt litery L lub U. Jeśli uzyskanie ciągłej struktury litery L lub U nie jest możliwe, wytłoczenie wielu żeberek może również poprawić sztywność i płaskość.
Szczegóły przejścia i ochrona matrycy
W przejściach między powierzchniami płaskimi a obszarami gięcia najlepiej dodać wąskie szczeliny lub przesunąć otwory krawędziowe z dala od linii gięcia. Pomaga to zapobiec powstawaniu zadziorów i rozdarć krawędzi.
Wskazówka projektowaSzerokość szczeliny powinna być co najmniej 1,5 razy większa od grubości materiału. Zawsze zaznaczaj narożniki R na rysunkach – ostre lub prostopadłe narożniki mogą spowodować uszkodzenie stempla i matrycy, co może prowadzić do napraw narzędzi i przestojów w produkcji.
Narożniki krawędzi: bezpieczeństwo i żywotność narzędzia
W Formowanie blach na zamówieniechyba że istnieją specjalne wymagania, krawędzie blachy powinny mieć niewielki promień.
Ostre rogi stwarzają zagrożenie dla bezpieczeństwa i powodują koncentrację naprężeń. W obróbce narzędzi ostre rogi matryc są podatne na pękanie, a ostre stemple mogą się wykruszać. Nawet jeśli nie ulegną one natychmiastowemu uszkodzeniu, zużycie z czasem doprowadzi do powstania niezamierzonych promieni, co z kolei do powstania zadziorów i odrzuconych części.
Szczegóły procesu obszywania (składania krawędzi)
1.Rodzaje i dokładność obszywania
Podwijanie można wykonać po jednej lub obu stronach niestandardowe formowanie blachAby uzyskać większą precyzję, zaleca się dwustronne obszywanie.
W przypadku materiału o grubości 1,0–1,2 mm wysokość podwinięcia powinna wynosić co najmniej 3 mm. Mniejsze podwinięcia zmniejszają stabilność zacisku i dokładność wymiarową.
2.Obsługa wystających elementów na ścianach bocznych
Podczas obszywania krawędzi należy zachować odległość co najmniej 10 mm od dolnej powierzchni, tak aby wewnętrzne elementy lub wystające elementy na ścianie bocznej znajdowały się w odległości co najmniej 10 mm od dolnej powierzchni.
Jeżeli będą umieszczone zbyt blisko, obszar zagięcia pod występem nie zostanie całkowicie uformowany przez dziurkacz, co spowoduje powstanie większego i nierównego promienia R, który wpłynie na wygląd.
Płytki rowek wykonany wstępnie wzdłuż linii gięcia może pomóc w uzyskaniu lepszej spójności.
3.Prześwit dla otworów w ścianie bocznej
Otwory w pobliżu dolnej krawędzi obszytej ściany powinny być oddalone od siebie o co najmniej 3 mm. W przeciwnym razie mogą się rozciągnąć lub odkształcić podczas gięcia.
Powszechnym rozwiązaniem jest dodanie szczeliny odciążającej powyżej linii gięcia, dopasowanej do długości otworu i o szerokości 1,5-krotności grubości materiału. Pozwala to przerwać naprężenia rozciągające bez wpływu na widoczny otwór.
Wniosek
Te siedem pytań to wyzwania, z którymi często spotykają się inżynierowie LVMA podczas świadczenia usług Usługi produkcji blach dla klientów. Dzięki wdrożeniu tych rozwiązań na wczesnym etapie projektowania i produkcji producenci mogą poprawić jakość, chronić narzędzia i ograniczyć kosztowne przeróbki.
Jeśli chcesz poznać więcej praktycznych wskazówek dotyczących obróbki blach lub potrzebujesz Usługi blacharskie dla produkcjiJeśli chcesz skorzystać z naszej pomocy, skontaktuj się z LVMA.
Wypróbuj LVMA teraz!
Skorzystaj z 10% zniżki na pierwsze zamówienie, bez e-maili marketingowych