
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać


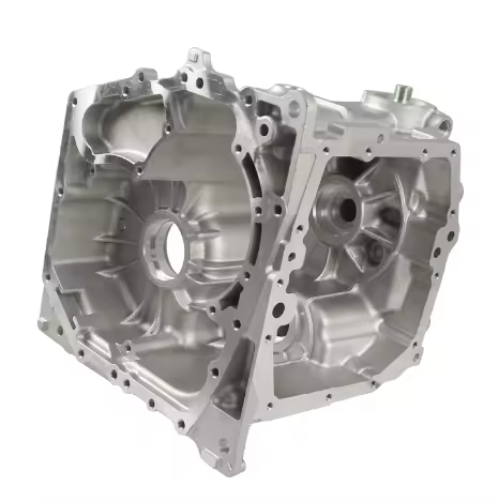
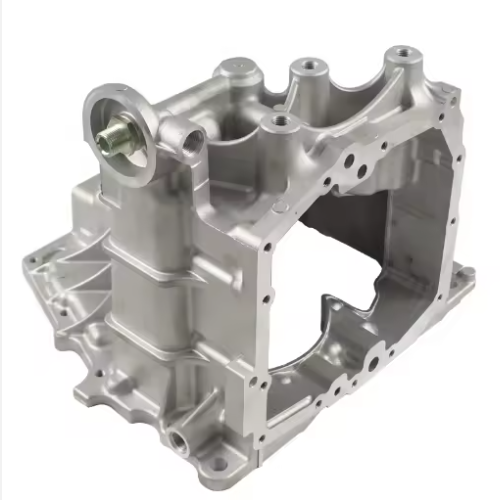
Obudowy przekładni z odlewów aluminiowych w Chinach – niezawodni dostawcy i fabryka części o wysokiej precyzji
Obudowa skrzyni biegów to zewnętrzna powłoka skrzyni biegów samochodu. Skrzynia biegów to mechanizm służący do zmiany prędkości i momentu obrotowego silnika. Awaria obudowy skrzyni biegów może wpłynąć na cały układ napędowy. Odlewnictwo ciśnieniowe stopu aluminium jest podstawową metodą produkcji. obudowy przekładni w samochodach osobowych i pojazdach użytkowych.
Czym jest odlewanie ciśnieniowe aluminium?
Odlewanie ciśnieniowe aluminium to proces produkcyjny pod wysokim ciśnieniem, w którym stopione aluminium jest wtłaczane do precyzyjnej stalowej formy – zwanej „kopertą” – w celu uzyskania elementów o kształcie zbliżonym do finalnego. Rezultatem jest gęsta, spójna wymiarowo część o doskonałej jakości powierzchni.
W porównaniu z odlewaniem piaskowym lub grawitacyjnym, odlewanie ciśnieniowe zapewnia węższe tolerancje i znacznie lepszą powtarzalność. W przypadku złożonych geometrii, takich jak obudowy przekładni, gdzie kanały wewnętrzne, występy montażowe i powierzchnie uszczelniające muszą być precyzyjnie dopasowane, a spójność ta nie jest opcjonalna — jest podstawą.
Krok po kroku: Jak powstają aluminiowe odlewy ciśnieniowe do skrzyń biegów
1
Projektowanie i inżynieria matryc
Inżynierowie narzędziowi przekładają projekt obudowy skrzyni biegów na precyzyjną formę stalową, zazwyczaj obrabianą z tolerancją ±0,05 mm. Matryca musi uwzględniać skurcz materiału, mechanikę wyrzutu oraz położenie linii podziału – decyzje, które bezpośrednio wpływają na jakość finalnego elementu.
💡 Niewłaściwa konstrukcja matrycy jest jedną z najczęstszych przyczyn wad odlewniczych. Inwestycja w precyzyjne narzędzia wstępne jest bardziej opłacalna niż późniejsze korygowanie problemów.
2
Przygotowanie i topienie stopów
Stop aluminium — powszechnie stosowany w zastosowaniach motoryzacyjnych ADC12 lub A380 — jest topiony w piecu podgrzewającym w temperaturze około 700°C (1300°F)Stop jest odgazowywany i poddawany obróbce mającej na celu ograniczenie porowatości i wtrąceń tlenkowych, które mogą zagrażać integralności strukturalnej gotowych skrzyń biegów.
⚠️ Wybór stopów nie jest ujednolicony u wszystkich dostawców. Kupujący powinni zawsze żądać certyfikatów materiałowych i raportów z badań spektrograficznych.
3
Wtrysk pod wysokim ciśnieniem
Stopione aluminium jest wtryskiwane do wnęki matrycy pod ciśnieniem od od 10 000 do 30 000 psi za pomocą hydraulicznego systemu komory zimnej. Wtłacza on materiał do każdego elementu matrycy – wewnętrznych żeber, otworów na śruby, kanałów płynowych – przed zestaleniem.
Czas napełniania wynosi zazwyczaj mniej niż sekundę. Prędkość i ciśnienie nadają odlewom aluminiowym charakterystyczną gęstość i wyrazistość powierzchni.
4
Chłodzenie i wyrzut
Matryca jest chłodzona wewnętrznymi kanałami wodnymi lub olejowymi. Kontrolowane tempo chłodzenia wpływa na strukturę ziarna i właściwości mechaniczne. Gdy element osiągnie wystarczającą sztywność, matryca otwiera się, a odlew zostaje wyrzucony.
🔍 Zbyt szybkie lub zbyt wolne chłodzenie wprowadza naprężenia szczątkowe lub odkształcenia — to właśnie w tym miejscu inżynieria procesowa odróżnia kompetentnych dostawców od przeciętnych.
5
Przycinanie, kontrola i wykańczanie
Materiał wypływki i wlewki są usuwane za pomocą pras krawędziowych. Następnie odlew trafia do kontroli jakości: kontroli wymiarowej, skanowania rentgenowskiego lub tomografii komputerowej w celu sprawdzenia porowatości wewnętrznej oraz, w stosownych przypadkach, badania ciśnieniowego.
- 🔩 Śrutowanie — do uzyskania jednolitej tekstury i usuwania kamienia
- ⚙️ Obróbka CNC — do powierzchni uszczelniających, otworów gwintowanych i otworów łożyskowych
- 🛡️ Anodowanie lub powlekanie — dla odporności na korozję w trudnych warunkach pracy
Dlaczego odlewanie ciśnieniowe aluminium jest lepsze od alternatyw
⚖️
Przewaga siły w stosunku do masy
Stopy aluminium stosowane w odlewnictwie ciśnieniowym osiągają wytrzymałość na rozciąganie 200–300 MPa Jednocześnie zachowując znacznie niższą masę komponentów niż w przypadku odpowiedników z żelaza lub stali. Każdy gram redukcji w komponentach układu napędowego przyczynia się do osiągnięcia celów w zakresie efektywności paliwowej floty.
📐
Powtarzalność wymiarowa w skali
Odlewanie ciśnieniowe pozwala uzyskać części o ścisłej spójności wymiarowej w tysiącach cykli – co jest kluczowe, gdy skrzynie biegów muszą współpracować z wieloma precyzyjnie obrobionymi komponentami. Skraca to czas obróbki wtórnej, skracając czas realizacji i obniżając koszty jednostkowe.
♻️
Efektywność materiałowa
Proces ten zapewnia wysoki wskaźnik wykorzystania surowca. Kanały wlewowe, wlewki i materiał przelewowy można w pełni zawrócić do procesu wytopu, co znacznie zmniejsza ilość odpadów w porównaniu z metodami obróbki z wlewka.
Czego często nie zauważają kupujący: możliwości procesu dostawcy
Sam proces odlewania ciśnieniowego jest dobrze poznany. Zmienną, która faktycznie decyduje o jakości, jest dyscyplina procesu dostawcy — jak konsekwentnie kontrolują parametry wtrysku, profile chłodzenia i skład chemiczny stopu partia po partii.
W LVMA nasz zespół współpracuje z klientami z branży motoryzacyjnej i przemysłowej, którzy wymagają części odlewane ciśnieniowo z aluminium o wysokiej złożoności i rygorystycznych wymaganiach spójności. Opierając się na ponad 20 lat doświadczenia w produkcji W ramach naszej własnej bazy produkcyjnej integrujemy odlewanie ciśnieniowe z precyzyjną obróbką CNC w ramach jednego, skoordynowanego procesu — dzięki czemu powierzchnie uszczelniające, otwory łożyskowe i gwinty są przetwarzane i weryfikowane w ramach tego samego systemu kontroli jakości. Taka integracja eliminuje ryzyko związane z przekazaniem części do klienta i zapewnia klientom jeden punkt kontroli, od surowego stopu po gotowy element.
Dla kupujących poszukujących obudowy przekładni przy takiej ilości taka kompleksowa widoczność jest warta więcej, niż sugeruje podana cena jednostkowa.
Często zadawane pytania
1 Jakie stopy aluminium są najczęściej stosowane do odlewania ciśnieniowego obudów skrzyń biegów?
ADC12 i A380 to najpopularniejsze stopy aluminium do odlewania ciśnieniowego obudów skrzyń biegów samochodowych. Oba oferują doskonałą równowagę między płynnością, wytrzymałością mechaniczną i odpornością na korozję. Kupujący powinni zawsze żądać od swoich dostawców certyfikatów materiałowych i raportów z badań spektrograficznych w celu weryfikacji składu stopu.
2 Jakie tolerancje można osiągnąć stosując odlewy aluminiowe w obudowach skrzyń biegów?
Odlewy aluminiowe wysokociśnieniowe pozwalają na osiągnięcie tolerancji wymiarowych rzędu ±0,1 mm lub lepszych w przypadku standardowych elementów. Krytyczne powierzchnie, takie jak powierzchnie uszczelniające, otwory łożyskowe i otwory gwintowane, zazwyczaj wymagają dodatkowej obróbki CNC, aby uzyskać węższe tolerancje w zakresie ±0,02–0,05 mm, w zależności od wymagań funkcjonalnych.
3 Jak kontroluje się porowatość w odlewanych ciśnieniowo obudowach skrzyń biegów?
Porowatość jest kontrolowana poprzez szereg procesów: odpowiednie odgazowanie stopu aluminium przed wtryskiem, zoptymalizowaną prędkość wtrysku i profile ciśnienia, kontrolowane tempo chłodzenia oraz dobrze zaprojektowane odpowietrzanie w matrycy. Kontrola po odlewaniu za pomocą promieni rentgenowskich lub tomografii komputerowej służy do wykrywania wszelkich wewnętrznych pustek, które mogłyby zagrozić integralności konstrukcji lub szczelności ciśnieniowej.
4 Dlaczego w przypadku obudów skrzyń biegów odlewanie ciśnieniowe jest preferowane nad odlewaniem piaskowym?
Odlewanie ciśnieniowe oferuje znacznie węższe tolerancje wymiarowe, lepsze wykończenie powierzchni i znacznie lepszą powtarzalność w porównaniu z odlewami piaskowymi. W przypadku przekładni – wymagających precyzyjnego wyrównania występów montażowych, powierzchni uszczelniających i wewnętrznych kanałów przepływowych przy dużych wolumenach produkcji – spójność i szybkość cyklu odlewania ciśnieniowego sprawiają, że jest to standard branżowy.
5 Jakie opcje wykończenia powierzchni są dostępne w przypadku obudów skrzyń biegów wykonanych z odlewów aluminiowych?
Typowe metody wykończenia obejmują śrutowanie w celu uzyskania jednolitej tekstury powierzchni i usunięcia zgorzeliny, obróbkę CNC krytycznych powierzchni funkcjonalnych, takich jak powierzchnie uszczelniające i otwory łożysk, a także anodowanie lub nakładanie powłok ochronnych w celu zwiększenia odporności na korozję w wymagających warunkach eksploatacji. Wybór odpowiedniego procesu wykończenia zależy od konkretnych wymagań funkcjonalnych i środowiskowych danego zastosowania.
6 Na co powinni zwrócić uwagę kupujący przy wyborze dostawcy odlewów ciśnieniowych do obudów skrzyń biegów?
Poza podaną ceną jednostkową, kupujący powinni ocenić dyscyplinę procesową dostawcy – a w szczególności jego kontrolę nad parametrami wtrysku, profilami chłodzenia i spójnością składu chemicznego stopu w każdej partii. Dostawcy, którzy integrują odlewanie ciśnieniowe z wewnętrzną obróbką CNC w ramach ujednoliconego systemu jakości, oferują znaczące korzyści: mniejsze ryzyko związane z przekazaniem, jednopunktową odpowiedzialność oraz sprawdzoną kontrolę wymiarów od surowego stopu do gotowego komponentu.
Zapytaj teraz!
Aby uzyskać więcej informacji na temat naszych usług obróbki skrawaniem, prześlij swoje rysunki i dane kontaktowe. Odpowiemy na Twoje pytania i przedstawimy natychmiastową wycenę.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.