
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać


0102030405
Cięcie plazmowe a cięcie tlenowo-paliwowe – dowiedz się, które rozwiązanie najlepiej sprawdzi się w Twoim projekcie
2025-10-25
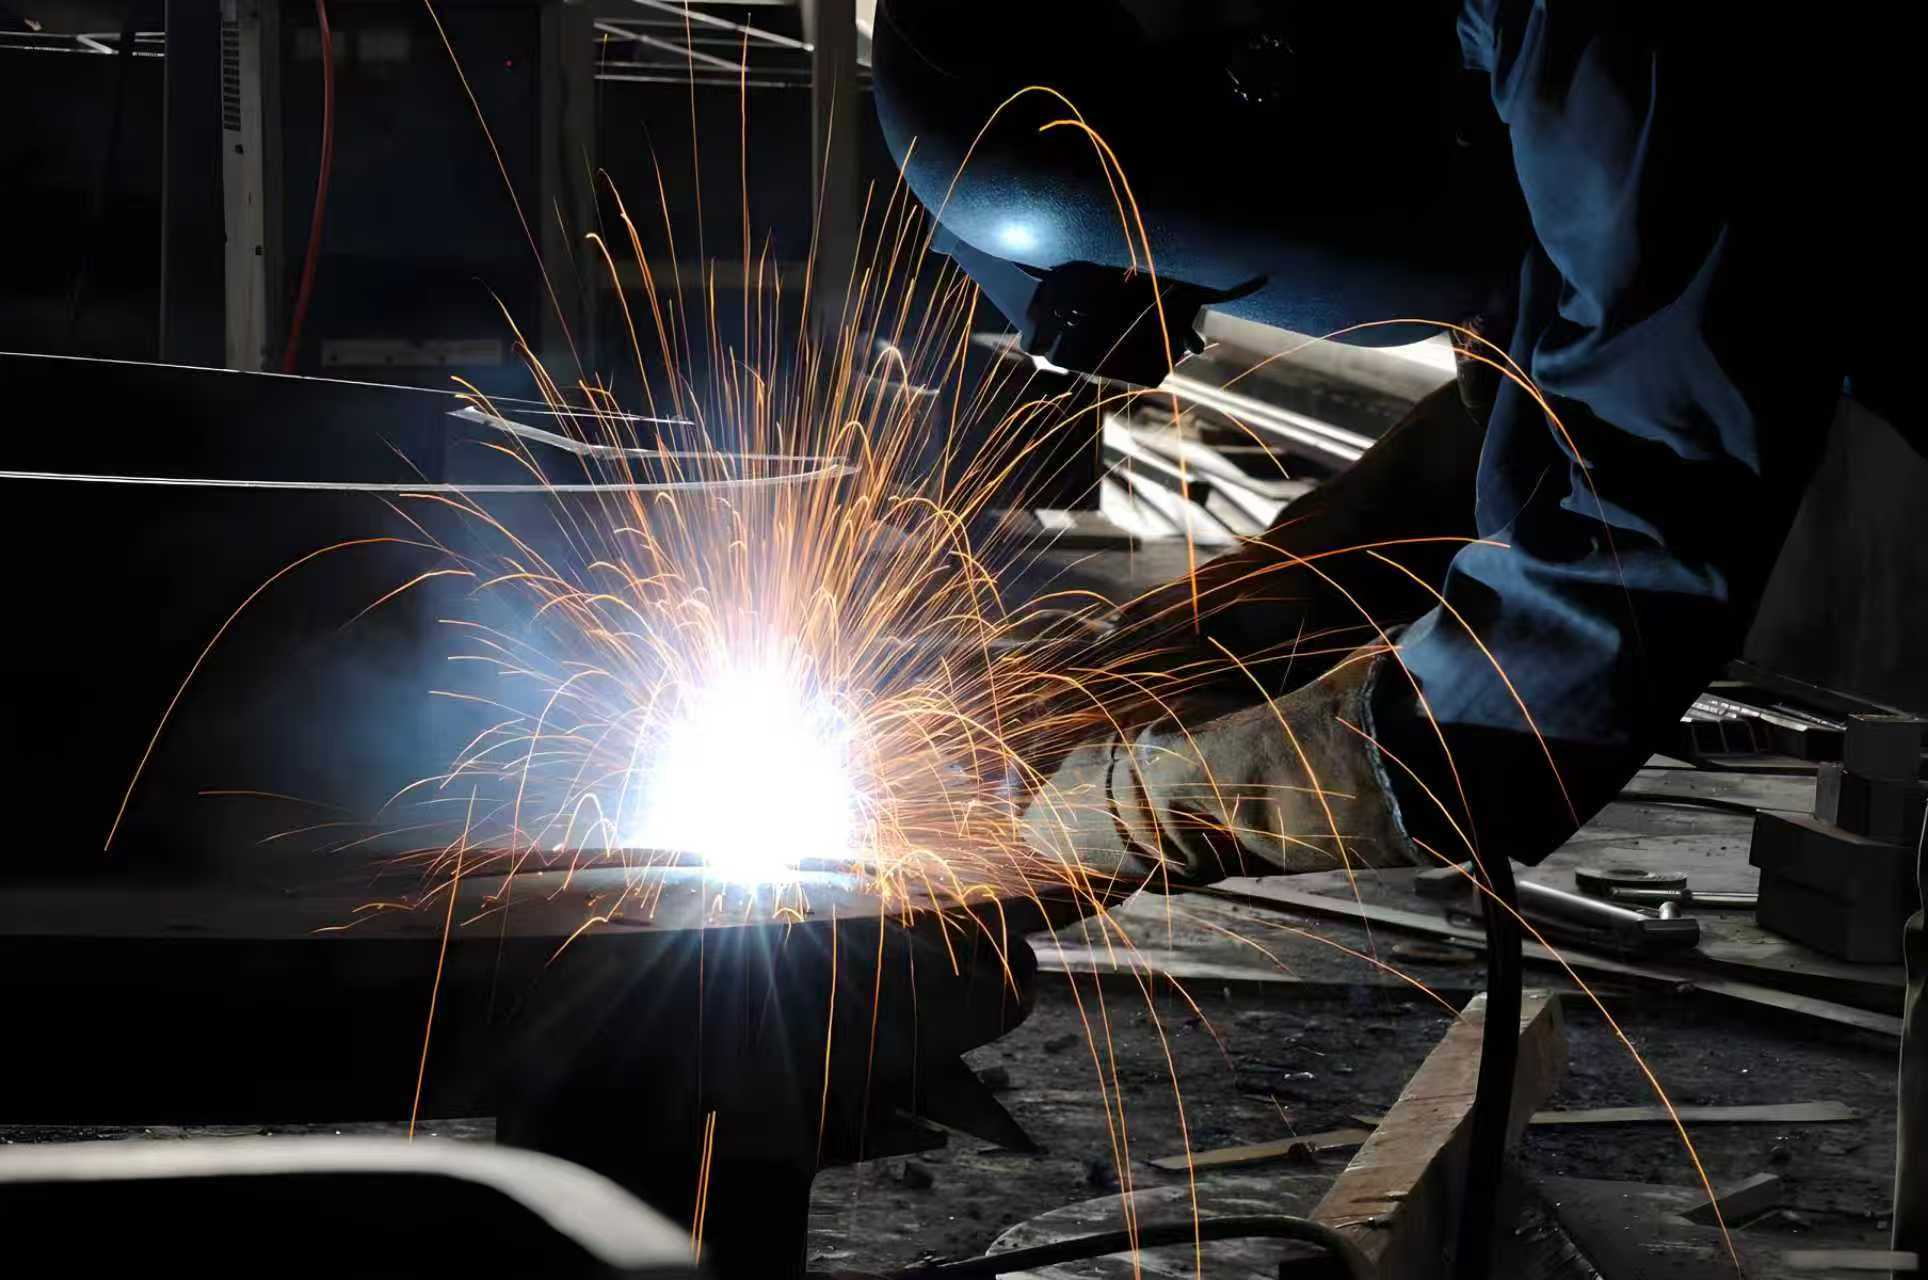
Cięcie jest niezbędnym elementem każdego procesu spawania lub obróbki metali. Spośród różnych dostępnych obecnie metod cięcia, cięcie tlenowo-paliwowe I cięcie plazmowe Pozostają dwiema najpopularniejszymi technikami stosowanymi w warsztatach i na przemysłowych liniach produkcyjnych. Każda z nich oferuje różne korzyści w zależności od rodzaju i grubości obrabianego materiału.
W tym artykule przyjrzymy się najważniejszym różnicom pomiędzy cięciem plazmowym i cięciem tlenowo-paliwowym.
Jak działają przecinarki plazmowe
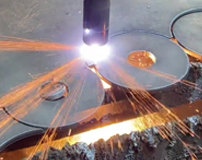
Cięcie plazmowe jest nowoczesną i wysoce wydajną techniką wykorzystującą palnik plazmowy do przecinania materiałów przewodzących prąd elektryczny, takich jak stal, stal nierdzewna i aluminium. W przeciwieństwie do cięcie tlenowo-paliwowe, który opiera się na spalaniu,przecinarka plazmowa tworzy łuk elektryczny wewnątrz latarka, przekształcając strumień sprężonego gazu — często powietrza, azotu lub argonu — w przegrzany strumień plazmy, który może osiągnąć temperaturę ponad 20 000°C.
W porównaniu z cięciem tlenowo-paliwowym, systemy plazmowe umożliwiają cięcie cieńszych materiałów znacznie szybciej i z gładszymi krawędziami. Zazwyczaj jednak wiążą się z wyższym kosztem początkowym i wymagają źródła zasilania, co sprawia, że lepiej sprawdzają się w warsztatach ze stabilną instalacją elektryczną niż w warunkach polowych.
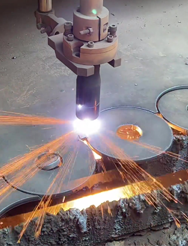
Zalety cięcia plazmowego
- Możliwość cięcia wielu rodzajów metali: Przecinarki plazmowe mogą ciąć metale nieżelazne, takie jak aluminium, stal nierdzewna i żeliwo.
- Precyzja cięcia: Cięcie plazmowe zazwyczaj przebiega szybko i z niewielką ilością żużlu, zapewniając gładkie cięcia i węższą szczelinę niż w przypadku palników tlenowo-paliwowych.
- Nie wymaga podgrzewania wstępnego: Plazma nie wymaga wstępnego podgrzewania metalu, co pozwala zaoszczędzić czas i energię.
- Większe prędkości na cieńszych metalach: Cięcie plazmowe cienkich metali przebiega szybciej niż cięcie tlenowo-paliwowe, przy minimalnych odkształceniach i lepszej wydajności w przypadku arkuszy ułożonych w stos.
- Korzyści w zakresie bezpieczeństwa: Cięcie plazmowe pozwala uniknąć kontaktu z gazami wybuchowymi i otwartym ogniem.
Jak działają palniki tlenowo-paliwowe
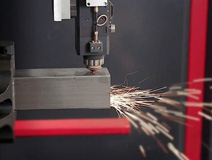
Cięcie tlenowo-paliwowe, zwany także cięcie palnikiem, to jedna z najstarszych i najpewniejszych metod cięcia metali. Polega ona na nagrzewaniu powierzchni metalu płomieniem wytwarzanym przez palnik spawalniczy a następnie wstrzykuje się strumień tlenu pod wysokim ciśnieniem, aby spalić i zdmuchnąć stopiony materiał. Ten proces jest idealny do gruba stal węglowa oraz w zastosowaniach ciężkiego przemysłu, w których precyzja ma mniejsze znaczenie, a istotna jest głębokość cięcia.
Zalety cięcia tlenowo-paliwowego
- Niższy koszt sprzętu: Palniki i zestawy palników tlenowo-paliwowych są na ogół tańsze niż systemy plazmowe.
- Przenośny i elastyczny: Systemy paliwowo-tlenowe można stosować w odległych miejscach bez dostępu do prądu, dzięki czemu idealnie nadają się do pracy w terenie.
- Prosta obsługa: Po przeszkoleniu operatorzy będą mogli wykonywać cięcie przy minimalnym wsparciu technicznym.
- Dobre do prac na dużą skalę: Skuteczne przy cięciu bardzo dużych przekrojów stalowych, belek i elementów konstrukcyjnych.
Wybór między cięciem plazmowym a tlenowo-paliwowym w zależności od materiału
Przy podejmowaniu decyzji pomiędzy cięcie plazmowe a cięcie tlenowo-paliwowenajważniejsze są dwa czynniki - rodzaj materiału i grubość.
Jeśli tniesz stal nierdzewną, aluminium lub inne nieżelazne metale przewodzące, cięcie plazmowe jest zdecydowanym zwycięzcą. palnik plazmowy Łuk elektryczny łatwo topi te materiały, zapewniając szybkie i precyzyjne cięcia. W przeciwieństwie do tego, cięcie tlenowo-paliwowe najlepiej sprawdza się w przypadku stali węglowej; opiera się na utlenianiu, które nie zachodzi skutecznie w przypadku stali nierdzewnej lub aluminium.
W przypadku blach o grubości poniżej 25 mm cięcie plazmowe zapewnia czystsze krawędzie i wyższą prędkość cięcia. W przypadku materiału o grubości powyżej 25–30 mm, palnik spawalniczy stosowane w układach paliwowo-tlenowych stają się bardziej praktyczne i opłacalne, zwłaszcza w przypadku prac ciężkich lub prac na miejscu.
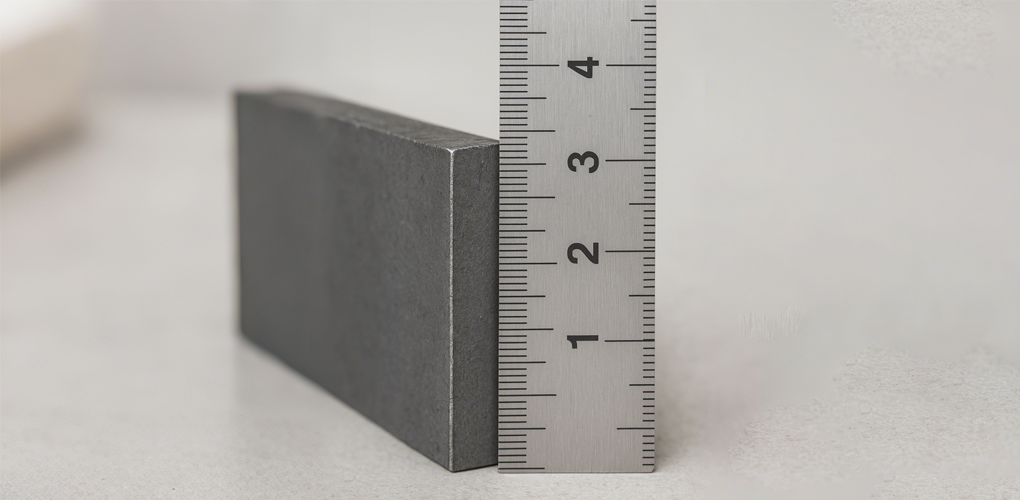
Jakość cięcia
Systemy plazmowe zapewniają czystsze cięcia z mniejszą szczeliną i minimalną ilością żużlu, ponieważ tną szybko i nie wymagają podgrzewania wstępnego. Natomiast spawanie tlenowo-paliwowe wymaga w większym stopniu umiejętności operatora i często podgrzewania wstępnego metalu, co wydłuża czas cięcia i może wpływać na precyzję krawędzi.
Koszt
Mimo że początkowy koszt przecinarki plazmowej jest zazwyczaj wyższy, długoterminowe koszty eksploatacji są zazwyczaj niższe - zwłaszcza, gdy nie są potrzebne butle z gazem. Z drugiej strony, systemy tlenowo-paliwowe mają niższe koszty początkowe, ale mogą wymagać więcej czynności czyszczących po cięciu, co zwiększa całkowity czas i koszt pracy.
Wniosek
Wybór między cięciem plazmowym a cięciem tlenowo-paliwowym ostatecznie zależy od rodzaju materiału, jego grubości oraz specyficznych potrzeb projektu. Cięcie plazmowe sprawdza się w przypadku cieńszych i nieżelaznych metali, oferując szybkie, precyzyjne i czyste cięcia przy minimalnej obróbce końcowej. Z drugiej strony, cięcie tlenowo-paliwowe pozostaje najbardziej praktycznym wyborem w przypadku grubej stali węglowej i zastosowań wymagających dużej wytrzymałości, szczególnie w terenie lub w odległych lokalizacjach. Zrozumienie zalet każdej z metod pozwala na wybór procesu cięcia, który maksymalizuje wydajność, jakość i bezpieczeństwo projektu.