
 Usługi
 Obróbka CNC
 Odlewanie ciśnieniowe
 Blacha
 Prototypowanie
 Formowanie wtryskowe
 Architektura i dekoracje
 Branże
 Prezenty i rękodzieło
 Nowa Energia
 Sprzęt przemysłowy
 Elektryczny
 Automobilowy
 Sprzęt komputerowy
 Zasoby
 Nowy
 Blog
 Często zadawane pytania
 Pobierać


01
Projektowanie tekstury formy do formowania wtryskowego: zasady i studium przypadku
2025-07-22
W nowoczesnym przemyśle wytwórczym tekstura powierzchni formy Stała się ważnym elementem kontroli jakości produktu. Precyzyjna technologia obróbki powierzchni może nie tylko poprawić efekt wizualny produktu, ale także znacząco poprawić jego właściwości funkcjonalne.
Oprócz poprawy estetyki, tekstura powierzchni wpływa również na funkcjonalność produktu. Tekstura może redukować odblaski, ukrywać defekty i zwiększać odporność na zużycie. Dlatego producenci muszą określić optymalne rozwiązanie w zakresie tekstury w oparciu o konkretny scenariusz zastosowania produktu, biorąc pod uwagę właściwości materiału, koszty produkcji i wymagania dotyczące wydajności.
Aby pomóc Ci lepiej zrozumieć ten kluczowy aspekt projektowania form, przygotowaliśmy praktyczne wprowadzenie do tekstury pleśniW poniższych sekcjach wyjaśnimy rodzaje procesów teksturyzacji powierzchni i konkretne scenariusze zastosowań różnych tekstur powierzchni.
Czym jest tekstura powierzchni?
Aby pomóc Ci lepiej zrozumieć ten kluczowy aspekt projektowania form, przygotowaliśmy praktyczne wprowadzenie do tekstur form. W kolejnych sekcjach wyjaśnimy, dlaczego tekstura powierzchni jest ważna, jakie są rodzaje procesów teksturowania powierzchni oraz jakie są konkretne scenariusze zastosowań różnych tekstur powierzchni.
Ważne parametry tekstury powierzchni
Położyć
Lay opisuje główny kierunek wzoru powierzchni, który jest w dużej mierze determinowany przez konkretną technologię obróbki. Na przykład, frezowanie tworzy prążkowaną teksturę równoległą do toru ruchu narzędzia. Szlifowanie tworzy wzór rysy, który jest zgodny z kierunkiem ruchu papieru ściernego.
Chropowatość
Chropowatość powierzchni odzwierciedla stopień nierówności powierzchni. Chropowatość powierzchni Ra 0,8 μm jest zazwyczaj uważana za gładką, natomiast chropowatość powierzchni Ra 3,2 μm jest znacznie bardziej szorstka i zazwyczaj jest stosowana do obróbki matowej.
Falistość
Okresowe wahania spowodowane drganiami sprzętu lub wahaniami parametrów procesu, gdy obrabiarka porusza się na dużym obszarze. Typowym przykładem jest skrawanie z dużą prędkością przez centrum obróbcze CNC, gdzie drobne drgania wrzeciona pozostawiają charakterystyczne faliste ślady na powierzchni przedmiotu obrabianego. Długość fali wynosi zazwyczaj od 0,8 do 25 mm.
Dlaczego tekstura pleśni jest tak ważna?
Faktura powierzchni przedmiotu może sprawić, że produkt będzie bardziej przyjazny dla użytkownika. Nie chodzi tylko o wygląd; ma ona również praktyczne zalety. Na przykład, może sprawić, że wyroby medyczne będą łatwiejsze w trzymaniu i bardziej antypoślizgowe, a piękne opakowania będą gładkie i przyjemne w dotyku. Ponadto, dzięki specjalnym wzorom, może również odzwierciedlać cechy marki.
Główne metody tworzenia tekstur form
Przyjrzyjmy się teraz trzem głównym metodom stosowanym do tworzenia tekstur powierzchni formy:
1. Polerowanie

Za pomocą pasty ściernej, papieru ściernego, tarczy polerskiej i innych narzędzi wygładź mechanicznie powierzchnię formy, aż będzie gładka i lustrzana.
Cechy
- ● Powierzchnia może być bardzo gładka (np. SPI A1).
- ● Usuń drobne rysy i ślady obróbki, aby poprawić ogólną jakość formy.
Wpływ na produkty gotowe
- ● Spraw, aby powierzchnia formowanej wtryskowo części miała efekt lustrzany lub wysoki połysk, z wyraźną widocznością i mocnym połyskiem.
- ● Nadaje się do części przezroczystych (takich jak soczewki, klosze) lub produktów o wysokich wymaganiach estetycznych.
- ● Podczas formowania wtryskowego obowiązują wysokie wymagania dotyczące płynności materiału, istnieje ryzyko powstawania smug i zapowietrzeń.
2. Piaskowanie

Drobny piasek, szklane kulki i inne cząsteczki są rozpylane na powierzchnię formy za pomocą sprężonego powietrza, tworząc jednolitą, drobną fakturę wklęsłą i wypukłą.
Cechy
- ● Można uzyskać efekt powierzchni matowej, mrożonej i ziarnistej.
- ● Skutecznie eliminuje ślady obróbki i poprawia spójność powierzchni.
Wpływ na produkty gotowe
- ● Powierzchnia produktu ma miękką, matową fakturę, nie odbija światła i jest odporna na odciski palców.
- ● Może ukryć drobne defekty i poprawić ogólny wygląd produktu.
3.EDM – obróbka elektroerozyjna
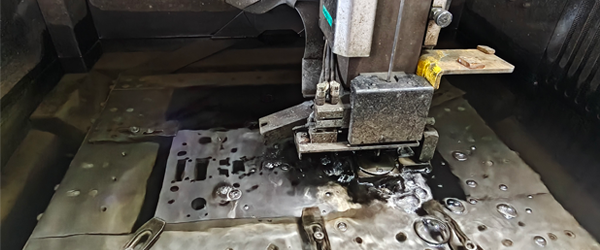
Dzięki wyładowaniom o wysokiej częstotliwości pomiędzy elektrodami na powierzchni formy uwalnia się wysoka temperatura, co powoduje stopienie się i odparowanie metalu, tworząc strukturę mikrowgłębień.
Cechy
- ● Może tworzyć jednolitą, chropowatą teksturę na powierzchni form ze stali twardej.
- ● Tekstura ma pewną głębię i metaliczny charakter, co pasuje do wyglądu w stylu industrialnym.
Wpływ na produkty gotowe
- ● Powierzchnia ma szorstką fakturę, sprawia wrażenie „wżerów”, a wrażenie trójwymiarowości jest silne.
- ● Korzystne jest zwiększenie odporności produktu na poślizg i zużycie.
- ● Po napełnieniu materiałem łatwo o pozostałości gazu w teksturze, dlatego należy zoptymalizować konstrukcję wyjmowania z formy i odprowadzania spalin.
Norma wykończenia powierzchni SPI
Ten Standard SPI (Society of the Plastics Industry) to powszechnie stosowany system klasyfikacji wykończenia powierzchni form. Klasyfikuje on poziomy polerowania form na cztery główne grupy — A, B, C i D, z trzema stopniami połysku w każdej (A1–D3). Norma ta zapewnia spójną jakość powierzchni formowanych elementów z tworzyw sztucznych i pomaga producentom w osiągnięciu oczekiwań dotyczących wykończenia.
Wykończenie lustrzane o wysokim połysku (A1–A3)
Uzyskane metodą polerowania diamentowego wykończenie zapewnia nieskazitelną, lustrzaną powierzchnię o maksymalnym połysku.
Standard SPI | Skończyć | Metoda wykończenia | Chropowatość powierzchni Ra |
|---|---|---|---|
A1 | Bardzo wysoki połysk | Polerka diamentowa o gradacji 6000 | od 0,012 do 0,025 μm |
A2 | Wykończenie o wysokim połysku | Polerka diamentowa o gradacji 3000 | 0,025 do 0,05 μm |
A3 | Normalne wykończenie błyszczące | Polerka diamentowa o gradacji 1200 | 0,05 do 0,1 μm |
Wykończenie półpołyskowe (B1–B3)
Polerowane drobnym papierem ściernym w celu uzyskania gładkiej, ale mniej odblaskowej powierzchni niż klasa A.
Standard SPI | Skończyć | Metoda wykończenia | Chropowatość powierzchni Ra |
|---|---|---|---|
B1 | Wykończenie półpołyskowe | Papier ścierny o gradacji 600 | 0,05 do 0,1 μm |
B2 | Średnio-półpołyskowe wykończenie | Papier ścierny o gradacji 400 | od 0,1 do 0,15 μm |
B3 | Normalne wykończenie półpołyskowe | Papier ścierny o gradacji 320 | 0,28 do 0,32 μm |
Matowe wykończenie (C1–C3)
Wykończenie to powstaje przy użyciu papieru ściernego i ma matową, lekko szorstką fakturę.
Standard SPI | Skończyć | Metoda wykończenia | Chropowatość powierzchni Ra |
|---|---|---|---|
C1 | Wykończenie matowe | Kamień o gradacji 600 | 0,35 do 0,4 μm |
C2 | Średnio matowe wykończenie | Kamień o gradacji 400 | 0,45 do 0,55 μm |
C3 | Normalne matowe wykończenie | Kamień o gradacji 320 | 0,63 do 0,70 μm |
Wykończenie teksturowane (D1–D3)
Nakładana metodą piaskowania powłoka wykończeniowa ma szorstką, nieodbijającą światła fakturę.
Standard SPI | Skończyć | Metoda wykończenia | Chropowatość powierzchni Ra |
|---|---|---|---|
D1 | Satynowe wykończenie teksturowane | 600 kamieni przed suchym piaskowaniem szklanym kulką nr 11 | 0,8 do 1,0 μm |
D2 | Wykończenie teksturowane na sucho | 400 kamieni przed suchym strumieniem #240oxide | 1,0 do 2,8 μm |
D3 | Wykończenie o szorstkiej fakturze | 320 kamieni przed suchym strumieniem #24oxide | od 3,2 do 18,0 μm |
Przypadek zastosowania
Tekstura antypoślizgowa obudowy wstrzykiwacza insuliny
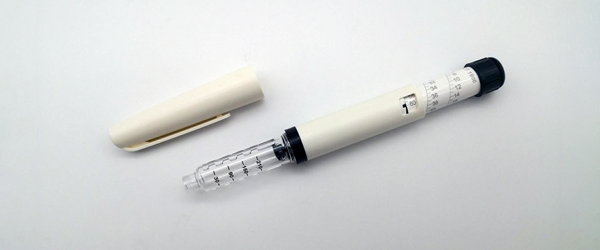
Delikatna teksturowana powierzchnia formy tworzy kontrolowaną mikrochropowatość na zewnętrznej stronie korpusu pióra, zwiększając bezpieczeństwo użytkowania i zapewniając wygodny chwyt. Ta specjalna tekstura zapobiega wyślizgiwaniu się igły podczas wykonywania kluczowych iniekcji.
Matowa powierzchnia zestawu słuchawkowego VR
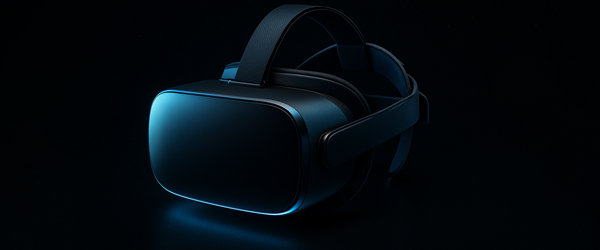
Piaskowana faktura formy nadaje obudowie zestawu słuchawkowego jednolity, matowy efekt, eliminując odblaski i ślady odcisków palców.
Polerowanie lusterek deski rozdzielczej samochodu

Wysokopolerowana powierzchnia formy wykorzystuje polerowanie diamentowe, aby uzyskać doskonały efekt lustrzanego odbicia elementów deski rozdzielczej. Precyzyjnie kontrolowana topografia powierzchni elegancko odbija światło otoczenia, zachowując jednocześnie odporność na zarysowania.
Wniosek
Tekstura powierzchni formy ma kluczowe znaczenie dla produkcji elementów formowanych wtryskowo. W tym artykule pokrótce omówiono szczegółowo przetwarzanie tekstury i standardy wykończenia powierzchni, które są niezbędnymi czynnikami, które należy wziąć pod uwagę przy wyborze tekstury formy.
Jeśli zdecydujesz się na współpracę z doświadczoną firmą zajmującą się formowaniem wtryskowym, niewątpliwie przyspieszy to wprowadzenie Twojego produktu na rynek. Eksperci LVMA posiadają systematyczną wiedzę na temat standardów powierzchni SPI oraz procesów obróbki powierzchni, dzięki czemu możesz polegać na naszej zdolności do pomocy w doborze idealnej tekstury powierzchni, która spełni Twoje cele jakościowe.