
 Diensten
 CNC-bewerking
 Spuitgieten
 Plaatmetaal
 Prototyping
 Spuitgieten
 Architectuur & Decoratie
 Industrieën
 Cadeaus en knutselspullen
 Nieuwe energie
 Industriële apparatuur
 Elektrisch
 Automobiel
 Hardware
 Bronnen
 Nieuw
 Blog
 Veelgestelde vragen
 Download



Reed Lu
Verkoopingenieur
Reed heeft 5 jaar verkoopervaring, waaronder ervaring in bedrijfsmanagement, kwaliteitsmanagement en technisch schrijven. Hij heeft een bachelordiploma in de ingenieurswetenschappen en is gepassioneerd over het leren en delen van kennis en ervaringen op het gebied van verspaning en productie.










Richtlijnen voor PA-spuitgieten: principes, eigenschappen en verwerking
Publicatiedatum: 2026-01-03
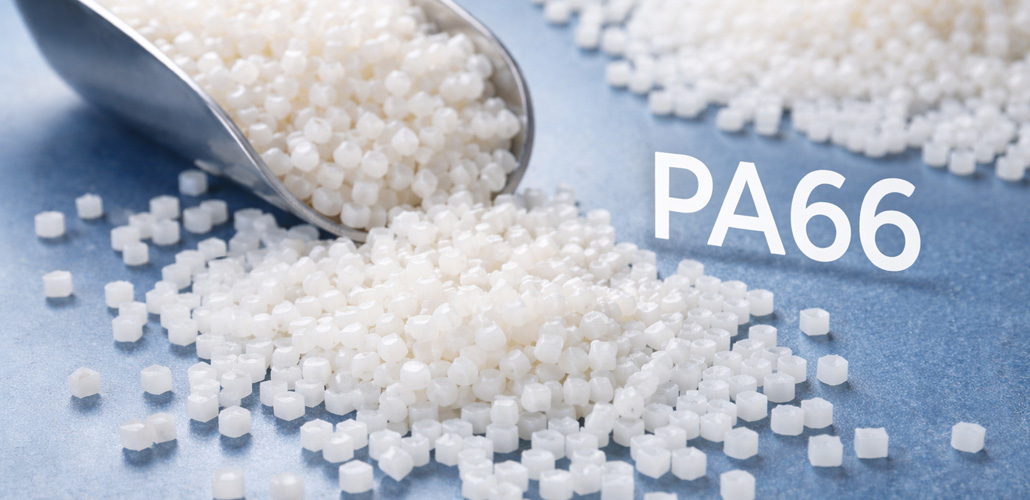
Polyamide, of PA, wordt algemeen nylon genoemd. Het is een belangrijk type technische kunststof. De moleculaire keten bestaat uit herhalende amidegroepen (–NHCO–) die de kernstructuur bepalen.
Deze sterk polaire amidegroepen vormen sterke waterstofbruggen. De bindingen geven PA een grote mechanische sterkte, slijtvastheid, zelfsmørende eigenschappen en chemische bestendigheid.
Veelvoorkomende PA-typen zijn PA6, PA66 en PA12, genoemd naar het aantal koolstofatomen in de monomeren. PA is semi-kristallijn, maar de grootste uitdaging bij het spuitgieten is de hoge vochtabsorptie. Strikte vochtbeheersing is essentieel voor een succesvol spuitgietproces.
Materiaaleigenschappen van polyamide (PA)
Hoog risico op vochtabsorptie en hydrolyse
Vochtgevoeligheid is de grootste uitdaging bij PA-spuitgieten. Amidegroepen trekken gemakkelijk water aan. PA6 kan meer dan 9,5% water absorberen wanneer het verzadigd is. Vocht in de smelt breekt het materiaal bij hoge temperaturen af, wat leidt tot broze onderdelen, luchtbellen en oppervlaktedefecten.
Door het geabsorbeerde water wordt PA zachter, waardoor het sterker maar ook groter wordt. De grondstoffen moeten volledig droog zijn voordat ze gevormd worden. Op maat gemaakt kunststof onderdeelBij het ontwerpen moet ook rekening worden gehouden met de veranderingen in afmetingen als gevolg van waterabsorptie op latere leeftijd.
Uitgesproken kristallisatiegedrag
De kristalliniteit, kristallisatiesnelheid en kristalstructuur van PA worden sterk beïnvloed door de verwerkingsomstandigheden, met name de afkoelsnelheid.
- Snelle afkoeling (lage matrijstemperatuur): Produceert fijne, onvolmaakte kristallen, wat de taaiheid en transparantie verbetert (voor dunne onderdelen), maar resulteert in een hogere en ongelijkmatige krimp en een slechtere dimensionale stabiliteit.
- Langzame afkoeling (hoge matrijstemperatuur): Bevordert een volledige kristallisatie, waardoor de stijfheid, hardheid, vormvastheid en hittebestendigheid toenemen, hoewel overmatige kristalliniteit broosheid kan veroorzaken.
Smal smeltvenster en risico op thermische oxidatie
PA heeft een relatief smal smelttemperatuurbereik (PA6 ≈ 220 °C, PA66 ≈ 260 °C). De verwerkingstemperaturen moeten hoog genoeg zijn om een goede vloei te garanderen, maar tegelijkertijd zorgvuldig gecontroleerd worden om oververhitting te voorkomen. Langdurige blootstelling aan hoge temperaturen in de lucht kan thermische oxidatie veroorzaken, met vergeling en aantasting van de eigenschappen tot gevolg.
Snelle stolling en hoge vloeibaarheid
PA-smelten hebben een lage viscositeit en uitstekende vloei-eigenschappen, maar zodra de temperatuur onder het smeltpunt daalt, neemt de viscositeit snel toe als gevolg van kristallisatie. Dit vereist snelle injectie snelheden en voldoende houddruk om krimp te compenseren.
Belangrijke procesparameters voor PA-spuitgieten
Voordrogen van het materiaal (cruciale stap)
Het drogen is verplicht en moet strikt gecontroleerd worden.
Apparatuur: Gebruik een ontvochtiger met een aanbevolen dauwpunt lager dan –40 °C.
Droogomstandigheden:
- PA6: 80–100 °C gedurende 4–6 uur (niet boven 110 °C om oxidatie te voorkomen).
- PA66: 100–120 °C gedurende 4–8 uur.
Glasvezelversterkte kwaliteitenVerleng de droogtijd met 1-2 uur.
Vochtgehaltevereisten:
Na het drogen moet het materiaal direct worden gebruikt. Tijdens het uitschakelen van de machine moet de trommel worden gespoeld met een stabiel polymeer (bijvoorbeeld HDPE) of de temperatuur van de trommel worden verlaagd tot onder 160 °C om vochtopname en degradatie te voorkomen.
Smelttemperatuurregeling
Tijdens het proces van het op maat maken van het spuitgieten van kunststof onderdelenDe temperatuur moet binnen een smal bereik blijven om de doorstroming te garanderen en tegelijkertijd degradatie te voorkomen.
Algemene regel: 20–50 °C boven het smeltpunt; nooit boven de 300 °C.
PA6Aanbevolen smelttemperatuur: 230–260 °C; Achterzone: 210–230 °C | Voorzone: 240–260 °C
PA66Aanbevolen smelttemperatuur: 260–290 °C; Achterzone: 240–260 °C | Voorzone: 270–290 °C
Spuitstuktemperatuur: 5–10 °C lager dan de voorste zone, maar boven het smeltpunt om bevriezing te voorkomen.
Optimalisatie van de matrijstemperatuur
Veel fabrikanten van op maat gemaakte spuitgietmatrijzen Wij zijn van mening dat de matrijstemperatuur het meest effectieve middel is om de kristalliniteit van PA-producten te beheersen en daarmee hun uiteindelijke prestatie-eigenschappen te bepalen.
- Typisch bereik: 60–120 °C
- Hoge matrijstemperatuur (80–120 °C)Verbetert de dimensionale stabiliteit, stijfheid, hittebestendigheid en oppervlakteglans. Bevordert een gelijkmatige krimp en vermindert interne spanningen. Essentieel voor dikwandige, onversterkte PA-onderdelen.
- Lage matrijstemperatuur (60–80 °C)Dit verkort de cyclustijd en verhoogt de taaiheid, maar leidt tot een grotere krimp, een lagere maatnauwkeurigheid en mogelijke vervorming na kristallisatie.
- Voor glasvezelversterkt PA worden hogere matrijstemperaturen (80-100 °C) aanbevolen om blootstelling van de vezels, oppervlakteruwheid en kromtrekking te verminderen.
Injectiesnelheid, druk en vasthoudtijd
- InjectiesnelheidEen hoge lassnelheid wordt aanbevolen om de holte volledig te vullen en de sterkte van de lasnaad te verbeteren. Het bevordert tevens een uniforme verdeling van de glasvezels in versterkte varianten.
- InjectiedrukDoorgaans 60–100 MPa; versterkte varianten vereisen een hogere druk.
- Druk en tijd vasthoudenUiterst belangrijk vanwege de hoge kristallisatiekrimp van PA. De houddruk moet 50-80% van de injectiedruk bedragen en worden aangehouden tot de spuitopening volledig is dichtgevroren. Onvoldoende houddruk veroorzaakt krimp, holtes en ondermaatse onderdelen.
Tegendruk en schroefsnelheid
- Schroefsnelheid: Middelmatig tot laag toerental, doorgaans 40-70 tpm, om overmatige wrijvingswarmte te voorkomen.
- TegendrukEen lage tegendruk (5-15 bar) is voldoende om het smeltmengsel te homogeniseren en ingesloten lucht te verwijderen. Een te hoge tegendruk verhoogt de schuifwarmte en moet worden vermeden.
Ontwerp van de mal en bijkomende overwegingen
- VentilatieVoldoende ventilatie is essentieel vanwege de hoge vulsnelheid en de mogelijke afgifte van vocht. Aanbevolen ventilatiediepte: 0,015–0,025 mm.
- PoortsysteemKorte en dikke kanalen met voldoende grote koude-slug-putten. Iets grotere poortdiameters helpen de wrijvingswarmte te verminderen en de pakking te verbeteren.
- KoelsysteemDe temperatuur moet uniform en efficiënt zijn om een stabiele matrijstemperatuur te garanderen, met name bij hoge-temperatuurvorming.
Veelvoorkomende defecten en oplossingen
Zilverkleurige strepen, bubbels, ruw oppervlak
Meestal veroorzaakt door onvoldoende droging (in meer dan 90% van de gevallen). Controleer de droogomstandigheden onmiddellijk. Een te hoge smelttemperatuur kan ook een oorzaak zijn.
Dimensionale instabiliteit
De instabiliteit in de afmetingen van op maat gemaakte spuitgietonderdelen van kunststof wordt voornamelijk veroorzaakt door vochtabsorptie en nakristallisatie. Gebruik grondig gedroogd materiaal en houd de matrijstemperatuur boven de 80 °C om kristallisatie te stabiliseren.
Overmatige broosheid
Dit kan het gevolg zijn van overmatig drogen (oxidatie), een te hoge smelttemperatuur (thermische degradatie) of een te lage matrijstemperatuur waardoor er hoge interne spanning ontstaat. Pas de droog- en temperatuurinstellingen hierop aan.
Verzakkingen en holtes
Verhoog de houdingsdruk en de houdingstijd, verhoog de matrijstemperatuur om de stolling van de buitenlaag te vertragen en optimaliseer de positie van de aanspuitopening in de buurt van dikke secties.
Glasvezelblootstelling (vezelfloat)
Verhoog de matrijs- en smelttemperatuur, verhoog de injectiesnelheid, verbeter de efficiëntie van het schroefmengen en selecteer de juiste versterkte PA-kwaliteiten.
Conclusie
De juiste keuze maken fabrikanten van op maat gemaakte spuitgietmatrijzen Voor uw nylonproducten is kwaliteit cruciaal. LVMA beschikt over een complete toeleveringsketen voor spuitgieten en biedt diverse spuitgietdiensten aan, zoals tweekleurig spuitgieten en insert molding. Het team van LVMA staat klaar om u te adviseren en al uw vragen te beantwoorden met behulp van hun expertise.
Probeer LVMA nu!
Geniet van 10% korting op je eerste bestelling, geen marketingmails.