
 Diensten
 CNC-bewerking
 Spuitgieten
 Plaatmetaal
 Prototyping
 Spuitgieten
 Architectuur & Decoratie
 Industrieën
 Cadeaus en knutselspullen
 Nieuwe energie
 Industriële apparatuur
 Elektrisch
 Automobiel
 Hardware
 Bronnen
 Nieuw
 Blog
 Veelgestelde vragen
 Download



Reed Lu
Verkoopingenieur
Reed heeft 5 jaar verkoopervaring, waaronder ervaring in bedrijfsmanagement, kwaliteitsmanagement en technisch schrijven. Hij heeft een bachelordiploma in de ingenieurswetenschappen en is gepassioneerd over het leren en delen van kennis en ervaringen op het gebied van verspaning en productie.










7 veelvoorkomende problemen bij het buigen van plaatmetaal en hoe je ze kunt oplossen
Publicatiedatum: 2025-12-30
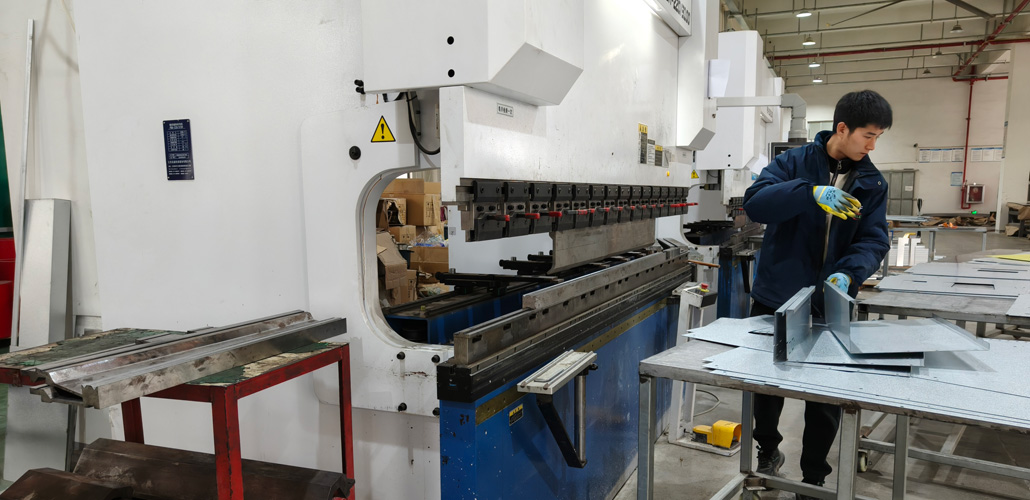
In CNC-plaatbuigservicesIngenieurs en operators stuiten vaak op problemen die worden veroorzaakt door buigmethoden en materiaaleigenschappen. Met de juiste ontwerptips en procesaanpassingen kunnen veel van deze problemen worden voorkomen, waardoor materiaalverspilling wordt verminderd en de productie-efficiëntie wordt verbeterd.
Hieronder delen we praktische buigrichtlijnen gebaseerd op echte productie-ervaring, opgesteld om ingenieurs en fabricageteams te helpen betrouwbaardere resultaten te behalen.
Materiaal bolt uit bij de hoeken van de bochten.
Na het buigen kan het materiaal nabij de buighoeken naar buiten worden geperst, waardoor het uiteindelijke onderdeel breder wordt dan het oorspronkelijke ontwerp. Deze uitstulping wordt duidelijker naarmate de materiaaldikte toeneemt.
OplossingVoeg tijdens het buigen aan beide zijden van de buiglijn halfronde ontlastingssneden toe. CNC-plaatbuigbewerkingDe aanbevolen diameter is minimaal 1,5 keer de materiaaldikte. Dezelfde aanpak werkt ook goed voor omgezoomde randen.
Ontwerp van de binnenbochtradius
Voor plaatmetaal buigenDe binnenste buigradius moet gelijk zijn aan of groter zijn dan de helft van de materiaaldikte. Als er geen radius is gespecificeerd, zullen scherpe hoeken door herhaaldelijk stempelen en buigen na verloop van tijd vanzelf rond worden. Dit kan de effectieve lengte aan één of beide zijden van de buiging enigszins veranderen.
Beste praktijkDefinieer de binnenradius R altijd duidelijk in de tekening om consistentie in de afmetingen te garanderen.
Voorkomen van vervorming na het buigen
Gebogen plaatmetalen onderdelen kunnen onder belasting gemakkelijk vervormen.
Oplossing: Voeg verstevigingsribben van 45 graden toe in de buurt van de buigzone, zolang deze andere onderdelen niet hinderen. Dit verbetert de stijfheid en structurele sterkte aanzienlijk.
Sterkte behouden in lange, smalle delen
Lange en smalle plaatmetalen onderdelen blijven vaak moeilijk recht en buigen eerder onder druk.
Oplossing:Geef het onderdeel, indien mogelijk, een L- of U-vorm. Als een doorlopende L- of U-vorm niet haalbaar is, kunnen meerdere reliëfribben de stijfheid en vlakheid verbeteren.
Overgangsdetails en matrijsbescherming
Bij overgangen tussen vlakke oppervlakken en gebogen gedeelten is het het beste om smalle sleuven aan te brengen of gaten in de rand verder van de buiglijn te plaatsen. Dit helpt bramen en scheuren aan de rand te voorkomen.
OntwerptipDe sleufbreedte moet minimaal 1,5 keer de materiaaldikte zijn. Markeer altijd R-hoeken in tekeningen; scherpe of rechte hoeken kunnen schade aan de stempel en matrijs veroorzaken, wat leidt tot gereedschapsreparaties en productiestilstand.
Randhoeken: veiligheid en levensduur van gereedschap
In Op maat gemaakte plaatmetaalvormingTenzij er een speciale vereiste is, moeten plaatmetalen randen een kleine afronding hebben.
Scherpe hoeken creëren veiligheidsrisico's en spanningsconcentraties. Bij gereedschappen zijn scherpe matrijshoeken gevoelig voor scheuren, terwijl scherpe stempels kunnen afbrokkelen. Zelfs als ze niet direct bezwijken, zal slijtage uiteindelijk ongewenste afrondingen veroorzaken, wat leidt tot bramen en afgekeurde onderdelen.
Details van het zomen (randvouwen) proces
1.Soorten zomen en nauwkeurigheid
Zomen kan aan één of aan beide zijden worden gedaan. op maat gemaakte plaatmetaalvormingVoor een hogere precisie wordt dubbelzijdig zomen aanbevolen.
Bij een materiaaldikte van 1,0–1,2 mm moet de zoomhoogte minimaal 3 mm zijn. Kleinere zomen verminderen de klemkracht en de maatnauwkeurigheid.
2.Het hanteren van uitsteeksels op zijwanden
Bij het omzomen moeten interne details of uitsteeksels aan de zijwand minimaal 10 mm van de onderkant verwijderd blijven.
Als ze te dicht bij elkaar staan, wordt het buiggebied onder de uitstulping niet volledig gevormd door de pons, waardoor een grotere en ongelijkmatige R-radius ontstaat die het uiterlijk beïnvloedt.
Een ondiepe, voorgeperste groef langs de buiglijn kan de consistentie verbeteren.
3.Ruimte voor gaten in de zijwand
Gaten nabij de onderrand van een omgezoomde wand moeten een afstand van minstens 3 mm aanhouden. Anders kunnen ze uitrekken of vervormen tijdens het buigen.
Een veelgebruikte oplossing is om boven de buiglijn een ontlastingssleuf aan te brengen, met dezelfde lengte als het gat en een breedte van 1,5 keer de materiaaldikte. Dit onderbreekt de trekspanning zonder het zichtbare gat aan te tasten.
Conclusie
Deze zeven vragen zijn uitdagingen waar LVMA-ingenieurs regelmatig tegenaan lopen bij het leveren van diensten. Plaatmetaalbewerkingsdiensten voor klanten. Door deze oplossingen vroeg in de ontwerp- en fabricagefase toe te passen, kunnen fabrikanten de kwaliteit verbeteren, gereedschap beschermen en kostbare herstelwerkzaamheden verminderen.
Als u meer praktische tips wilt leren over plaatbewerking of als u meer wilt weten over plaatbewerking, neem dan contact met ons op. Plaatbewerking voor productiedienstenNeem gerust contact op met LVMA – we helpen u graag.
Probeer LVMA nu!
Geniet van 10% korting op je eerste bestelling, geen marketingmails.