
 Perkhidmatan
 Pemesinan CNC
 Tuangan Mati
 Lembaran Logam
 Prototaip
 Acuan Suntikan
 Seni Bina & Hiasan
 Industri
 Hadiah & Kraftangan
 Tenaga Baharu
 Peralatan Industri
 Elektrik
 Automotif
 Perkakasan
 Sumber
 Baru
 Blog
 Soalan Lazim
 Muat turun



Reed Lu
Jurutera Jualan
Reed mempunyai 5 tahun pengalaman jualan, termasuk pengurusan perniagaan, pengurusan kualiti dan penulisan teknikal. Beliau memegang Ijazah Sarjana Muda dalam Kejuruteraan dan berminat untuk belajar dan berkongsi pengetahuan serta pengalaman dalam pemesinan dan pembuatan.










Panduan Pengacuan Suntikan Isipadu Rendah
Tarikh Diterbitkan: 2026-03-26
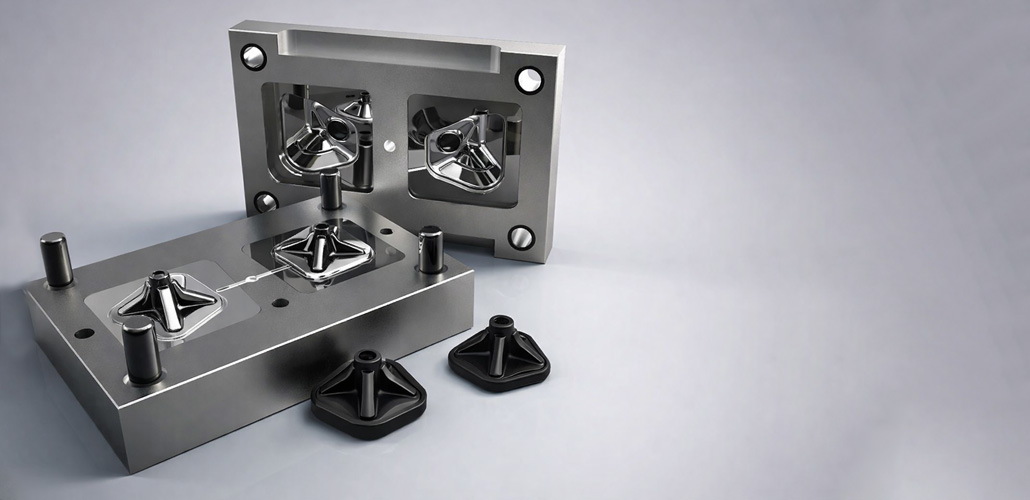
Ketahui bagaimana Perkhidmatan Pengacuan Suntikan Isipadu Rendah dapat mempercepatkan pembangunan produk anda tanpa kos perkakas tradisional yang tinggi. Panduan ini meneroka bahan, jenis acuan, petua reka bentuk dan bagaimana Syarikat Pengacuan Suntikan Isipadu Rendah seperti LVMA menyediakan bahagian berkualiti tinggi dengan pantas — daripada prototaip hingga pengeluaran jangka pendek.
Menghasilkan bahagian plastik dalam kuantiti yang kecil secara tradisinya merupakan satu masalah yang mahal. Pengacuan suntikan tradisional memerlukan pelaburan awal yang besar dalam perkakasan keluli keras, menjadikannya tidak praktikal melainkan anda menghasilkan puluhan ribu bahagian. Realiti itu berubah dengan pantas. Kemajuan dalam bahan acuan, platform sebut harga digital dan sistem pembuatan tangkas telah menjadikan pengacuan suntikan volum rendah lebih mudah diakses berbanding sebelum ini — memberikan pasukan produk kebebasan untuk menguji, mengulang dan melancarkan tanpa mempertaruhkan segalanya pada satu keputusan perkakasan sahaja.
Apakah Pengacuan Suntikan Isipadu Rendah?
Pengacuan suntikan isipadu rendah merujuk kepada penghasilan bahagian plastik dalam kuantiti yang biasanya antara 100 hingga 10,000 unit. Ia terletak di antara percetakan 3D peringkat awal dan pengeluaran besar-besaran berskala penuh, melayani pasukan yang memerlukan bahagian yang diacukan suntikan sebenar — dengan bahan dan toleransi yang betul — tetapi belum bersedia untuk komited kepada perkakas keluli isipadu tinggi.
Proses itu sendiri mencerminkan pengacuan suntikan isipadu tinggi: pelet plastik dicairkan, disuntik ke dalam rongga acuan di bawah tekanan, disejukkan dan dikeluarkan sebagai bahagian siap. Perbezaan utama terletak pada perkakasnya. Proses isipadu rendah biasanya menggunakan bahan acuan yang lebih lembut dan jentera yang lebih kecil, menghasilkan kos pendahuluan yang lebih rendah dan masa pemulihan yang lebih cepat.
Pilihan Bahan Acuan: Bercetak 3D, Aluminium dan Keluli
Acuan Bercetak 3D
Untuk jangka masa yang sangat singkat di bawah 500 bahagian, acuan polimer bercetak 3D — terutamanya yang dibuat dengan stereolitografi (SLA) — menawarkan titik permulaan yang menarik. Acuan ini boleh dihasilkan dalam masa kurang daripada 24 jam dengan sebahagian kecil daripada kos perkakas mesin. Ia berfungsi dengan pelbagai jenis termoplastik termasuk TPE, PP, ABS dan PC, dan boleh digunakan dengan mesin pengacuan suntikan desktop dan perindustrian.
Walau bagaimanapun, acuan polimer mempunyai batasan sebenar. Ia memindahkan haba lebih perlahan berbanding logam, memanjangkan masa penyejukan. Ia juga lebih mudah haus di bawah tekanan suntikan yang tinggi, yang memendekkan jangka hayatnya berbanding alternatif logam.
Acuan Aluminium
Acuan aluminium sesuai digunakan untuk pemprosesan isipadu sederhana antara 500 dan 10,000 bahagian. Mesin aluminium lima hingga sepuluh kali lebih pantas daripada keluli, sekali gus mengurangkan masa pemprosesan dan kos perkakas. Ia juga mengalirkan haba dengan lebih cekap, yang menyokong masa kitaran yang lebih pendek tanpa reka bentuk saluran penyejukan yang kompleks.
Acuan aluminium biasanya menyokong toleransi sehingga ±0.005 inci — mencukupi untuk pelbagai aplikasi berfungsi. Walau bagaimanapun, ia lebih cepat haus apabila digunakan dengan resin kasar atau menghakis, seperti nilon berisi kaca atau PVC.
Acuan Keluli untuk Pengeluaran Isipadu Rendah
Bertentangan dengan andaian biasa bahawa keluli hanya untuk kerja-kerja larian bervolum tinggi, keluli lembut dan separa keras seperti P20 dan NAK80 menawarkan keseimbangan kos dan prestasi yang sangat baik untuk projek bervolum rendah. Bahan-bahan ini lebih keras daripada aluminium, membolehkan toleransi yang lebih ketat (setebal ±0.001 inci), kemasan permukaan yang lebih halus dan rintangan yang lebih baik terhadap bahan kasar.
Acuan keluli mengambil masa yang lebih lama untuk dihasilkan berbanding aluminium, tetapi ia mengekalkan suhu dengan lebih konsisten — yang penting apabila membentuk resin gred kejuruteraan seperti polikarbonat. Bagi projek yang memerlukan ketepatan dimensi merentasi pemasangan kompleks, pelaburan dalam acuan keluli isipadu rendah selalunya membuahkan hasil.
Pertimbangan Reka Bentuk Utama
Mereka bentuk yang baik untuk pengacuan suntikan — pada sebarang isipadu — memerlukan perhatian kepada beberapa prinsip asas. Melakukan perkara ini dengan betul dapat mengurangkan kecacatan, memendekkan masa tunggu dan mengawal kos bahagian.
- Ketebalan dinding: Pastikan dinding antara 1mm dan 3.5mm untuk kebanyakan termoplastik. Dinding yang terlalu tebal menyebabkan tanda sinki dan melengkung; dinding yang terlalu nipis berisiko mengisi tidak lengkap dan menghasilkan lapisan yang pendek.
- Sudut draf: Tambahkan tirus pada dinding menegak supaya bahagian-bahagiannya terlepas dengan bersih dari acuan tanpa seretan atau herotan.
- Jejari pada sudut dalaman: Sudut dalaman yang tajam menghasilkan kepekatan tegasan. Jejari yang luas meningkatkan integriti struktur dan lebih mudah dimesin.
- Kemasan permukaan: Hanya nyatakan kemasan yang sebenarnya diperlukan oleh aplikasi anda. Kemasan berkilat tinggi seperti SPI-A2 meningkatkan kos acuan dengan ketara.
- Penempatan pin pintu dan ejektor: Penentuan lokasi ciri-ciri ini dengan betul dapat mencegah kecacatan kosmetik dan memastikan pengusiran yang konsisten.
Potongan bawah — ciri-ciri yang menghalang tarikan lurus daripada acuan — memerlukan mekanisme tambahan seperti beban tangan, gelangsar atau pengangkat. Beban tangan lebih murah dan berfungsi dengan baik untuk larian isipadu rendah, kerana impak masa kitaran kurang ketara pada kuantiti yang lebih kecil.
Bila Perlu Menggunakan Acuan Suntikan Isipadu Rendah
Pengesahan Prototaip dengan Bahan Sebenar
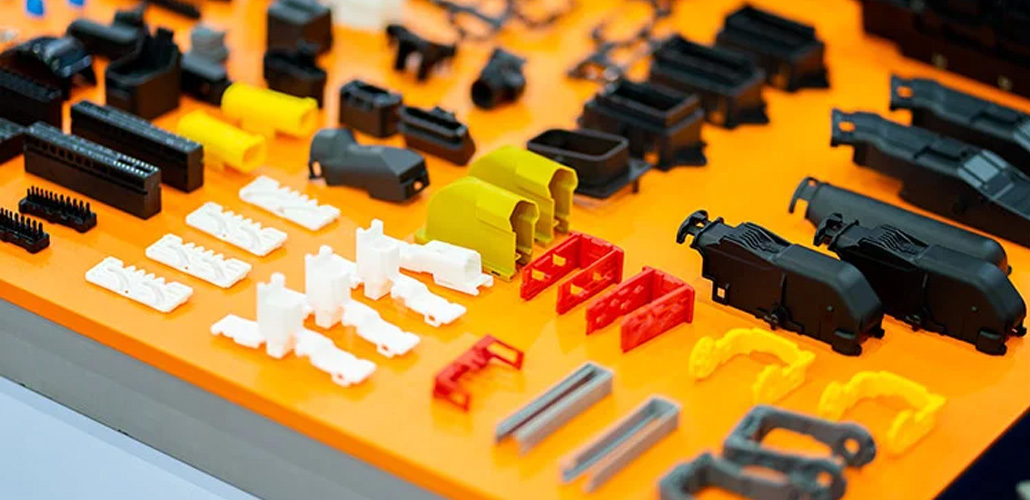
Percetakan 3D merupakan alat yang tepat untuk prototaip peringkat awal, tetapi ia mempunyai hadnya. Bahagian plastik bercetak 3D tidak meniru sifat mekanikal atau ciri permukaan setara acuan suntikan. Apabila reka bentuk anda matang dan anda memerlukan bahagian untuk ujian lapangan, pemeriksaan artikel pertama (FAI) atau program beta, pengacuan suntikan dengan bahan pengeluaran sebenar adalah pilihan yang tepat.
Peralatan Jambatan
Perkakas jambatan membolehkan syarikat mula menghasilkan bahagian yang menjana pendapatan sementara perkakas keluli bervolum tinggi sedang dibina. Acuan bervolum rendah boleh menjalankan beribu-ribu bahagian dalam masa yang sama, memastikan pelanggan dibekalkan dan menjana aliran tunai tanpa melambatkan pelancaran produk.
Pengeluaran Jangka Pendek dan Tersuai
Bukan setiap produk perlu dihasilkan dalam ratusan ribu. Komponen perindustrian khusus, peranti perubatan dan alat ganti kegunaan akhir tersuai selalunya mempunyai permintaan yang terhad. Perkhidmatan Pengacuan Suntikan Isipadu Rendahmenjadikannya berdaya maju dari segi ekonomi untuk mengeluarkan bahagian-bahagian ini tanpa overhed pelaburan perkakasan volum tinggi.
Memilih Antara Syarikat Pengacuan Suntikan Isipadu Rendah
Memilih rakan kongsi pembuatan yang tepat untuk projek volum rendah adalah lebih daripada sekadar harga. Kedalaman reka bentuk untuk sokongan kebolehkilangan (DFM), kualiti perkakas, julat bahan dan kebolehpercayaan penghantaran semuanya penting. Syarikat Pengacuan Suntikan Isipadu Rendahberbeza dengan ketara dalam cara mereka mengendalikan faktor-faktor ini.
Di LVMA, kami telah mengeluarkan komponen jitu sejak pangkalan pengeluaran kami ditubuhkan lebih 20 tahun yang lalu. Sejak memformalkan operasi perdagangan eksport kami pada tahun 2018, kami telah menumpukan pada penyepaduan pengacuan suntikan dengan proses pelengkap — pemesinan jitu CNC, penempaan kepala sejuk dan pengecapan — untuk menawarkan pelanggan satu sumber untuk bahagian berbilang proses yang kompleks. Kami bekerja dengan pelbagai bahan termasuk termoplastik kejuruteraan, kuprum, aluminium, zink dan besi, yang menawarkan perkhidmatan kepada sektor daripada komponen elektrik hingga perkakasan automotif dan perabot.
Pendekatan kami terhadap projek bervolum rendah menekankan semakan DFM awal, dokumentasi proses yang konsisten dan kawalan toleransi dari percubaan pertama. Bagi pelanggan yang berskala ke arah volum yang lebih tinggi, dokumentasi perkakas dan parameter proses kami dipindahkan dengan lancar ke dalam perancangan pengeluaran bervolum yang lebih tinggi.
Sistem Runner dan Parameter Proses
Dua jenis sistem pelari adalah perkara biasa dalam pengacuan suntikan isipadu rendah. Sistem pelari panas mengekalkan plastik cair di seluruh saluran penghantaran, mengurangkan pembaziran bahan dan variasi tekanan. Ia lebih mahal di awal tetapi meningkatkan konsistensi — berharga apabila geometri bahagian adalah kompleks.
Sistem pelari sejuk lebih ringkas dan kurang mahal, tetapi ia menghasilkan lebih banyak sisa bahan setiap kitaran. Bagi projek volum rendah di mana kiraan kitaran adalah sederhana, keberkesanan kos pelari sejuk selalunya menjadikannya pilihan praktikal. Keputusan akhirnya bergantung pada geometri bahagian, bahan dan isipadu.
Rantaian Bekalan dan Fleksibiliti Inventori
Satu kelebihan yang diabaikan apabila bekerjasama dengan Perkhidmatan Pengacuan Suntikan Isipadu Rendahadalah ketangkasan rantaian bekalan. Pengeluaran atas permintaan — tanpa kekangan kuantiti pesanan minimum (MOQ) — membolehkan pasukan memesan alat ganti mengikut permintaan dan bukannya menyimpan inventori berlebihan. Pendekatan ini mengurangkan kos pergudangan, menghadkan pendedahan kepada turun naik permintaan dan menyediakan penampan apabila perkakasan berskala besar memerlukan penyelenggaraan atau pembaikan.
Bagi pasukan produk global, mempunyai rakan kongsi pengeluaran volum rendah yang boleh dipercayai juga dapat mengurangkan risiko gangguan bekalan. Komponen boleh dihasilkan secara serantau atau dipelbagaikan merentasi pembekal tanpa kos penambahan peralatan.
Kesimpulan
Pengacuan suntikan volum rendah merapatkan jurang antara prototaip awal dan pengeluaran berskala penuh — dan ia lebih mudah diakses daripada yang disedari oleh kebanyakan pasukan produk. Sama ada anda mengesahkan reka bentuk matang dengan bahan sebenar, menjalankan siri pengeluaran terhad atau merapatkan jurang kepada perkakas volum tinggi, bahan acuan dan rakan kongsi pembuatan yang betul membuat semua perbezaan.
Daripada acuan polimer bercetak 3D untuk kerja sub-500 bahagian, kepada perkakas aluminium untuk projek isipadu sederhana, kepada keluli separa keras untuk toleransi yang lebih ketat dan hayat alat yang lebih lama, setiap pendekatan mempunyai tempatnya. Kuncinya ialah memadankan pilihan acuan anda dengan keperluan isipadu, garis masa dan toleransi sebenar anda.
Di LVMA, keupayaan pengeluaran bersepadu kami — merangkumi pengacuan suntikan, pemesinan CNC dan pembentukan ketepatan — membolehkan kami menyokong pelanggan melalui setiap peringkat perjalanan tersebut. Jika anda menilai Syarikat Pengacuan Suntikan Isipadu Rendahuntuk projek yang akan datang, kami mengalu-alukan perbualan itu.
Cuba LVMA Sekarang!
Nikmati diskaun 10% untuk pesanan pertama anda, tanpa emel pemasaran