
 Perkhidmatan
 Pemesinan CNC
 Tuangan Mati
 Lembaran Logam
 Prototaip
 Acuan Suntikan
 Seni Bina & Hiasan
 Industri
 Hadiah & Kraftangan
 Tenaga Baharu
 Peralatan Industri
 Elektrik
 Automotif
 Perkakasan
 Sumber
 Baru
 Blog
 Soalan Lazim
 Muat turun


Reed Lu
Jurutera Jualan
Reed mempunyai 5 tahun pengalaman jualan, termasuk pengurusan perniagaan, pengurusan kualiti dan penulisan teknikal. Beliau memegang Ijazah Sarjana Muda dalam Kejuruteraan dan berminat untuk belajar dan berkongsi pengetahuan serta pengalaman dalam pemesinan dan pembuatan.


Penjelasan Penyaduran Elektro: Prinsip, Bahan dan Aplikasi
Tarikh Diterbitkan: 2026-06-20
Ketahui cara proses penyaduran elektro menghasilkan kemasan penyaduran elektro yang tahan lama, logam yang manakah berfungsi paling baik dan mengapa komponen penyaduran elektro tahan lebih lama.
Penjelasan Penyaduran Elektro: Prinsip, Bahan dan Aplikasi
Daripada pemegang pintu dan penyambung litar kepada kemasan hiasan automotif dan barang kemas yang boleh dipakai, hampir semua barangan logam yang kita berinteraksi setiap hari menjalani proses penyaduran elektrik. Salutan logam nipis mikroskopik digunakan pada produk ini untuk meningkatkan penampilan estetik, ketahanan struktur dan rintangan kakisan terhadap faktor persekitaran luaran dan dalaman yang keras.
Walaupun rawatan permukaan ultra nipis ini tidak dapat dilihat dengan mata kasar, ia memainkan peranan yang sangat penting dalam menentukan jangka hayat dan prestasi operasi keseluruhan komponen logam selepas ia dikeluarkan dan dihantar keluar dari kilang. Artikel ini akan menawarkan pecahan komprehensif yang merangkumi prinsip kimia asas di sebalik penyaduran elektrik, serta kebaikan dan keburukan praktikal yang perlu dipertimbangkan oleh pembeli dengan teliti sebelum mengesahkan pesanan perolehan pukal.
Apakah Penyaduran Elektro?
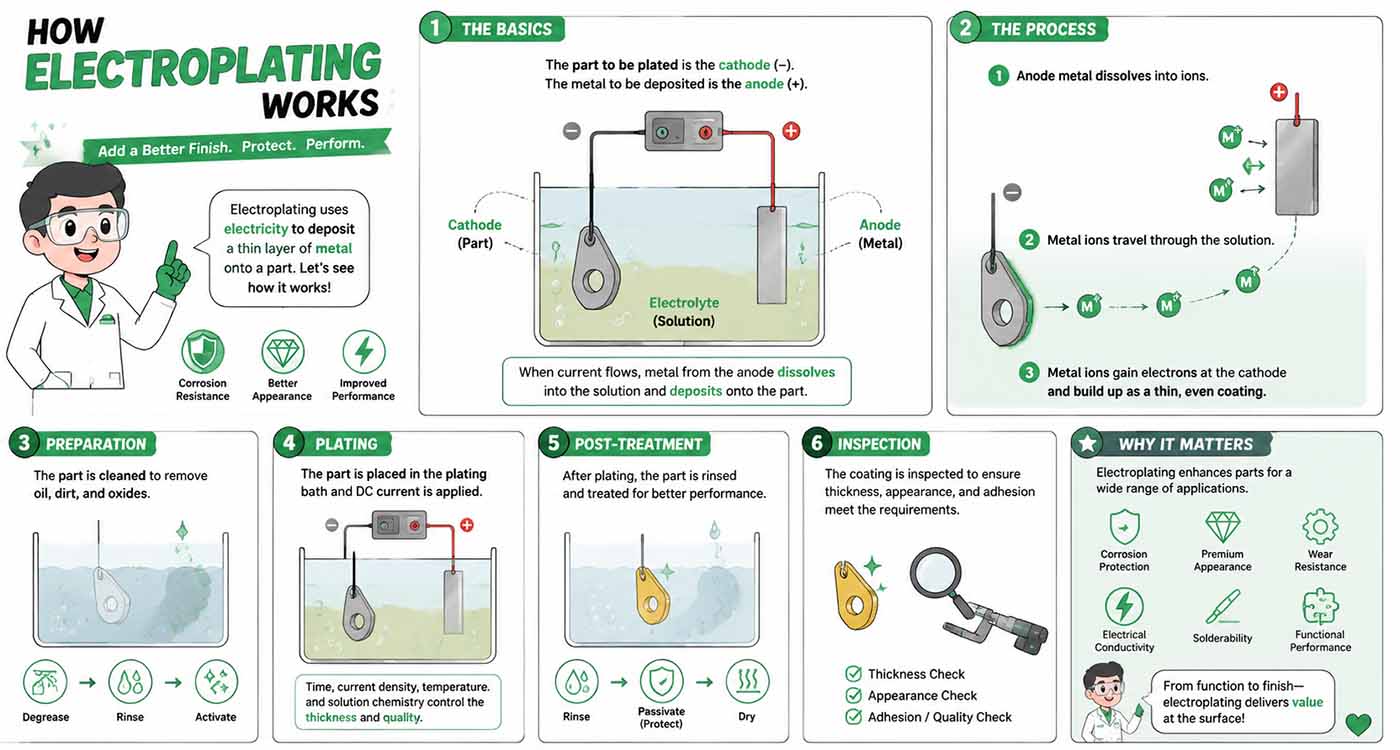
Proses penyaduran elektro menggunakan arus elektrik untuk menyalut bahan asas dengan filem logam nipis. Dicipta pada awal tahun 1800-an, kaedah kemasan permukaan ini telah mengalami peningkatan berterusan, seperti yang diperkenalkan pada Gambaran keseluruhan penyaduran elektrik Wikipedia.
Ia mengikat logam melalui tindak balas elektrokimia dan bukannya pelekatan mekanikal, menghasilkan salutan yang sangat kukuh. Digunakan secara meluas untuk hiasan dan fungsi, contohnya, barang hiasan bersalut emas dan aci hidraulik bersalut krom keras.
Bagaimanakah Proses Penyaduran Elektro Berfungsi?
Pada terasnya, penyaduran elektro berjalan berdasarkan prinsip elektrolisis. Empat elemen membolehkan tindak balas: sumber kuasa, anod, katod dan elektrolit. Sebaik sahaja arus mengalir, ion logam dalam larutan berhijrah ke arah benda kerja yang bercas negatif dan terikat pada permukaannya, membina lapisan seragam dari semasa ke semasa.
Empat Komponen Teras
-
Sumber Kuasa / Penerus — menukar arus AC kepada arus DC yang diperlukan oleh mandian
-
Anod — biasanya logam yang sama yang dimendapkan; membekalkan ion semasa ia teroksida
-
Katod — benda kerja itu sendiri, yang membawa cas negatif
-
Elektrolit — larutan ionik yang membawa ion logam ke arah katod
Anda boleh menganggap mandian itu sebagai gelung tertutup: apabila ion meninggalkan anod dan mendap di katod, anod terus mengisi semula larutan, jadi tindak balas itu berterusan selagi arus dibekalkan. Melaraskan voltan, masa dan kepekatan ion membolehkan jurutera menyelaraskan ketebalan, kekerasan dan rupa tanpa mengubah kimia yang mendasarinya.
Jenis-jenis Kaedah Penyaduran Elektro
Bukan setiap bahagian sesuai dengan persediaan yang sama. Kaedah yang betul bergantung pada saiz, geometri, jumlah pengeluaran dan kualiti kemasan yang diperlukan.
| Kaedah | Terbaik Untuk | Tukar ganti |
|---|---|---|
| Penyaduran Tong | Bahagian kecil dan teguh (skru, bolt) dalam jumlah yang tinggi | Kos yang lebih rendah, tetapi kesan runtuhan kecil mungkin berlaku |
| Penyaduran Rak | Bahagian besar atau halus yang memerlukan liputan yang tepat | Kualiti lebih tinggi, kos buruh lebih tinggi |
| Penyaduran Berus | Pembaikan setempat atau salutan terpilih | Mudah alih, tetapi tidak sesuai untuk permukaan yang besar |
| Penyaduran Berterusan (Gelendong ke Gelendong) | Stok panjang seperti dawai, jalur atau tiub | Cekap untuk panjang, kurang sesuai untuk bentuk kompleks |
Penyaduran laras dan rak kekal sebagai dua pendekatan yang paling banyak digunakan merentasi rantaian bekalan perindustrian, manakala penyaduran berus dan berterusan mengisi niche yang lebih khusus.
Logam Biasa yang Digunakan dalam Kemasan Penyaduran Elektro
Pemilihan logam menentukan apa yang kemasan penyaduran elektrik sebenarnya menyampaikan. Logam yang berbeza mempamerkan rupa, kekonduksian elektrik, kekerasan dan rintangan kakisan yang berbeza-beza selepas penyaduran elektrik.
| Logam | Manfaat | Penggunaan Biasa |
|---|---|---|
| Zink | Perlindungan kakisan pengorbanan, kos rendah | Skru, spring, paip brek |
| Nikel | Rintangan kakisan dan haus, lapisan asas yang baik | Komponen perindustrian, kemasan hiasan |
| Tembaga | Kekonduksian tinggi, asas lekatan yang kuat | PCB, bahagian elektronik |
| Emas | Kekonduksian unggul, penampilan mewah | Penyambung, barang kemas, kenalan PCB |
| Perak | Kekonduksian tinggi, geseran rendah | Panel solar, semikonduktor |
| Krom | Kekerasan, rintangan haus, kemasan cerah | Bahagian automotif dan aeroangkasa |
| Paladium | Alternatif emas yang menjimatkan kos, tahan haus | Penyambung elektronik, bahagian perubatan |
Jika projek anda menggabungkan keperluan seperti kekonduksian dan penampilan premium, menggabungkan lapisan asas nikel dengan lapisan atas emas atau perak adalah amalan biasa kerana tidak semua logam terikat dengan baik secara langsung dengan setiap substrat. Secara keseluruhan, pilihan ini merangkumi sebahagian besar piawaian kemasan penyaduran elektrik pengeluar nyatakan hari ini.
Mengapa Pengilang Memilih Komponen Bersadur Elektro
Faedah Prestasi
-
Meningkatkan ketahanan kakisan dengan ketara dalam persekitaran kimia atau pantai.
-
Kekonduksian elektrik yang dipertingkatkan untuk penyambung dan bahagian litar
-
Peningkatan kekerasan permukaan dan rintangan haus
-
Pembetulan dimensi melalui ketebalan binaan terkawal
-
Penaiktarafan estetik tanpa menukar bahan asas
Kelebihan-kelebihan ini menjelaskan mengapa komponen bersadur elektrik muncul merentasi aeroangkasa, automotif, elektronik dan pembuatan barang kemas. Bilah turbin titanium bersalut nikel dan pin penyambung bersalut emas menyelesaikan masalah yang sangat berbeza, tetapi kedua-duanya bergantung pada elektrokimia asas yang sama.
Had untuk Menimbang
Penyaduran elektro hanya boleh memproses bahan asas konduktif melainkan salutan pra-konduktif ditambah terlebih dahulu. Selain itu, kesan perlindungannya hanya bertindak pada permukaan bahan. Sebaik sahaja salutan penyaduran elektro tercalar atau pecah, substrat mentah di bawahnya akan terdedah secara langsung.
Di samping itu, yuran persediaan awal yang mahal dan keperluan pengurusan kimia yang ketat meningkatkan lagi kos pengeluaran keseluruhan. Atas sebab ini, pengeluar dan pembeli harus menilai sepenuhnya kelemahan ini sebelum memilih penyaduran elektrik sebagai penyelesaian rawatan permukaan akhir.
Aplikasi Perindustrian
Penyaduran elektro muncul di mana-mana sahaja ketahanan, kekonduksian atau penampilan penting untuk komponen bersadur elektrik merentasi industri-industri ini:
-
Aeroangkasa: salutan nikel atau platinum pada bilah dan pengikat turbin untuk rintangan haba dan haus
-
Automotif: kemasan krom dan zink-nikel pada trim, penyuntik bahan api dan kenalan bateri
-
Elektronik: penyaduran emas, tembaga dan paladium pada penyambung, PCB dan semikonduktor
-
Barang Kemas: penyaduran emas, perak dan rhodium untuk penampilan dan ketahanan
Memilih Rakan Kongsi yang Tepat untuk Projek Anda
Memilih pembekal adalah sama pentingnya dengan memilih logam. Cari peralatan proses yang mantap, kawalan kualiti yang didokumenkan (nilai Ra, ketebalan, ujian lekatan), pengalaman industri yang berkaitan dan sokongan teknikal yang responsif — ketidakpadanan dalam mana-mana bidang ini boleh menjadikan reka bentuk yang baik menjadi kerja semula yang mahal.
Kesimpulan
Penyaduran elektro kekal sebagai salah satu cara yang paling boleh dipercayai untuk menaik taraf permukaan sesuatu bahagian tanpa mereka bentuk semula bahagian itu sendiri. Sama ada matlamatnya adalah rintangan kakisan, kekonduksian, kekerasan atau daya tarikan visual yang mudah, gabungan kaedah dan logam yang betul dapat memenuhinya. Memahami proses penyaduran elektrik, pilihan bahan yang realistik dan di mana terletaknya had teknik meletakkan anda dalam kedudukan yang lebih kukuh untuk menentukan kemasan yang benar-benar sepadan dengan aplikasi anda — daripada meneka dan berharap ia tahan.
Cuba LVMA Sekarang!
Nikmati diskaun 10% untuk pesanan pertama anda, tanpa emel pemasaran