
 Perkhidmatan
 Pemesinan CNC
 Tuangan Mati
 Lembaran Logam
 Prototaip
 Acuan Suntikan
 Seni Bina & Hiasan
 Industri
 Hadiah & Kraftangan
 Tenaga Baharu
 Peralatan Industri
 Elektrik
 Automotif
 Perkakasan
 Sumber
 Baru
 Blog
 Soalan Lazim
 Muat turun


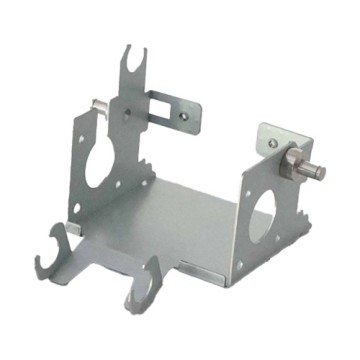
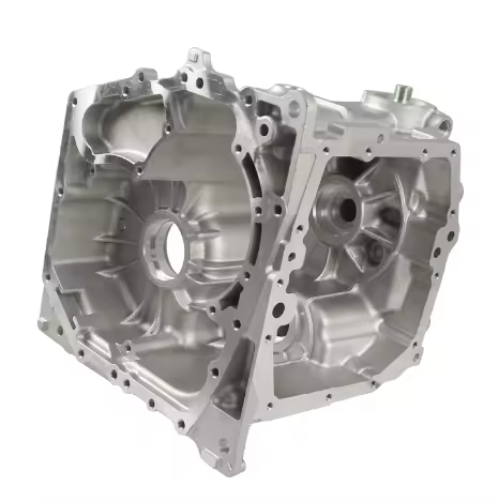
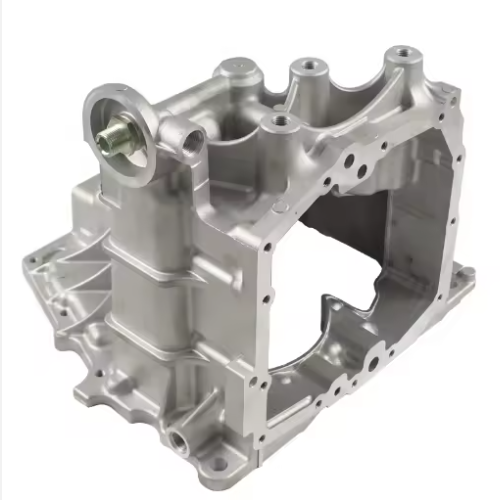
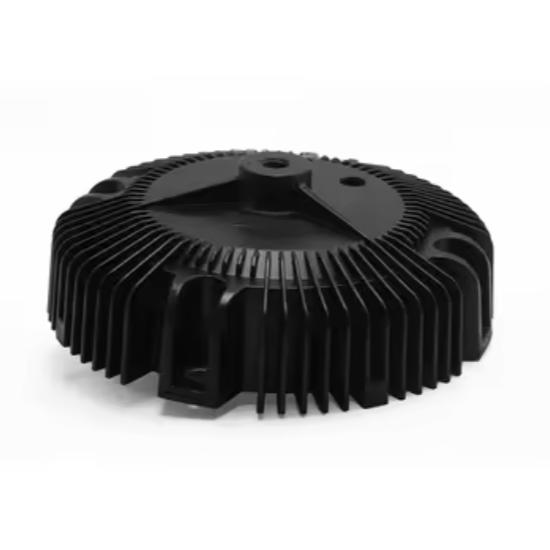
Kes Transmisi Aluminium Die Casting China - Bahagian Ketepatan Tinggi daripada Pembekal dan Kilang yang Boleh Dipercayai
Kes Penghantaran ialah cangkerang luar kotak gear kereta — mekanisme yang digunakan untuk mengubah kelajuan dan tork daripada enjin. Kerosakan pada perumah kotak gear boleh menjejaskan keseluruhan rangkaian kuasa. Acuan aloi aluminium ialah kaedah pengeluaran utama untuk kes penularan dalam kereta penumpang dan kenderaan komersial.
Apakah Pemutus Die Aluminium?
Tuangan acuan aluminium ialah proses pembuatan tekanan tinggi di mana aluminium cair dipaksa masuk ke dalam acuan keluli jitu — dikenali sebagai "acuan" — untuk menghasilkan komponen berbentuk hampir bersih. Hasilnya ialah bahagian yang padat dan konsisten dari segi dimensi dengan kualiti permukaan yang sangat baik.
Berbanding dengan tuangan pasir atau tuangan graviti, tuangan acuan memberikan toleransi yang lebih ketat dan kebolehulangan yang jauh lebih baik. Untuk geometri kompleks seperti kes penularan, di mana saluran dalaman, bos pelekap dan permukaan kedap mesti diselaraskan dengan tepat, konsistensi itu bukanlah pilihan — ia adalah asas.
Langkah demi Langkah: Bagaimana Kotak Transmisi Aluminium Die Casting Dibuat
1
Reka Bentuk dan Kejuruteraan Acuan
Segalanya bermula dengan acuan. Jurutera perkakas menterjemahkan reka bentuk kotak penghantaran ke dalam acuan keluli berketepatan tinggi, biasanya dimesin mengikut toleransi dalam lingkungan ±0.05mm. Acuan mesti mengambil kira pengecutan bahan, mekanik lontaran dan penempatan garisan pemisah — keputusan yang secara langsung mempengaruhi kualiti bahagian akhir.
Reka bentuk acuan yang lemah merupakan salah satu punca kecacatan tuangan yang paling biasa. Melabur dalam perkakasan awal yang teliti adalah lebih berkesan kos daripada membetulkan masalah di peringkat hiliran.
2
Penyediaan dan Peleburan Aloi
Aloi aluminium — biasanya ADC12 atau A380 untuk aplikasi automotif — dicairkan dalam relau penahan pada suhu kira-kira 700°C (1,300°F). Cairan dinyahgas dan dirawat untuk meminimumkan keliangan dan kemasukan oksida, kedua-duanya menjejaskan integriti struktur dalam kemasan. kes penularan.
Pemilihan aloi tidak diseragamkan merentasi semua pembekal. Pembeli harus sentiasa meminta pensijilan bahan dan laporan ujian spektroskopi.
3
Suntikan Tekanan Tinggi
Aluminium cair disuntik ke dalam rongga acuan pada tekanan antara 10,000 hingga 30,000 psi melalui sistem ruang sejuk hidraulik. Tekanan ini memacu bahan ke dalam setiap ciri acuan — rusuk dalaman, bos lubang bolt, laluan bendalir — sebelum ia mula memejal.
Masa pengisian biasanya kurang daripada satu saat. Kelajuan dan tekanan bersama-sama memberikan bahagian aluminium tuangan acuan ciri ketumpatan dan definisi permukaannya.
4
Penyejukan dan Pelontaran
Acuan disejukkan melalui saluran air atau minyak dalaman. Kadar penyejukan terkawal mempengaruhi struktur butiran dan seterusnya, sifat mekanikal. Sebaik sahaja bahagian mencapai ketegaran yang mencukupi — biasanya dalam beberapa saat hingga beberapa minit bergantung pada ketebalan dinding — acuan terbuka dan tuangan dikeluarkan.
Penyejukan terlalu cepat atau terlalu perlahan akan menyebabkan tegasan baki atau melengkung. Di sinilah kejuruteraan proses membezakan pembekal yang berkebolehan daripada pembekal biasa.
5
Pemangkasan, Pemeriksaan dan Kemasan
Bahan kilat dan pintu dikeluarkan melalui mesin cetak trim. Tuangan kemudiannya memasuki pintu kualiti: pemeriksaan dimensi, imbasan sinar-X atau CT untuk keliangan dalaman dan ujian tekanan jika berkenaan.
Pilihan kemasan permukaan untuk kes penularan termasuk:
- 🔩Letupan tembakan — untuk penyingkiran tekstur dan kerak yang seragam
- ⚙️Pemesinan CNC — untuk menutup permukaan, lubang berulir dan lubang galas
- 🛡️Anodizing atau salutan — untuk ketahanan kakisan dalam persekitaran operasi yang keras
Mengapa Aluminium Die Casting Mengatasi Alternatifnya
⚖️
Kelebihan Kekuatan-ke-Berat
Aloi aluminium yang digunakan dalam tuangan acuan mencapai kekuatan tegangan 200–300 MPa sambil mengekalkan berat komponen yang jauh lebih rendah daripada yang setara dengan besi atau keluli. Bagi OEM automotif yang menguruskan sasaran kecekapan bahan api armada, setiap pengurangan gram merentasi komponen drivetrain adalah bersamaan. Penyelidikan daripada Jabatan Tenaga secara konsisten mengetengahkan tuangan acuan aluminium sebagai salah satu strategi peringanan berimpak tertinggi yang tersedia untuk pereka kenderaan.
📐
Kebolehulangan Dimensi pada Skala
Tuangan acuan menghasilkan bahagian dengan ketekalan dimensi yang ketat merentasi ribuan kitaran — kritikal apabila kes penularan mesti berinteraksi dengan pelbagai komponen lain yang dimesin dengan tepat. Ini mengurangkan atau menghapuskan pemesinan sekunder pada banyak ciri, sekali gus memampatkan masa tunggu dan kos unit.
♻️
Kecekapan Bahan
Proses ini menghasilkan kadar penggunaan bahan mentah yang tinggi. Pelari, pintu pagar dan bahan limpahan boleh dikitar semula sepenuhnya ke dalam leburan, sekali gus mengurangkan kadar sekerap berkesan dengan ketara berbanding pendekatan pemesinan-dari-bilet.
Apa yang Sering Diabaikan oleh Pembeli: Keupayaan Proses Pembekal
Proses tuangan acuan itu sendiri difahami dengan baik. Pembolehubah yang sebenarnya menentukan hasil yang berkualiti ialah disiplin proses pembekal — betapa konsistennya mereka mengawal parameter suntikan, profil penyejukan dan kimia aloi dari satu kelompok ke kelompok yang lain.
Di LVMA, pasukan kami bekerjasama dengan pelanggan automotif dan perindustrian yang memerlukan bahagian tuangan mati aluminium dengan kerumitan yang tinggi dan keperluan konsistensi yang ketat. Berdasarkan lebih 20 tahun pengalaman pembuatan Dalam pangkalan pengeluaran kami sendiri, kami mengintegrasikan tuangan acuan dengan pemesinan ketepatan CNC hiliran dalam aliran kerja terselaras tunggal — jadi permukaan pengedap, lubang galas dan ciri berulir diproses dan disahkan di bawah sistem kualiti yang sama. Integrasi tersebut menghapuskan risiko serah terima dan memberikan pelanggan satu titik akauntabiliti daripada aloi mentah kepada komponen siap.
Untuk pembeli mencari sumber kes penularan pada volum, keterlihatan hujung ke hujung seperti itu bernilai lebih daripada harga unit yang dinyatakan.
Soalan Lazim
QAloi aluminium apakah yang paling biasa digunakan untuk kes penghantaran die casting?
ADC12 dan A380 merupakan aloi aluminium yang paling banyak digunakan untuk tuangan acuan kotak transmisi automotif. Kedua-duanya menawarkan keseimbangan yang kukuh antara kebolehtuangan, kekuatan mekanikal dan rintangan kakisan. Pilihan aloi khusus bergantung pada keperluan beban aplikasi dan persekitaran operasi. Pembeli harus sentiasa meminta pensijilan bahan dan laporan ujian spektroskopi untuk mengesahkan komposisi aloi.
QApakah toleransi yang boleh dicapai oleh pemutus acuan aluminium untuk kes penghantaran?
Tuangan acuan aluminium tekanan tinggi secara rutin boleh mencapai toleransi dimensi dalam lingkungan ±0.1mm pada ciri standard, dengan toleransi yang lebih ketat boleh dicapai pada antara muka kritikal melalui pemesinan CNC hiliran. Perkakas acuan itu sendiri biasanya dimesin sehingga ±0.05mm. Untuk permukaan pengedap, lubang galas dan lubang berulir, pemesinan CNC pasca tuang adalah amalan standard untuk memenuhi ketepatan yang diperlukan oleh pemasangan transmisi.
QBagaimanakah keliangan dalaman dikesan dan dikawal dalam kes penghantaran acuan acuan?
Keliangan dalaman merupakan salah satu kebimbangan kualiti yang paling kritikal dalam kes penghantaran acuan acuan. Pembekal menggunakan pemeriksaan sinar-X dan pengimbasan CT untuk mengesan lompang, keliangan pengecutan dan kemasukan gas dalam tuangan. Kawalan proses — termasuk penyahgasan cair yang betul, kelajuan dan tekanan suntikan yang dioptimumkan, dan penyejukan terkawal — merupakan cara utama untuk meminimumkan keliangan semasa pengeluaran. Ujian tekanan juga digunakan di tempat yang memerlukan integriti kedap bendalir.
QApakah masa tunggu biasa untuk kotak transmisi tuangan die aluminium baharu dari perkakas hingga pengeluaran?
Pembangunan perkakas untuk acuan kotak transmisi baharu biasanya mengambil masa 6–12 minggu bergantung pada kerumitan bahagian, saiz acuan dan kapasiti pembekal. Ini termasuk reka bentuk acuan, pemesinan, percubaan dan pengesahan dimensi. Setelah perkakas diluluskan, masa pengeluaran untuk bahagian tuangan berbeza-beza mengikut keperluan isipadu dan kemasan, tetapi biasanya antara 4–8 minggu setiap pengeluaran. Penglibatan awal dengan pembekal anda mengenai reka bentuk acuan boleh memampatkan keseluruhan garis masa dengan ketara.
QBolehkah kotak transmisi tuangan aluminium digunakan dalam rangkaian pemacu kenderaan elektrik (EV)?
Ya. Tuangan acuan aluminium semakin penting dalam aplikasi rangkaian pemacu EV, termasuk perumah gandar-e dan kotak gear pengurangan. EV mengutamakan pembinaan ringan untuk memaksimumkan jarak, menjadikan kelebihan kekuatan-ke-berat tuangan acuan aluminium amat berharga. Kotak penghantaran EV juga mungkin memerlukan saluran penyejukan bersepadu dan pertimbangan perisai elektromagnet yang lebih ketat, yang kedua-duanya boleh ditampung dalam proses tuangan acuan dan pemesinan CNC.
QApakah rawatan permukaan yang disyorkan untuk kes penghantaran tuangan mati aluminium yang beroperasi dalam persekitaran yang keras?
Bagi kes penghantaran yang terdedah kepada kelembapan, garam jalan atau cecair yang agresif, anodisasi menyediakan lapisan oksida keras dan tahan kakisan yang disepadukan terus ke dalam permukaan aluminium. Sistem salutan serbuk atau cat cecair juga digunakan untuk perlindungan dan pengenalpastian tambahan. Letupan tembakan biasanya digunakan sebelum sebarang salutan untuk memastikan lekatan permukaan yang betul. Rawatan yang sesuai bergantung pada persekitaran operasi khusus, pendedahan cecair dan keperluan spesifikasi OEM.
Bertanya Sekarang!
Untuk maklumat lanjut tentang perkhidmatan pemesinan kami, muat naik lukisan dan butiran perhubungan anda. Kami akan menjawab soalan anda dan memberikan sebut harga segera.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.