
 Perkhidmatan
 Pemesinan CNC
 Tuangan Mati
 Lembaran Logam
 Prototaip
 Acuan Suntikan
 Seni Bina & Hiasan
 Industri
 Hadiah & Kraftangan
 Tenaga Baharu
 Peralatan Industri
 Elektrik
 Automotif
 Perkakasan
 Sumber
 Baru
 Blog
 Soalan Lazim
 Muat turun


01
Reka Bentuk Tekstur Acuan untuk Pengacuan Suntikan: Prinsip dan Kes
2025-07-22
Dalam pembuatan moden, tekstur permukaan acuan telah menjadi bahagian penting dalam kawalan kualiti produk. Teknologi rawatan permukaan yang tepat bukan sahaja dapat meningkatkan kesan visual produk, tetapi juga meningkatkan ciri-ciri fungsinya dengan ketara.
Selain meningkatkan estetika, tekstur permukaan juga mempengaruhi fungsi produk. Tekstur dapat mengurangkan silau, menyembunyikan kecacatan, dan meningkatkan ketahanan haus. Oleh itu, pengeluar mesti menentukan penyelesaian tekstur yang optimum berdasarkan senario aplikasi khusus produk, dengan mengambil kira sifat bahan, kos pengeluaran, dan keperluan prestasi.
Untuk membantu anda lebih memahami aspek utama reka bentuk acuan ini, kami telah menyediakan pengenalan praktikal untuk tekstur acuanDalam bahagian berikut, kami akan menerangkan jenis-jenis proses tekstur permukaan dan senario aplikasi khusus bagi tekstur permukaan yang berbeza.
Apakah Tekstur Permukaan?
Untuk membantu anda lebih memahami aspek utama reka bentuk acuan ini, kami telah menyediakan pengenalan praktikal kepada tekstur acuan. Dalam bahagian berikut, kami akan menerangkan mengapa tekstur permukaan penting, jenis proses tekstur permukaan dan senario aplikasi khusus bagi tekstur permukaan yang berbeza.
Parameter penting Tekstur Permukaan
Lay
Lay menerangkan arah utama corak permukaan, yang sebahagian besarnya ditentukan oleh teknologi pemprosesan tertentu. Contohnya, penggilingan akan menghasilkan tekstur berjalur selari dengan laluan pergerakan alat. Pengamplasan akan membentuk corak calar yang konsisten dengan arah pergerakan kertas pasir.
Kekasaran
Kekasaran permukaan mencerminkan tahap ketidakrataan permukaan. Kekasaran permukaan Ra 0.8 μm secara amnya dianggap licin, manakala kekasaran permukaan Ra 3.2 μm adalah jauh lebih kasar dan biasanya digunakan untuk rawatan matte.
Kelonggaran
Turun naik berkala yang disebabkan oleh getaran peralatan atau turun naik parameter proses apabila alat mesin bergerak di kawasan yang luas. Satu contoh biasa ialah apabila pusat pemesinan CNC memotong pada kelajuan tinggi, getaran kecil gelendong akan meninggalkan tanda beralun yang khas pada permukaan bahan kerja. Panjang gelombangnya biasanya dalam julat 0.8-25 mm.
Mengapa Tekstur Acuan Begitu Penting?
Tekstur Permukaan sesuatu objek boleh menjadikan sesuatu produk lebih mesra pengguna. Ia bukan sekadar penampilan; ia mempunyai kelebihan praktikal. Contohnya, ia boleh menjadikan peranti perubatan lebih mudah digenggam dan lebih tidak licin, dan ia boleh menjadikan pembungkusan yang cantik terasa licin dan selesa apabila disentuh. Selain itu, ia juga boleh menunjukkan ciri-ciri jenama melalui corak khas.
Kaedah Utama untuk Mencipta Tekstur Acuan
Mari kita lihat tiga kaedah utama yang digunakan untuk mencipta tekstur permukaan acuan:
1. Penggilapan

Gunakan pes kasar, kertas pasir, roda penggilap dan alat lain untuk menyelesaikan permukaan acuan secara mekanikal bagi menjadikan permukaan licin separas cermin.
Ciri-ciri
- ● Permukaannya boleh menjadi sangat licin (seperti SPI A1).
- ● Tanggalkan calar kecil dan tanda pemprosesan untuk meningkatkan kualiti keseluruhan acuan.
Kesan terhadap Produk Siap
- ● Jadikan permukaan bahagian yang diacukan suntikan kelihatan seperti cermin atau kesan berkilat tinggi, dengan penglihatan yang jelas dan berkilat yang kuat.
- ● Sesuai untuk bahagian lutsinar (seperti kanta, pelindung lampu) atau produk dengan keperluan penampilan yang tinggi.
- ● Keperluan yang tinggi untuk kecairan bahan semasa pengacuan suntikan, dan tanda aliran atau tanda udara mudah berlaku.
2. Letupan pasir

Pasir halus, manik kaca dan zarah lain disembur ke permukaan acuan melalui udara bertekanan tinggi untuk membentuk tekstur cekung dan cembung halus yang seragam.
Ciri-ciri
- ● Kesan permukaan berkabut, matte dan berbutir boleh diperolehi.
- ● Menghilangkan kesan pemprosesan dan meningkatkan konsistensi permukaan dengan berkesan.
Kesan terhadap Produk Siap
- ● Permukaan produk menampilkan tekstur matte yang lembut, tidak memantulkan cahaya dan kalis cap jari.
- ● Ia boleh menyembunyikan kecacatan kecil dan meningkatkan penampilan keseluruhan produk.
3.EDM - Pemesinan Nyahcas Elektrik
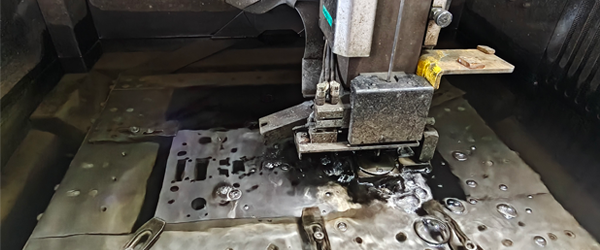
Menggunakan nyahcas frekuensi tinggi antara elektrod, suhu tinggi dilepaskan pada permukaan acuan, menyebabkan logam cair dan mengewap untuk membentuk tekstur mikro-lubang.
Ciri-ciri
- ● Ia boleh membentuk tekstur kasar yang seragam pada permukaan acuan keluli keras.
- ● Teksturnya mempunyai kedalaman dan rasa logam tertentu, yang sesuai untuk penampilan gaya perindustrian.
Kesan terhadap Produk Siap
- ● Permukaannya menunjukkan tekstur kasar dengan rasa "berlubang", dan deria visual tiga dimensinya kuat.
- ● Ia bermanfaat untuk meningkatkan ketahanan anti-gelincir dan haus produk.
- ● Apabila bahan diisi, mudah untuk meninggalkan sisa gas dalam tekstur, dan reka bentuk demoulding dan ekzos perlu dioptimumkan.
Standard Kemasan Permukaan SPI
Yang Piawaian SPI (Persatuan Industri Plastik) ialah sistem yang digunakan secara meluas untuk mengklasifikasikan kemasan permukaan acuan. Ia mengkategorikan tahap pengilat acuan kepada empat kumpulan utama — A, B, C dan D, setiap satu dengan tiga gred (A1–D3). Piawaian ini memastikan kualiti permukaan yang konsisten untuk bahagian plastik yang dibentuk dan membantu pengeluar menyelaraskan jangkaan kemasan.
Kemasan Cermin Berkilat Tinggi (A1–A3)
Dicapai melalui penggilapan berlian, kemasan ini memberikan permukaan seperti cermin yang sempurna dengan kilauan maksimum.
Piawaian SPI | Selesai | Kaedah Selesai | Kekasaran Permukaan Ra |
|---|---|---|---|
A1 | Kemasan Berkilat Sangat Tinggi | Penggilap berlian 6000 Grit | 0.012 hingga 0.025 μm |
A2 | Kemasan Berkilat Tinggi | Penggilap berlian 3000 Grit | 0.025 hingga 0.05 μm |
A3 | Kemasan Berkilat Biasa | Penggilap berlian 1200 Grit | 0.05 hingga 0.1 μm |
Kemasan Separuh Berkilat (B1–B3)
Digilap dengan kertas pasir halus untuk menghasilkan permukaan yang licin tetapi kurang memantulkan cahaya berbanding Gred A.
Piawaian SPI | Selesai | Kaedah Selesai | Kekasaran Permukaan Ra |
|---|---|---|---|
B1 | Kemasan Separuh Berkilat Halus | Kertas Grit 600 | 0.05 hingga 0.1 μm |
B2 | Kemasan Separa Berkilat Sederhana | Kertas Grit 400 | 0.1 hingga 0.15 μm |
B3 | Kemasan Separa Berkilat Biasa | Kertas Grit 320 | 0.28 hingga 0.32 μm |
Kemasan Matte (C1–C3)
Dihasilkan menggunakan kertas pasir, kemasan ini menghasilkan tekstur berkilat rendah dan sedikit kasar.
Piawaian SPI | Selesai | Kaedah Selesai | Kekasaran Permukaan Ra |
|---|---|---|---|
C1 | Kemasan Matte Halus | Batu Grit 600 | 0.35 hingga 0.4 μm |
C2 | Kemasan Matte Sederhana | Batu Grit 400 | 0.45 hingga 0.55 μm |
C3 | Kemasan Matte Biasa | Batu Grit 320 | 0.63 hingga 0.70 μm |
Kemasan Bertekstur (D1–D3)
Digunakan menggunakan semburan pasir, kemasan ini menghasilkan tekstur kasar dan tidak memantulkan cahaya.
Piawaian SPI | Selesai | Kaedah Selesai | Kekasaran Permukaan Ra |
|---|---|---|---|
D1 | Kemasan Bertekstur Satin | 600 batu sebelum letupan kering manik kaca #11 | 0.8 hingga 1.0 μm |
D2 | Kemasan Bertekstur Kering | 400 batu sebelum letupan kering #240oksida | 1.0 hingga 2.8 μm |
D3 | Kemasan Bertekstur Kasar | 320 batu sebelum letupan kering #24oksida | 3.2 hingga 18.0 μm |
Kes Permohonan
Tekstur Anti-gelincir untuk Perumah Pen Insulin
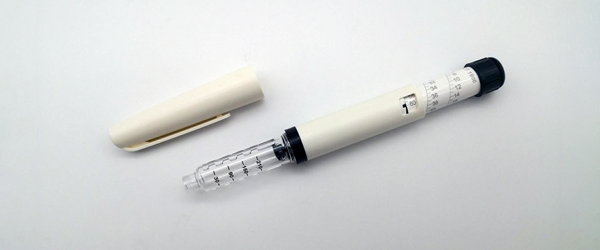
Permukaan acuan bertekstur halus menghasilkan kekasaran mikro terkawal di bahagian luar badan pen, meningkatkan keselamatan operasi dan memberikan cengkaman yang selesa. Reka bentuk tekstur khas ini menghalang gelinciran semasa suntikan kritikal.
Permukaan Matte Fon Kepala VR
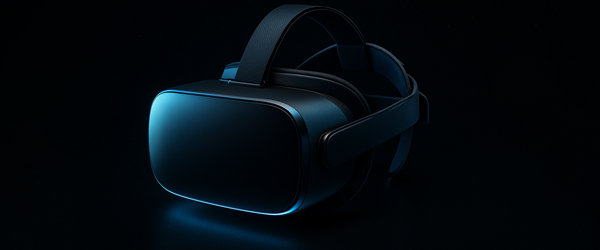
Tekstur acuan sandblasted menghasilkan kesan matte seragam pada perumah alat dengar, menghapuskan pantulan dan sisa cap jari.
Penggilap Cermin Papan Pemuka Kereta

Permukaan acuan yang digilap tinggi menggunakan penggilapan berlian untuk mencipta kesan cermin yang unggul untuk komponen papan pemuka. Topografi permukaan yang dikawal dengan tepat memantulkan cahaya ambien dengan elegan sambil mengekalkan rintangan calar.
Kesimpulan
Tekstur permukaan acuan adalah penting untuk penghasilan bahagian acuan suntikan. Artikel ini secara ringkas memperkenalkan butiran pemprosesan tekstur dan piawaian kemasan permukaan, yang merupakan faktor penting untuk dipertimbangkan semasa memilih tekstur acuan.
Jika anda memilih untuk bekerjasama dengan syarikat pengacuan suntikan yang berpengalaman, ia pasti akan mempercepatkan produk anda ke pasaran. Pakar LVMA mempunyai pengetahuan sistematik tentang piawaian permukaan SPI dan proses rawatan permukaan, dan anda boleh bergantung pada keupayaan kami untuk membantu anda menentukan tekstur permukaan ideal yang memenuhi matlamat kualiti anda.