
 サービス
 CNC加工
 ダイカスト
 板金
 プロトタイピング
 射出成形
 建築と装飾
 産業
 ギフト&クラフト
 新エネルギー
 産業機器
 電気
 自動車
 ハードウェア
 リソース
 新しい
 ブログ
 よくある質問
 ダウンロード



リード・ルー
セールスエンジニア
リードは、営業、事業管理、品質管理、技術文書作成を含む5年間の営業経験を有しています。工学の学士号を取得しており、機械加工と製造に関する知識や経験を学び、共有することに情熱を注いでいます。










プラスチックCNC加工:材料特性と切削方法のガイド
公開日: 2026年2月28日
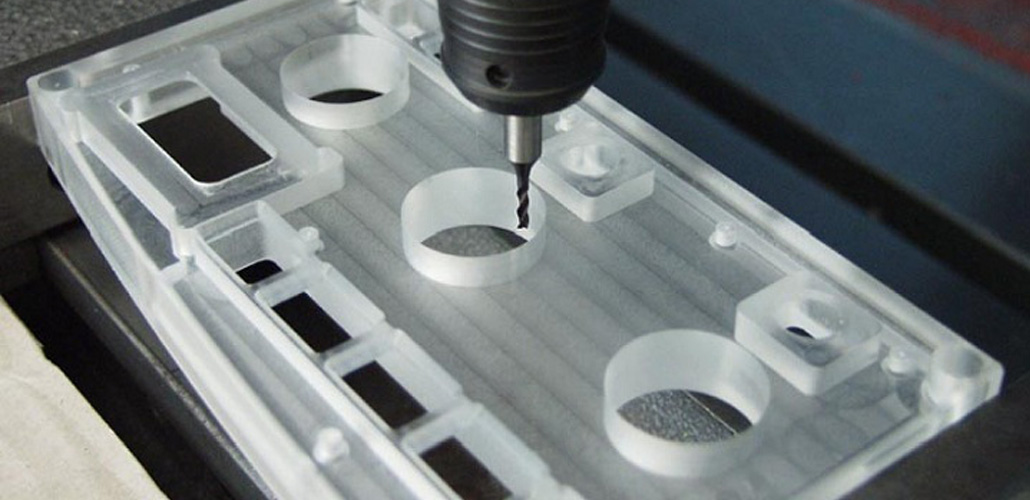
エンジニアリングプラスチックは、一般的に相対分子量が5,000を超える高分子量化合物からなるポリマー系材料です。その化学組成は主に炭素(C)、水素(H)、酸素(O)、窒素(N)、硫黄(S)から構成されていますが、長鎖分子構造によって独自の機械的特性と熱特性を発揮します。プラスチックは、樹脂を基材とし、性能向上のために様々な添加剤を加えて製造されます。
理解 プラスチックCNCフライス加工 熱感受性、弾性挙動、および切削屑形成特性に注意を払う必要がある。
エンジニアリングプラスチックの加工特性
エンジニアリングプラスチックは、熱伝導率が極めて低く(金属の約0.3%)、線膨張係数ははるかに高い(金属の2~20倍)。機械加工中、切削熱の大部分は工具の刃先に集中する。プラスチック材料内部では熱の放散が遅いため、局所的な過熱が容易に発生し、変形、変色、溶融、さらには燃焼につながる可能性がある。
それらの弾性率は金属の約1/16~1/10程度です。過度の切削力や締め付け圧力は大きな弾性変形を引き起こし、寸法精度に影響を与える可能性があります。したがって、次の点に留意してください。
- 刃先は非常に鋭利でなければならない
- 締め付け力は最小限に抑えるべきである。
- 切削力は適度に保つべきである
プラスチックは硬度と強度が低いため比較的加工しやすいが、パラメータの選択を誤ると表面品質がすぐに損なわれる可能性がある。
フライス工具の選定
プラスチックは強度と耐熱性が低いため、工具の形状が非常に重要な役割を果たす。
推奨機能は以下のとおりです。
- 切削力と温度を低減するために、大きなすくい角(25°~30°)を採用する。
- 摩擦を最小限に抑えるため、クリアランス角を大きくする(18°~20°)。
- 切りくず排出性を向上させる2枚刃エンドミル
一般的に使用される工具材料としては、TiNコーティングされた高速度鋼やK型超硬合金(YG6、YG8など)が挙げられる。量産においては、ダイヤモンドコーティングされた工具が優れた耐摩耗性と長寿命を実現する。
プラスチックシートを切断する場合、効率的な切り屑排出を確保するため、歯数が少なく、滑らかで幅の広い切り屑溝を備えたスリットソーが推奨されます。
プラスチックフライス加工の切削パラメータ
プラスチックは高温下で軟化しやすいため、切りくずの付着を防ぐために比較的低速の切削速度が推奨されます。同時に、材料強度が低いため、摩擦時間を短縮しつつ効率を向上させるために、送り速度を大きくし、切削深さを適度にすることができます。
プラスチックの切削加工における重要な目標は、生産性を維持しながら発熱を抑制するために、切削速度と送り速度のバランスを取ることである。
| プラスチックタイプ | 切断速度(m/分) | 送り速度(mm/回転) |
|---|---|---|
| ポリアミド(PA) | 150~180 | 0.25~0.35 |
| ポリプロピレン(PP) | 120~150 | 0.20~0.30 |
| ポリカーボネート(PC) | 150~200 | 0.15~0.50 |
| ポリウレタン(PU) | 90~200 | 0.05~0.20 |
| ポリオキシメチレン(POM) | 200~250 | 0.05~0.15 |
| フェノールラミネート | 120~300 | 0.10~0.25 |
| 有機ガラス(PMMA) | 15~80 | 0.10~0.25 |
実用的なフライス加工方法
のために プラスチックCNCフライス加工部品特に薄肉部品の場合、変形を防ぐために多点式軽クランプを使用する必要があります。汎用バイスよりも専用治具を使用するのが望ましいです。
薄板(厚さ1~15mm)を加工する場合:
- クランプは加工エッジに近づけておく
- より小径のカッターを使用してください
- 半径方向の切削深さを制限する
- 送り速度が速すぎないように注意する
エッジや輪郭を加工する際には、アップカット加工(ダウンカット加工)を強くお勧めします。これにより、欠けやエッジの破損を軽減できます。
正面フライス加工では、円弧状の工具経路を用いて外縁から中心に向かって加工を進めるのが望ましい。切削終了間際では、急激な破損や表面欠陥を防ぐため、送り速度を落とす必要がある。
PTFEのような延性に優れたプラスチックの場合、バリの発生を最小限に抑えるためには、非常に鋭利な工具と、刃当たりの送り量を小さくすること(特に仕上げ加工付近)が必要です。
冷却とチップ制御
高速切削加工中、プラスチックの切削屑が部分的に溶融し、切削刃に付着することがあります。切削屑の詰まりや切削の不安定化を防ぐため、乳化クーラントを使用して温度を下げ、切削屑の排出性を向上させる必要があります。
結論
プラスチックCNCフライス加工 金属加工とは大きく異なります。高い寸法精度と表面品質を実現するには、温度制御、鋭利な工具形状、適切なクランプ、最適化された切削条件が不可欠です。熱と変形を慎重に管理することで、メーカーは精密プラスチック部品の安定かつ効率的な生産を確保できます。
今すぐLVMAをお試しください!
初回注文は10%オフ、マーケティングメールは一切なし