
 Fibre
 Lavorazione CNC
 pressofusione
 Lamiera
 Prototipazione
 Stampaggio a iniezione
 Architettura e decorazione
 Industrie
 Regali e artigianato
 Nuova Energia
 Attrezzature industriali
 Elettrico
 Automobilistico
 Hardware
 Risorse
 Nuovo
 Blog
 FAQ
 Scaricamento



Reed Lu
Ingegnere commerciale
Reed vanta 5 anni di esperienza nelle vendite, inclusa la gestione aziendale, la gestione della qualità e la redazione di documentazione tecnica. È laureato in Ingegneria e nutre una grande passione per l'apprendimento e la condivisione di conoscenze ed esperienze nel campo della lavorazione meccanica e della produzione.










La guida definitiva alla lavorazione CNC: 8 fasi operative fondamentali
Data di pubblicazione: 24/02/2026
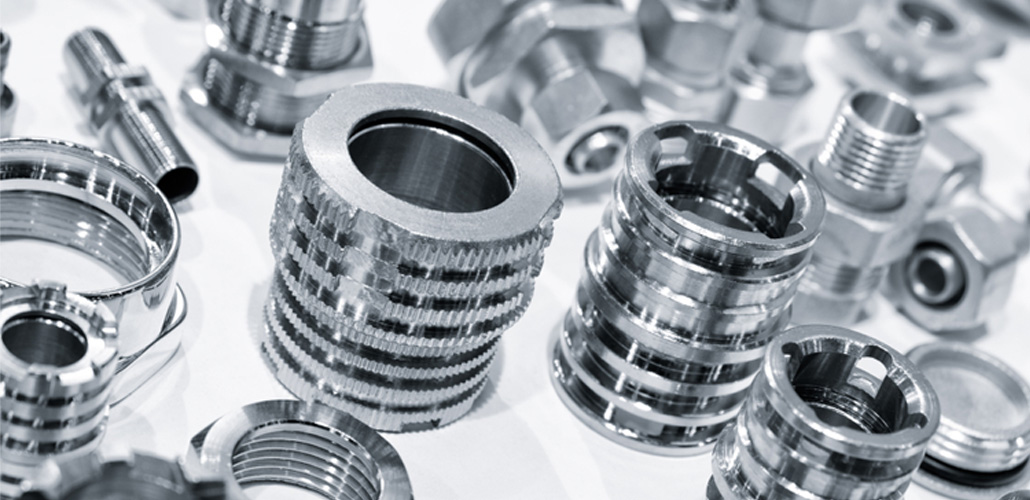
I centri di lavoro CNC sono apparecchiature di lavorazione meccanica fondamentali, caratterizzate da elevate prestazioni e un'ampia gamma di applicazioni. Per garantire la precisione ed evitare errori, gli operatori devono padroneggiare le procedure di base. Questo articolo descrive in dettaglio 8 passaggi operativi fondamentali, adatti sia ai principianti che ai tecnici esperti.
Preparazione pre-avvio per macchine utensili a controllo numerico (CNC)
Per Produttori di componenti lavorati a CNCIl lavoro preparatorio prima dell'avvio è un passaggio importante per garantire la sicurezza dell'apparecchiatura e migliorarne la precisione. Dopo l'avvio, l'arresto dell'alimentazione o il ripristino, eseguire innanzitutto il ritorno allo zero di riferimento della macchina per stabilire un punto di riferimento unificato ed evitare deviazioni dimensionali.
Serraggio del pezzo in lavorazione
La qualità del serraggio del pezzo influisce direttamente sulla precisione. Prima del serraggio, pulire e pretrattare il pezzo e gli utensili, quindi seguire le specifiche per un serraggio corretto.
- Pulire la superficie del pezzo per rimuovere detriti e olio, quindi lucidare le bave con una lima o una pietra ad oleatura per evitare deviazioni di posizionamento.
- Utilizzare griglie di precisione ad altezza uniforme; ispezionare le griglie e i dadi conformi alle normative. Per i pezzi più difficili da lavorare, fissare i componenti in una morsa per una maggiore affidabilità.
- Mantieni pulito il banco da lavoro. Posiziona dei rinforzi in ferro di uguale altezza ai quattro angoli del pezzo; aggiungine altri per i pezzi di grandi dimensioni per evitare deformazioni.
- Posizionare il pezzo in lavorazione come richiesto, calibrare la superficie di riferimento con un comparatore, serrare i dadi e ricontrollare che l'errore di serraggio rientri nei limiti.
- Verifica con un metro a nastro la lunghezza, la larghezza e l'altezza del pezzo per accertarti che corrispondano ai requisiti del disegno.
Contatto del pezzo in lavorazione
Il contatto con il pezzo determina la posizione zero di lavorazione (assi X, Y, Z) tramite una sonda fotoelettrica o meccanica, con metodi di centraggio e a lato singolo (il centraggio è più comune).
- Debuggare la sonda: mantenere ferma quella fotoelettrica; impostare quella meccanica a 450-600 ipm.
- Per azzerare l'asse X: toccare entrambi i lati del pezzo, calcolare il punto medio, impostarlo come zero, registrare la coordinata in G54-G59 e ricontrollare.
- Impostare la posizione zero dell'asse Y utilizzando lo stesso metodo impiegato per l'asse X per garantire la precisione.
Per il contatto su un solo lato, compensare la coordinata in base al raggio della sonda per ottenere zero. Registrare la coordinata in G54-G59 e ricontrollare visivamente la posizione zero.
Programmazione del software CAM del pezzo
I programmatori utilizzano software CAM (ad esempio, UG) per generare i percorsi utensile, effettuare controlli di interferenza, generare il codice CNC e trasmetterlo all'officina per la lavorazione.
Preparare tutti gli strumenti secondo le istruzioni di lavoro di programmazione.
Installare gli strumenti come indicato. Toccare il calibro di altezza con lo strumento, impostare la coordinata a zero, spostarlo verso il basso di 50 mm e riportarlo a zero (asse Z zero).
Registrare la coordinata meccanica dell'asse Z nei campi G54-G59 per completare l'azzeramento di X, Y e Z. Verificare attentamente l'accuratezza dei dati.
Impostazione dei parametri di lavorazione
Nel lavorazioni CNC personalizzateLa regolazione della velocità del mandrino e della velocità di avanzamento influisce direttamente sull'efficienza e sulla qualità della lavorazione. Le formule di calcolo specifiche sono le seguenti:
Impostazione della velocità del mandrino
N = 1000 × V / (3,14 × D)
- N: Velocità del mandrino (giri/min)
- V: Velocità di taglio (m/min)
- D: Diametro dell'utensile (mm)
Impostazione della velocità di avanzamento della lavorazione
F = N × M × Fn
- F: Velocità di avanzamento (mm/min)
- M: Numero di taglienti dell'utensile
- Fn: Quantità di taglio dell'utensile (mm/giro)
Impostazione della quantità di taglio per bordo
Fn = Z × Fz
- Z: Numero di taglienti dell'utensile
- Fz: Quantità di taglio per tagliente dell'utensile (mm/giro)
Avviare la lavorazione
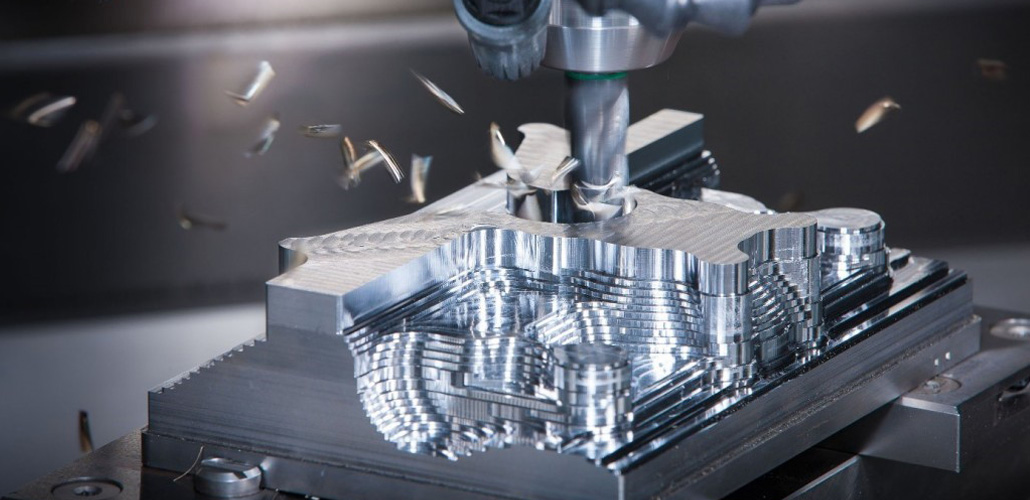
Controllare gli strumenti prima di iniziare. Lavorazione CNCImpostare la velocità di avanzamento al minimo, concentrarsi sull'operazione e tenere le mani sul pulsante di arresto. Aggiungere il fluido di taglio dopo un avanzamento sicuro. Rimanere vicino al pannello di controllo durante la sgrossatura. Ricontrollare con un comparatore dopo la sgrossatura; ottimizzare continuamente i parametri per ottenere risultati migliori.
Dopo la lavorazione, verificare le dimensioni confrontandole con il disegno. Segnalare tempestivamente eventuali problemi; scaricare e inviare per il controllo qualità solo dopo aver superato l'autocontrollo.
Punti chiave per le tipologie di lavorazione più comuni:
- Lavorazione dei fori: posizionare con una punta da centraggio, forare con una punta più piccola, quindi rifinire con una punta da trapano fino alla dimensione desiderata.
- Alesatura: Posizionare, forare leggermente, eseguire un'alesatura sgrossatura, quindi rifinire l'alesatura con una tolleranza finale di ≥0,1 mm.
- Alesatura: Posizionare, forare leggermente, quindi alesare; controllare la velocità del mandrino a 70-180 giri/min.
- Funzionamento DNC: Bloccare il pezzo, impostare lo zero e i parametri, trasmettere il programma e avviare la lavorazione.
Tipi di lavorazione comuni e punti chiave
- Lavorazione dei fori: posizionare con una punta da centraggio, forare con una punta più piccola, quindi rifinire con una punta da trapano fino alla dimensione desiderata.
- Alesatura: Posizionare, forare leggermente, eseguire un'alesatura sgrossatura, quindi rifinire l'alesatura con una tolleranza finale di ≥0,1 mm.
- Alesatura: Posizionare, forare leggermente, quindi alesare; controllare la velocità del mandrino a 70-180 giri/min.
- Funzionamento DNC: Bloccare il pezzo, impostare lo zero e i parametri, trasmettere il programma e avviare la lavorazione.
Ambito e contenuto dell'autoispezione per il personale addetto all'elaborazione dei dati.
Prima della lavorazione, leggere la scheda di processo per comprendere i requisiti del pezzo e le successive fasi di lavorazione. Verificare le dimensioni del grezzo prima del bloccaggio; assicurarsi che il posizionamento del pezzo corrisponda alle istruzioni di programmazione.
Eseguire un'autoispezione dopo la lavorazione di sgrossatura per correggere tempestivamente eventuali errori, concentrandosi sulle dimensioni di posizionamento dei pezzi lavorati. Rifinire la lavorazione dopo l'ispezione di sgrossatura. Eseguire un'autoispezione di forma e dimensioni, quindi scaricare e inviare per un'ispezione speciale se conforme.
Conclusione
Questo articolo fornisce una panoramica chiara e dettagliata del processo di lavorazione CNC, trattando la preparazione della macchina, il bloccaggio del pezzo, l'azzeramento, la programmazione CAM, l'impostazione dell'utensile, il calcolo dei parametri, l'esecuzione della lavorazione e il controllo qualità. Aiuta gli operatori a migliorare la precisione, l'efficienza e la coerenza del processo di lavorazione nella produzione CNC quotidiana.
LVMA è un professionista Produttore di componenti lavorati a CNC Specializzata in componenti personalizzati di alta precisione per le industrie globali. Grazie ad attrezzature CNC avanzate, ingegneri esperti e un rigoroso controllo qualità, LVMA offre soluzioni affidabili. servizi di lavorazione CNC personalizzati, capacità produttiva stabile e qualità costante per componenti meccanici complessi.
Prova subito LVMA!
Ottieni il 10% di sconto sul tuo primo ordine, niente email di marketing.