
 Fibre
 Lavorazione CNC
 pressofusione
 Lamiera
 Prototipazione
 Stampaggio a iniezione
 Architettura e decorazione
 Industrie
 Regali e artigianato
 Nuova Energia
 Attrezzature industriali
 Elettrico
 Automobilistico
 Hardware
 Risorse
 Nuovo
 Blog
 FAQ
 Scaricamento


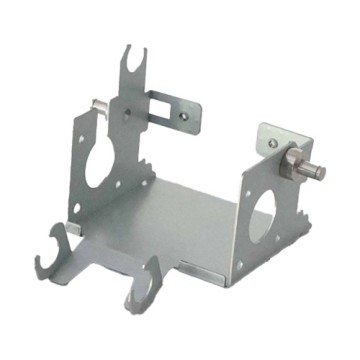
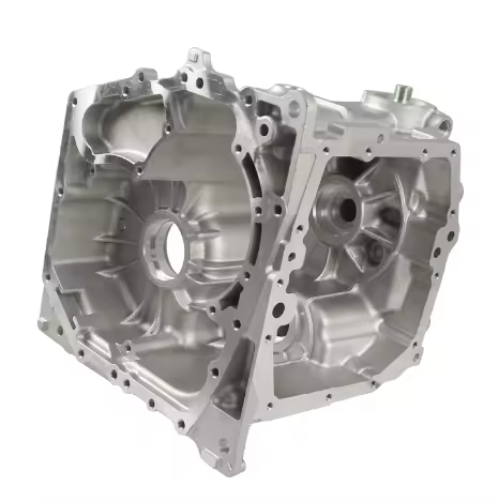
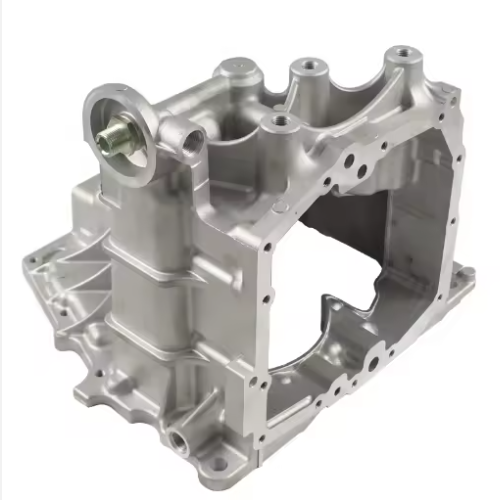
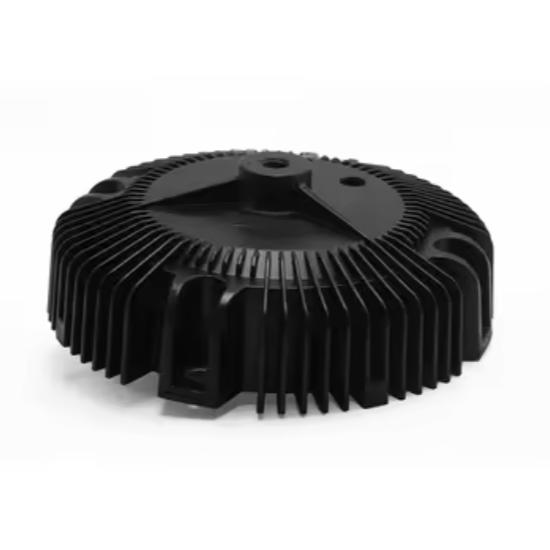
Fabbrica cinese di pressofusione di alluminio: carter di trasmissione di alta precisione forniti da aziende leader del settore.
Scatola di trasmissione è il guscio esterno del cambio di un'auto. Il cambio è un meccanismo utilizzato per modificare la velocità e la coppia del motore. Un malfunzionamento nell'alloggiamento del cambio può influenzare l'intera trasmissione. La pressofusione di lega di alluminio è il metodo di produzione principale per casi di trasmissione nelle autovetture e nei veicoli commerciali.
Che cos'è la pressofusione di alluminio?
La pressofusione di alluminio è un processo di produzione ad alta pressione in cui l'alluminio fuso viene forzato in uno stampo di acciaio di precisione, noto come "matrice", per produrre componenti con forma quasi definitiva. Il risultato è un pezzo denso, dimensionalmente uniforme e con un'eccellente qualità superficiale.
Rispetto alla fusione in sabbia o alla fusione per gravità, la pressofusione offre tolleranze più strette e una ripetibilità di gran lunga migliore. Per geometrie complesse come casi di trasmissioneIn applicazioni in cui canali interni, supporti di montaggio e superfici di tenuta devono essere perfettamente allineati, tale uniformità non è un'opzione, ma un elemento fondamentale.
Passo dopo passo: come vengono realizzati i carter di trasmissione in alluminio pressofuso
1 Progettazione e ingegneria degli stampi
Tutto inizia con lo stampo. Gli ingegneri addetti alla progettazione degli stampi traducono il design del carter della trasmissione in uno stampo in acciaio di alta precisione, in genere lavorato con tolleranze entro ±0,05 mm. Lo stampo deve tenere conto del ritiro del materiale, della meccanica di espulsione e del posizionamento della linea di separazione: decisioni che influiscono direttamente sulla qualità del pezzo finale.
💡 Una progettazione inadeguata degli stampi è una delle cause più comuni di difetti di fusione. Investire in una progettazione accurata degli stampi fin dalle prime fasi del processo è, senza eccezioni, più conveniente che correggere i problemi in seguito.
2 Preparazione e fusione delle leghe
La lega di alluminio, comunemente ADC12 o A380 per applicazioni automobilistiche, viene fusa in un forno di mantenimento a circa 700 °C (1.300 °F). Il fuso viene degassato e trattato per ridurre al minimo la porosità e le inclusioni di ossido, entrambe le quali compromettono l'integrità strutturale del prodotto finito. casi di trasmissione.
💡 La selezione delle leghe non è standardizzata tra tutti i fornitori. Gli acquirenti dovrebbero sempre richiedere le certificazioni dei materiali e i rapporti di prova spettrografica.
3 Iniezione ad alta pressione
L'alluminio fuso viene iniettato nella cavità dello stampo a pressioni comprese tra 10.000 e 30.000 psi tramite un sistema idraulico a camera fredda. Questa pressione spinge il materiale in ogni dettaglio dello stampo, dalle nervature interne ai fori per i bulloni, fino ai passaggi per i fluidi, prima che inizi a solidificarsi.
⚡ Il tempo di riempimento è in genere inferiore a un secondo. La velocità e la pressione insieme sono ciò che dà alla pressofusione componenti in alluminio pressofuso la loro densità caratteristica e la definizione della superficie.
4 Raffreddamento ed espulsione
Lo stampo viene raffreddato tramite canali interni di acqua o olio. La velocità di raffreddamento controllata influenza la struttura granulare e, di conseguenza, le proprietà meccaniche. Una volta che il pezzo raggiunge una rigidità sufficiente, solitamente entro pochi secondi o minuti a seconda dello spessore della parete, lo stampo si apre e il getto viene espulso.
⚠️ Un raffreddamento troppo rapido o troppo lento introduce tensioni residue o deformazioni. È qui che l'ingegneria di processo distingue i fornitori competenti da quelli mediocri.
5 Rifinitura, ispezione e finitura
Le bave e il materiale di colata vengono rimossi tramite presse di rifilatura. Il getto passa quindi a un controllo qualità: ispezione dimensionale, scansione a raggi X o TC per la porosità interna e prova di pressione, ove applicabile.
Opzioni di finitura superficiale per casi di trasmissione includono:
- Esplosione — per una consistenza uniforme e la rimozione delle incrostazioni
- Lavorazione CNC — per superfici di tenuta, fori filettati e fori per cuscinetti
- Anodizzazione o rivestimento — per la resistenza alla corrosione in ambienti operativi difficili
Perché la pressofusione di alluminio offre prestazioni superiori rispetto alle alternative
⚖️
Vantaggio in termini di rapporto forza-peso
Le leghe di alluminio raggiungono resistenze alla trazione di 200-300 MPa, mantenendo al contempo un peso dei componenti notevolmente inferiore rispetto ai materiali equivalenti in ferro o acciaio: un fattore chiave per il raggiungimento degli obiettivi di efficienza dei consumi di carburante delle flotte.
📐
Ripetibilità dimensionale su larga scala
La pressofusione produce componenti con un'elevata uniformità dimensionale su migliaia di cicli, riducendo o eliminando le lavorazioni meccaniche secondarie su molte caratteristiche, comprimendo i tempi di consegna e i costi unitari.
♻️
Efficienza dei materiali
I canali di colata, i punti di iniezione e il materiale in eccesso sono completamente riciclabili e reintrodotti nella fusione, riducendo considerevolmente gli scarti rispetto ai metodi di lavorazione a partire da billette.
Ciò che gli acquirenti spesso trascurano: la capacità di processo del fornitore
Il processo di pressofusione in sé è ben compreso. La variabile che effettivamente determina i risultati qualitativi è la disciplina di processo del fornitore: con quanta coerenza controlla i parametri di iniezione, i profili di raffreddamento e la composizione chimica della lega da lotto a lotto.
A LVMA, il nostro team lavora con clienti del settore automobilistico e industriale che richiedono componenti in alluminio pressofuso con elevata complessità e rigorosi requisiti di coerenza. Basandosi su oltre 20 anni di esperienza nella produzione All'interno del nostro stabilimento produttivo, integriamo la pressofusione con le successive lavorazioni di precisione CNC in un unico flusso di lavoro coordinato: in questo modo, le superfici di tenuta, i fori per i cuscinetti e le filettature vengono lavorati e validati secondo lo stesso sistema di qualità.
Tale integrazione elimina il rischio di passaggio di consegne e offre ai clienti un unico punto di riferimento, dalla lega grezza al componente finito.
Per gli acquirenti che cercano casi di trasmissione Su larga scala, questo tipo di visibilità end-to-end vale più di quanto suggerisca il prezzo unitario indicato.
Domande frequenti
Q1 Quali leghe di alluminio sono più comunemente utilizzate per la pressofusione dei carter di trasmissione?
Le leghe di alluminio ADC12 e A380 sono le più utilizzate per i carter delle trasmissioni automobilistiche. Entrambe offrono un'ottima combinazione di fluidità, colabilità e resistenza meccanica. Gli acquirenti dovrebbero sempre richiedere le certificazioni dei materiali e i rapporti di analisi spettrografica per verificare la composizione della lega da lotto a lotto.
Q2 Quale pressione viene utilizzata durante il processo di pressofusione dell'alluminio?
L'alluminio fuso viene iniettato nella cavità dello stampo a pressioni che in genere variano da 10.000 a 30.000 psi utilizzando un sistema idraulico a camera fredda. Questa iniezione ad alta pressione garantisce che il materiale riempia ogni dettaglio dello stampo, comprese le nervature interne, i fori per i bulloni e i passaggi per i fluidi, prima che inizi la solidificazione.
Q3 Quali sono le differenze tra la pressofusione, la fusione in sabbia o la fusione per gravità per la produzione di carter di trasmissione?
La pressofusione offre tolleranze significativamente più strette e una ripetibilità dimensionale di gran lunga superiore rispetto alla fusione in sabbia o alla fusione per gravità. Per i carter delle trasmissioni, dove i canali interni, i supporti di montaggio e le superfici di tenuta devono essere allineati con precisione, questa uniformità è fondamentale. La pressofusione produce inoltre una qualità superficiale superiore e consente di gestire volumi di produzione più elevati in modo più efficiente.
Q4 Quali controlli di qualità vengono eseguiti sui carter di trasmissione pressofusi?
Dopo la fusione, i carter di trasmissione vengono generalmente sottoposti a ispezione dimensionale per verificarne le tolleranze, a radiografia o tomografia computerizzata per rilevare porosità o vuoti interni e a prove di pressione per confermare l'integrità della tenuta. La lavorazione CNC delle superfici critiche, come le superfici di tenuta, i fori filettati e gli alloggiamenti dei cuscinetti, viene eseguita e validata nell'ambito di un sistema di qualità unificato.
Q5 Perché la progettazione dello stampo è così importante nella produzione di carter di trasmissione in alluminio?
Lo stampo è il fondamento dell'intero processo di fusione. Uno stampo ben progettato tiene conto del ritiro del materiale, della meccanica di espulsione e del posizionamento della linea di separazione, tutti fattori che influenzano direttamente la qualità del pezzo finale. Una progettazione inadeguata dello stampo è una delle cause più comuni di difetti di fusione, pertanto investire in attrezzature di precisione fin dall'inizio è molto più conveniente che risolvere i problemi di qualità dopo l'inizio della produzione.
Q6 Quali opzioni di finitura superficiale sono disponibili per i carter di trasmissione in alluminio pressofuso?
Le opzioni di finitura superficiale più comuni includono la sabbiatura per ottenere una texture uniforme e la rimozione delle incrostazioni, la lavorazione CNC per le superfici di tenuta, i fori filettati e gli alloggiamenti dei cuscinetti, e l'anodizzazione o il rivestimento protettivo per una maggiore resistenza alla corrosione in ambienti operativi difficili. Il metodo di finitura più appropriato dipende dai requisiti funzionali e ambientali specifici dell'applicazione.
Richiedi informazioni ora!
Per maggiori informazioni sui nostri servizi di lavorazione meccanica, carica i tuoi disegni e i tuoi dati di contatto. Risponderemo alle tue domande e ti forniremo un preventivo immediato.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.