
 Fibre
 Lavorazione CNC
 pressofusione
 Lamiera
 Prototipazione
 Stampaggio a iniezione
 Architettura e decorazione
 Industrie
 Regali e artigianato
 Nuova Energia
 Attrezzature industriali
 Elettrico
 Automobilistico
 Hardware
 Risorse
 Nuovo
 Blog
 FAQ
 Scaricamento


0102030405
Pro e contro della pressofusione: cosa c'è da sapere
2025-08-08
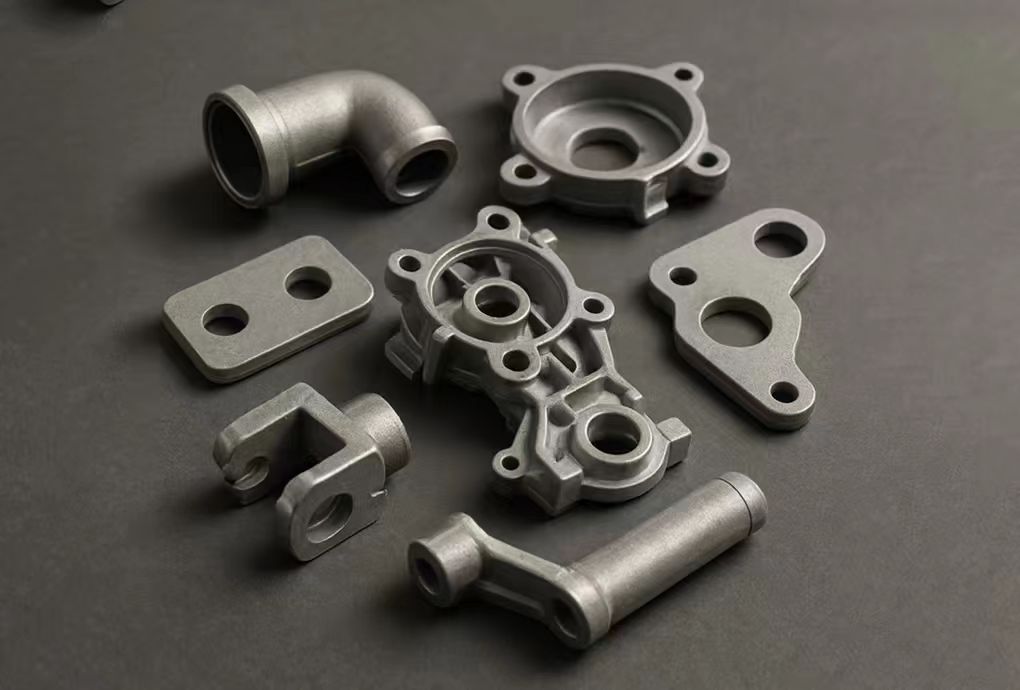
La pressofusione è un processo di formatura dei metalli ampiamente utilizzato, spesso impiegato per la produzione di grandi quantità di componenti metallici. Dai componenti automobilistici all'elettronica di consumo, svolge un ruolo chiave nella produzione moderna. Comprenderne i vantaggi e i limiti è fondamentale prima di decidere se si adatta alle esigenze di sviluppo del prodotto.
Sebbene la pressofusione offra velocità, uniformità ed economicità per la produzione su larga scala, presenta anche delle sfide, come gli elevati costi degli stampi e la limitata flessibilità dei materiali. Questo articolo esplora il processo di pressofusione, i suoi principali vantaggi e svantaggi, con l'obiettivo di aiutarvi a prendere una decisione più consapevole nella scelta di un metodo di produzione.
Che cos'è la pressofusione?
La pressofusione è un processo di fusione dei metalli. Consiste nel versare metallo fuso in uno stampo d'acciaio, il metallo viene poi raffreddato e solidificato per formare la forma finale. Questi stampi sono lavorati con precisione per produrre forme complesse con un'eccellente accuratezza dimensionale e superfici lisceUna volta che il metallo si solidifica, lo stampo si apre ed espelle il pezzo finito, pronto per ulteriori lavorazioni o per l'utilizzo.
Esistono diversi tipi di processi di pressofusione, tra cui la pressofusione a camera calda, la pressofusione a camera fredda, la pressofusione sottovuoto e la pressofusione a compressione. Ogni metodo è adatto a materiali, dimensioni dei pezzi e requisiti prestazionali differenti. La scelta del processo dipende da fattori quali il tipo di lega, la velocità di produzione e l'efficienza in termini di costi.
Le macchine per pressofusione a camera calda sono ideali per la lavorazione di metalli a basso punto di fusione come zinco e magnesio. Poiché il metallo viene fuso all'interno della macchina per pressofusioneI tempi di ciclo sono brevi e l'efficienza è elevata. pressofusione a camera fredda Le macchine vengono utilizzate per la lavorazione di metalli con punti di fusione più elevati, come l'alluminio. Nelle macchine per pressofusione a camera fredda, il metallo fuso viene versato automaticamente nella camera di pressofusione, rendendole adatte ad applicazioni che richiedono elevata resistenza.
Applicazioni della pressofusione
Automobilistico
La pressofusione è ampiamente utilizzata nel settore automobilistico per produrre in grandi volumi componenti metallici complessi e ad alta resistenza. Consente la progettazione leggera e un'elevata efficienza produttiva.
Esempi di prodotti:
- Blocchi motore
- Carter di trasmissione
- Cerchi in lega
Elettronica e comunicazioni
La pressofusione è ideale per la produzione di involucri e componenti per dispositivi elettronici precisi, termoconduttivi e durevoli.
Esempi di prodotti:
- Cornici in metallo per smartphone
- basi dei dissipatori di calore
- Alloggiamenti per amplificatori di segnale
Aerospaziale
La pressofusione trova applicazione nel settore aerospaziale per la produzione di componenti non strutturali che richiedono leggerezza e precisione.
Esempi di prodotti:
- Involucri per strumenti di navigazione
- staffe interne
- Coperture del pannello di controllo
Tipi di pressofusione
La pressofusione si divide principalmente in processi a camera fredda e a camera calda. Questi due metodi rivestono un ruolo fondamentale nella produzione moderna, essendo ciascuno adatto a materiali e esigenze produttive specifici. Comprenderne le differenze è essenziale per selezionare il processo più appropriato, garantendo qualità, efficienza e controllo dei costi.
Pressofusione a camera fredda
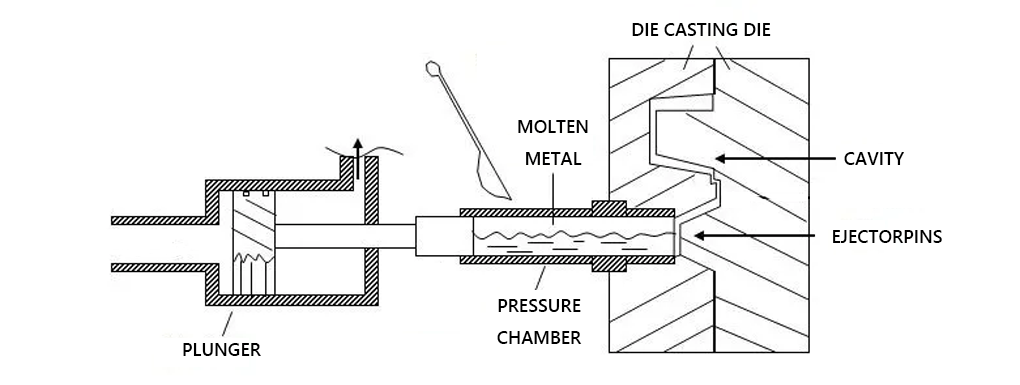
La pressofusione a camera fredda è ideale per metalli ad alto punto di fusione come alluminio e rame. Il metallo fuso viene versato in una camera di iniezione e poi forzato in uno stampo ad alta pressione.
Questo processo è adatto ai metalli con punti di fusione relativamente elevati. leghe di alluminio, con punti di fusione di circa 463 °C (865 °F) e temperature che raggiungono i 671 °C (1240 °F), sono candidati tipici per la pressofusione a camera fredda.
pressofusione a camera fredda Produce componenti densi e resistenti con eccellenti proprietà meccaniche, risultando quindi adatto a componenti di grandi dimensioni o complessi. Componenti per autoveicoli, carter motore e componenti strutturali che richiedono durata e precisione vengono realizzati mediante pressofusione a camera fredda.
Pressofusione in camera calda
pressofusione a camera calda È ideale per leghe a basso punto di fusione come zinco, piombo e magnesio. Il sistema di iniezione è immerso nel metallo fuso, consentendo cicli più rapidi.
Offre elevata efficienza ed eccellente finitura superficiale, il che lo rende ideale per la produzione di piccoli componenti in grandi volumi.
I prodotti tipici includono elettronica di consumo, accessori di ferramenta e componenti decorativi con dettagli raffinati.
Fasi della pressofusione
1. Sviluppo della muffa
Gli stampi utilizzati nella pressofusione sono stampi metallici progettati con precisione, la cui geometria corrisponde perfettamente al prodotto finale. Gli ingegneri utilizzano CAD/CAM e CFD (fluidodinamica computazionale) per eseguire simulazioni dettagliate, tra cui l'attrito interno, la portata e la dissipazione del calore durante la colata.
Dopo la verifica delle simulazioni digitali, i disegni tecnici e i parametri di processo (incluse tolleranze e capacità della macchina) vengono consegnati a un esperto stampista. Questi esperti utilizzano la tecnologia di lavorazione CNC per realizzare lo stampo ed effettuare una prova per verificarne le prestazioni. Oltre alla cavità, lo stampo comprende anche canali di colata, un sistema di raffreddamento e un meccanismo di espulsione.
La progettazione dello stampo è la fase più critica nella pressofusioneUn'eccellente progettazione dello stampo può ridurre gli sprechi di materiale e le deformazioni, migliorando al contempo la produttività.
2. Impostazione e regolazione dello stampo
Lo stampo è costituito da due parti: la stampo mobile e il stampo fissoLo stampo fisso è fissato alla macchina e rimane immobile. Lo stampo mobile è rimovibile e può essere smontato per estrarre il pezzo fuso.
Prima dell'inizio della produzione, è necessario completare alcune fasi preparatorie.
Prima della lavorazione, lo stampo deve essere pulito e preriscaldato, e la sua superficie deve essere rivestita con un agente distaccante e un rivestimento isolante. Lo scopo del lubrificante è quello di regolare la temperatura dello stampo e l'attrito durante l'estrazione.
3. Iniezione di metallo fuso
Durante questa fase, la lega fusa viene iniettata nella cavità dello stampo. Esistono due tecniche principali:
La pressofusione per gravità è un metodo di pressofusione in cui il metallo fuso fluisce dal canale di colata nello stampo per effetto del proprio peso. La pressofusione per gravità offre una migliore resistenza meccanica e una bassa porosità.
pressofusione ad alta pressione, in cui il metallo fuso viene forzato nello stampo a pressioni che vanno da 100 a 1.800 bar (da 1.400 a 26.000 psi).
I metodi di fusione ad alta pressione garantiscono un migliore riempimento dello stampo, consentono la produzione di forme complesse e a parete sottile, offrono una migliore finitura superficiale e uniformità dimensionale e, in generale, riducono la necessità di lavorazioni meccaniche secondarie.
4. Solidificazione e raffreddamento
Il metallo passa attraverso il cancello, riempie completamente pressofusione cavità, e inizia a raffreddarsi e solidificarsi. Il controllo della velocità di raffreddamento è fondamentale per ottenere la struttura interna desiderata e prevenire tensioni termiche o difetti.
Il raffreddamento uniforme contribuisce a ridurre al minimo i difetti superficiali, la porosità o le crepe interne, garantendo che il getto finale soddisfi gli standard di qualità.
5. Espulsione del getto
Una volta che il pezzo si è solidificato, lo stampo si apre e il getto viene estratto. Questo processo può essere automatizzato o manuale, a seconda della scala di produzione.
I perni di espulsione integrati nello stampo espellono il pezzo fuso in modo controllato, riducendo al minimo i potenziali danni e velocizzando i cicli di produzione.
6. Finitura post-fusione
Dopo l'espulsione, all'interno del getto possono rimanere residui di materiale in eccesso, come ad esempio canali di colata, condotti di alimentazione o bave. Questo materiale viene in genere rimosso e riciclato mediante rifusione.
Vantaggi della pressofusione
Formazione in un solo passaggio di forme complesse
La pressofusione consente Formazione precisa e in un unico passaggio di geometrie complesse, tra cui pareti sottili, nervature fini e intricate strutture interne, eliminando la necessità di saldatura o assemblaggio e garantendo l'integrità strutturale.
Produzione di massa rapida
Con tempi di ciclo brevi e alto livello di automazioneLa pressofusione è ideale per la produzione di volumi medio-alti. Ogni ciclo di fusione può durare solo pochi secondi, consentendo una produzione rapida senza compromettere la uniformità.
Produzione economicamente vantaggiosa
Sebbene i costi iniziali degli utensili possano essere elevati, basso costo unitario nella produzione di massa Ciò rende la pressofusione estremamente economica. Anche la minima necessità di lavorazioni secondarie contribuisce al risparmio complessivo sui costi.
Finitura superficiale liscia
Le parti pressofuse sono eccellente levigatezza della superficie e dettagli fini, spesso senza necessità di ulteriori finiture. Ciò riduce la necessità di lucidatura, verniciatura o placcatura in molte applicazioni.
Limitazioni della pressofusione
Elevato investimento iniziale
La pressofusione richiede ingenti investimenti iniziali per la progettazione e la realizzazione degli stampi (attrezzature). Ciò la rende più adatta alla produzione di grandi volumi, poiché il costo degli stampi deve essere ammortizzato su un elevato numero di pezzi per risultare economicamente vantaggioso.
Limitazioni sulle dimensioni dei componenti
La pressofusione non è generalmente adatta per componenti di grandi dimensioni a causa dei limiti di tonnellaggio delle macchine e delle restrizioni dimensionali degli stampi. Funziona al meglio per pezzi di piccole e medie dimensioni dove sono richieste elevata precisione e ripetibilità.
Conclusione
pressofusione La pressofusione di alluminio è un metodo di produzione altamente efficiente che consente di realizzare facilmente componenti complessi e di alta precisione. Offre vantaggi quali tempi di produzione più rapidi, maggiore accuratezza dimensionale e qualità superficiale superiore. Questo processo è diventato fondamentale nella progettazione leggera, in particolare nel settore automobilistico, contribuendo a ridurre il peso complessivo senza compromettere la durata.