
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh



Reed Lu
Insinyur Penjualan
Reed memiliki pengalaman penjualan selama 5 tahun, termasuk manajemen bisnis, manajemen kualitas, dan penulisan teknis. Ia memegang gelar Sarjana Teknik dan sangat antusias untuk belajar serta berbagi pengetahuan dan pengalaman di bidang permesinan dan manufaktur.










Mengapa Perlakuan Panas Penting? Manfaat Utama
Tanggal Publikasi: 25 Juni 2026
Komponen hasil pengerjaan mesin berkinerja tinggi seperti roda gigi, alat potong, dan braket struktural tidak hanya bergantung pada proses pemesinan untuk tetap andal di bawah beban kerja aktual. Masa pakai suatu komponen sangat bergantung pada karakteristik mekaniknya, yang dibentuk di dalam tungku panas, bukan mesin potong. Perbedaan utama ini menjelaskan mengapa perlakuan panas merupakan tahap penting dalam fabrikasi logam presisi.
Apa itu Perlakuan Panas?
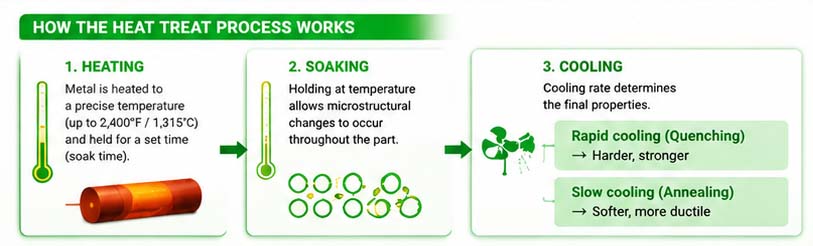
Perlakuan panas mengacu pada siklus pemanasan dan pendinginan teratur yang digunakan pada logam dan paduan untuk mengubah struktur mikroskopis internalnya. Proses ini jauh lebih dari sekadar memanaskan logam dengan suhu tinggi. Proses ini memicu perubahan struktural yang ditargetkan, yang menghasilkan peningkatan yang konsisten dan dapat diprediksi pada kemampuan mekanik suatu material.
Tiga faktor inti menentukan hasil pemrosesan akhir. Faktor-faktor tersebut adalah suhu puncak, durasi penahanan pada tingkat panas tersebut, dan kecepatan pendinginan. Gabungan faktor-faktor ini membentuk susunan mikro internal logam, dan struktur skala kecil ini mengontrol kekerasan keseluruhan, kekuatan tarik, fleksibilitas, dan ketahanan benturan material.
Bagaimana Proses Perlakuan Panas Karya
Di dalam proses perlakuan panasLogam pertama-tama dipanaskan hingga suhu tertentu—kadang-kadang melebihi 2.400°F (1.315°C)—dan ditahan pada suhu tersebut cukup lama agar transformasi terjadi di seluruh bagian. Waktu perendaman yang lebih lama memungkinkan perubahan mikrostruktur menembus lebih dalam dan seragam. Perendaman yang lebih singkat menghasilkan hasil yang lebih dangkal dan kurang konsisten.
Setelah perendaman, fase pendinginan dimulai — dan di sinilah metode-metode tersebut berbeda secara signifikan. Pendinginan cepat (quenching) mempertahankan kekerasan. Pendinginan bertahap, seperti pada proses annealing, menghasilkan material yang lebih lunak dan lebih mudah dikerjakan. Setiap jenis perlakuan pada dasarnya merupakan variasi dari logika pemanasan dan pendinginan ini.
Mengapa Waktu Perendaman dan Tingkat Pendinginan Penting?
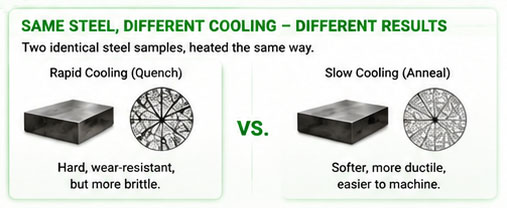
Bayangkan seperti ini: dua lembaran baja identik yang dipanaskan hingga suhu yang sama tetapi didinginkan dengan laju yang berbeda akan berperilaku seperti material yang pada dasarnya berbeda. Yang satu mungkin keras dan tahan aus; yang lain, lunak dan mudah dikerjakan. Tidak ada hasil yang lebih baik secara otomatis — hasil yang tepat sepenuhnya bergantung pada aplikasinya.
Inilah mengapa menentukan perlakuan panas bukan hanya tentang menamai suatu proses. Hal ini membutuhkan penentuan suhu, durasi, dan metode pendinginan. Mengabaikan salah satu parameter ini merupakan sumber kegagalan komponen prematur yang telah terbukti selama penggunaan.
Manfaat Utama dari Perlakuan Panas pada Logam
Logam yang tidak diolah, bahkan paduan berkualitas tinggi sekalipun, seringkali tidak memiliki profil mekanis spesifik yang dibutuhkan oleh aplikasinya. Perlakuan panas pada logam menutup kesenjangan tersebut dengan memberikan peningkatan yang terukur di beberapa dimensi kinerja:
-
Peningkatan kekerasan dan ketahanan aus — Penting untuk alat potong, cetakan, dan komponen yang rentan terhadap abrasi
-
Peningkatan kekuatan tarik dan geser — Penting untuk bagian struktural dan penahan beban
-
Peningkatan daktilitas — Mengurangi risiko retak selama operasi pembentukan
-
Meredakan stres — Menghilangkan tegangan internal residual yang ditimbulkan oleh proses pemesinan atau pengelasan
-
Kemampuan pemesinan yang lebih baik — Material yang lebih lunak memungkinkan toleransi yang lebih ketat dicapai dengan lebih efisien.
-
Sifat kelistrikan dan magnetik yang lebih baik — Relevan dalam perakitan elektronik dan elektromagnetik
Bagi industri-industri di mana kegagalan komponen menimbulkan konsekuensi biaya atau keselamatan yang signifikan — otomotif, kedirgantaraan, peralatan industri — manfaat ini bukanlah pilihan. Ini adalah persyaratan dasar.
Umum Proses Pengolahan Material
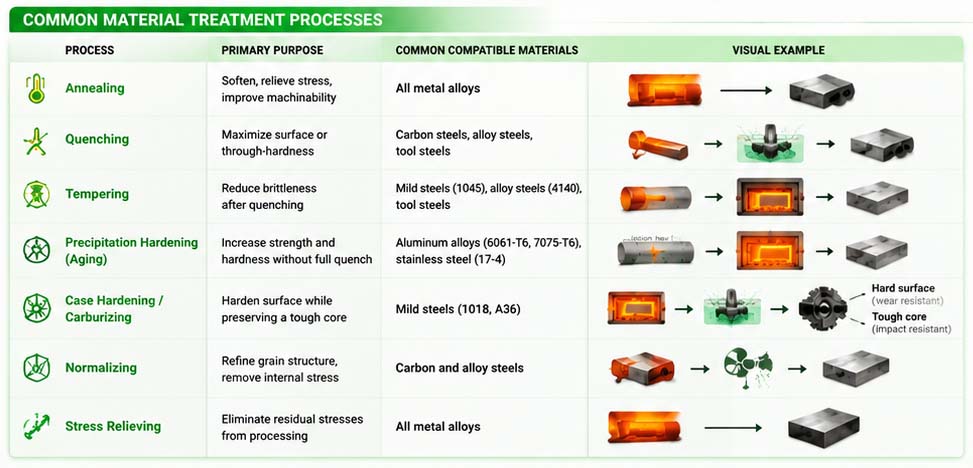
Istilah proses pengolahan material Mencakup berbagai operasi termal, masing-masing menargetkan hasil spesifik dan sesuai untuk paduan tertentu. Berikut adalah gambaran umum yang terstruktur:
| Proses | Tujuan Utama | Bahan-Bahan yang Kompatibel Umum |
|---|---|---|
| Pemanasan | Melunakkan, mengurangi tegangan, meningkatkan kemampuan pemesinan. | Semua paduan logam |
| Pendinginan | Maksimalkan kekerasan permukaan atau kekerasan menyeluruh | Baja karbon, baja paduan, baja perkakas |
| Penempaan | Mengurangi kerapuhan setelah pendinginan | Baja lunak (1045), baja paduan (4140), baja perkakas |
| Meredakan Stres | Hilangkan tegangan sisa dari proses pengolahan. | Semua paduan logam |
| Pengerasan Presipitasi | Meningkatkan kekuatan dan kekerasan tanpa pendinginan penuh. | Paduan aluminium (6061-T6, 7075-T6), baja tahan karat (17-4) |
| Pengerasan Permukaan / Karburisasi | Mengeras permukaan sambil mempertahankan inti yang lunak dan kuat. | Baja lunak (1018, A36) |
| Menormalisasi | Memperbaiki struktur butiran, menghilangkan tegangan internal. | Baja karbon dan baja paduan |
Pemanasan
Proses anil memanaskan logam hingga suhu tinggi tertentu, menahannya pada suhu tersebut, lalu mendinginkannya secara perlahan—biasanya di udara atau dalam tungku. Hasilnya adalah penurunan kekerasan, peningkatan keuletan, dan pengurangan tegangan sisa. Untuk baja, pendinginan harus bertahap; pendinginan cepat akan menggagalkan tujuan tersebut dan dapat menimbulkan kekerasan yang tidak diinginkan.
Proses anil umumnya diterapkan sebelum pemesinan CNC untuk meningkatkan kemampuan pemesinan. Sebagian besar paduan logam standar, tanpa perlakuan khusus lainnya, dipasok dalam kondisi anil.
Pendinginan dan Penempaan
Pendinginan cepat (quenching) mendinginkan logam yang dipanaskan dengan cepat—menggunakan minyak, air, atau gas—untuk membentuk martensit, yaitu struktur mikro yang sangat keras. Namun, konsekuensinya adalah peningkatan kerapuhan. Itulah mengapa pendinginan cepat dan tempering hampir selalu dilakukan secara berurutan.
Proses temper memanaskan kembali bagian yang telah didinginkan hingga suhu yang lebih rendah, menstabilkan strukturnya dan mengembalikan ketangguhan tanpa mengorbankan sepenuhnya kekerasan yang telah diperoleh. Baja perkakas A2, misalnya, mencapai 63–65 HRC setelah pendinginan dan dapat di-temper hingga 56–58 HRC — kisaran yang menyeimbangkan ketahanan aus dengan ketahanan terhadap patahan di bawah beban dinamis.
Pengerasan Presipitasi
Pengerasan presipitasi — juga disebut penuaan — melibatkan pemanasan, pendinginan cepat, dan kemudian penuaan suhu rendah yang berkepanjangan. Selama fase penuaan, unsur-unsur paduan terdistribusi secara seragam di dalam matriks logam, menghasilkan peningkatan kekuatan dan kekerasan yang dramatis.
Aluminium 7075-T6 adalah contoh yang terkenal: setelah pengerasan presipitasi, kekuatan luluhnya dapat hampir tiga kali lipat dibandingkan dengan kondisi anil dasar, mencapai tingkat kekuatan tarik yang setara dengan baja dengan bobot yang jauh lebih ringan. Kombinasi tersebut menjadikannya pilihan standar dalam komponen struktural kedirgantaraan. Anda dapat menemukan informasi lebih lanjut tentang standar penamaan paduan melalui Informasi Material ASM International.
Pengerasan Permukaan
Beberapa aplikasi membutuhkan permukaan luar yang keras yang dipadukan dengan bagian dalam yang kuat dan ulet — kombinasi yang tidak dapat diberikan oleh pengerasan seragam. Pengerasan permukaan mengatasi hal ini dengan memasukkan karbon ke permukaan baja lunak selama pemanasan, diikuti dengan pendinginan. Hasilnya: cangkang keras yang tahan aus di atas inti lunak yang tahan benturan.
Pendekatan ini banyak digunakan pada roda gigi, poros, dan permukaan bantalan di mana daya tahan permukaan yang tinggi harus beriringan dengan ketahanan terhadap beban kejut. Ini adalah solusi teknik praktis di mana pengerasan menyeluruh akan membuat bagian tersebut terlalu rapuh untuk digunakan.
Pengaturan Waktu Sangat Penting dalam Perlakuan Panas
Apakah perlakuan panas diterapkan sebelum atau sesudah Pemesinan CNC Hal ini memiliki konsekuensi langsung terhadap efisiensi proses dan kualitas bagian akhir. Perlakuan sebelum pemesinan bekerja dengan baik ketika tersedia jenis bahan baku standar dan tujuannya adalah peningkatan kemampuan pemesinan. Perlakuan setelah pemesinan diperlukan ketika tujuannya adalah pengerasan, karena material yang telah dikeraskan jauh lebih sulit dipotong dengan toleransi dimensi yang tepat.
Khusus untuk baja perkakas, praktik standar kami adalah melakukan pemesinan terlebih dahulu, kemudian pengerasan. Para insinyur CNC LVMA menyarankan untuk tidak mencoba melakukan pemesinan baja perkakas yang telah dikeraskan sebelumnya dengan toleransi yang ketat, karena hal ini secara signifikan meningkatkan keausan alat dan memperpanjang siklus pemesinan.
Kesimpulan
Perlakuan panas bukanlah langkah akhir yang sepele, melainkan prosedur manufaktur mendasar yang menentukan bagaimana komponen logam akan berfungsi selama pengoperasian. proses perlakuan panas Memungkinkan produsen untuk secara akurat menyesuaikan kekerasan, kekuatan tarik, kelenturan, dan tingkat tegangan internal. Memahami proses pengolahan material Termasuk proses anil, pengerasan presipitasi, dan pengerasan permukaan, menciptakan perbedaan yang jelas antara komponen yang hanya sesuai dengan standar ukuran dan komponen yang mampu bertahan dalam kondisi penggunaan di dunia nyata.
Untuk komponen yang dirancang untuk menahan beban mekanis yang besar, latar belakang pemrosesan termal suatu material memiliki bobot yang sama pentingnya dengan grade paduannya. Pemilihan metode perlakuan yang tepat, waktu yang benar untuk pemrosesan termal, dan pengaturan parameter yang akurat secara bersama-sama menentukan daya tahan jangka panjang komponen jadi. Jika Anda memproses perlakuan panas logam Jika Anda kesulitan memilih metode perlakuan termal yang sesuai untuk proyek Anda, berkolaborasi erat dengan pemasok produksi Anda sejak tahap desain awal akan selalu memberikan peningkatan efisiensi yang berharga.
Coba LVMA Sekarang!
Nikmati diskon 10% untuk pesanan pertama Anda, tanpa email pemasaran.