
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh



Reed Lu
Insinyur Penjualan
Reed memiliki pengalaman penjualan selama 5 tahun, termasuk manajemen bisnis, manajemen kualitas, dan penulisan teknis. Ia memegang gelar Sarjana Teknik dan sangat antusias untuk belajar serta berbagi pengetahuan dan pengalaman di bidang permesinan dan manufaktur.










Apa itu Brushed Finish?
Tanggal Publikasi: 28 Mei 2026
Di bidang baja tahan karat Pemesinan CNCProses perawatan permukaan secara langsung memengaruhi daya tarik visual dan kualitas yang dirasakan dari suatu produk. Di antara berbagai teknik pemrosesan yang tersedia, proses penarikan kawat menawarkan tekstur dan rasa sentuhan yang unik; proses ini sering digunakan untuk bagian tengah rangka ponsel sebagai solusi untuk meningkatkan kecanggihan produk secara keseluruhan.
Saya akan memperkenalkan prinsip-prinsip, persyaratan pemrosesan, dan berbagai jenis hasil akhir yang disikat untuk membantu Anda memperoleh pemahaman yang lebih baik tentang teknik ini dan membuat keputusan yang tepat mengenai perawatan permukaan.
Apa Bterburu-buru Fpendaratan?
Finishing Brushed adalah teknik perawatan permukaan yang menggunakan abrasi mekanis untuk menciptakan pola linier tertentu pada permukaan logam, terutama pada lembaran aluminium. Proses ini tidak hanya meningkatkan estetika dekoratif suatu produk tetapi juga berfungsi untuk menutupi ketidaksempurnaan permukaan kecil pada material tersebut.
Tiga Jenis Finishing Sikat
Berdasarkan metode pengolahan dan tekstur permukaan yang dihasilkan, hasil akhir yang disikat pada dasarnya dikategorikan menjadi tiga jenis:
Permukaan Kayu Lurus yang Disikat
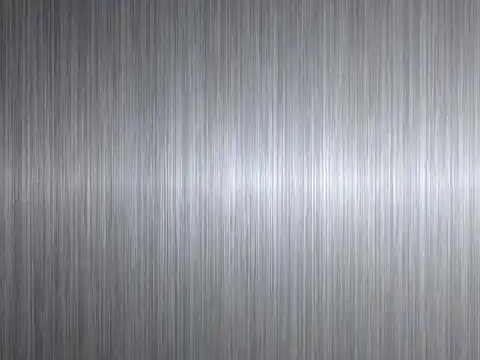
Diproduksi menggunakan peralatan abrasif mekanis untuk membuat pola linier pada permukaan suatu benda. baja tahan karat yang disikat.Garis-garis serat kayu mengarah ke arah yang konsisten, membentuk tekstur linier yang seragam. Hasil akhir sikat serat lurus cocok untuk casing perangkat elektronik dan panel furnitur. Hasil akhir sikat serat lurus memberikan permukaan produk tampilan yang lebih bersih dan bertekstur.
Finishing Sikat dengan Butiran Acak
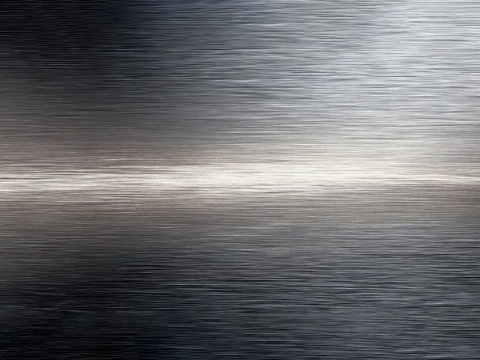
Dicapai dengan memindahkan benda kerja logamSayaDalam berbagai arah di bawah sikat kawat berputar berkecepatan tinggi. Proses ini menghasilkan permukaan bertekstur matte yang ditandai dengan pola butiran tidak beraturan dan tidak terarah. Teksturnya tampak acak namun halus, sehingga cocok untuk menciptakan tampilan premium yang lembut pada produk seperti peralatan rumah tangga kelas atas.
Finishing Sikat dengan Pola Butiran Berputar
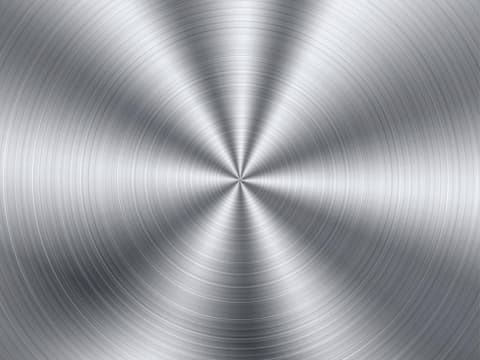
Dibuat dengan memasang roda silindris berbahan felt atau roda nilon abrasif pada mesin bor dan menerapkan abrasi putar ke permukaan benda kerja logam atau paduan logam, biasanya dengan senyawa pemoles sebagai pelumas. Hasil akhir ini memiliki pola melingkar atau berputar yang khas dan umumnya digunakan untuk pelat nama melingkar, pelat dekoratif, dan komponen hiasan di mana daya tarik visual ditekankan.
Persyaratan Desain Struktural untuk Proses Penyikatan
Untuk mencapai hasil akhir yang disikat secara optimal, para insinyur harus mematuhi persyaratan desain struktural berikut:
Rentang Pemrosesan & Batas Ukuran
Proses penyikatan dibatasi oleh kapasitas mesin, dengan ukuran maksimum tipikal 1000 mm. Ketebalan material minimum yang direkomendasikan adalah T = 0,5 mm. Material yang terlalu tipis dapat berubah bentuk selama pemrosesan.
Pemilihan Pasir
Tingkat kekasaran amplas diidentifikasi dengan angka "#". Angka kekasaran yang lebih tinggi menghasilkan tekstur yang lebih halus, sedangkan angka yang lebih rendah menciptakan pola butiran yang lebih dalam. Untuk hasil yang konsisten dan seragam permukaan yang disikatSecara umum, amplas dengan kekasaran #220 direkomendasikan.
Desain Terarah
Permukaan yang disikat memiliki arah serat yang jelas, seperti pola linier atau silang. Arah penyikatan harus ditandai dengan jelas menggunakan panah pada gambar.
Pertimbangan Permukaan yang Ditinggikan
Permukaan yang disikat tidak boleh mengandung fitur yang menonjol, karena tonjolan tersebut dapat dihaluskan selama proses pengolahan. Area yang menonjol pada permukaan yang tidak disikat dapat diterima jika dapat dihindari atau diisolasi dengan alat bantu.
Urutan Proses
Penggosokan menghilangkan material permukaan dan harus dilakukan sebelum perawatan permukaan lainnya, seperti anodisasi, pelapisan, atau pengecatan.
Tunjangan Pemindahan Material
Pengurangan material yang umum adalah 0,05–0,1 mm per sisi. Perancang harus memperhitungkan toleransi ketebalan yang cukup.
Kesimpulan
Permukaan yang disikat dapat secara signifikan meningkatkan daya tarik visual dan kualitas sentuhan suatu produk. Dengan memahami secara mendalam berbagai metode penyikatan, tekstur permukaan, dan parameter desain utama, seperti arah serat, pemilihan butiran abrasif, dan toleransi material—para insinyur diberdayakan untuk membuat keputusan desain yang lebih optimal.
Dengan pengalaman 20 tahun dalam pengerjaan mesin baja tahan karat, yang mencakup berbagai macam material termasuk grade 304 dan 316 serta berbagai jenis baja lainnya, LVMA CNC sering membantu klien yang memilih untuk memasukkan proses penggosokan logam ke dalam proyek manufaktur mereka.
Coba LVMA Sekarang!
Nikmati diskon 10% untuk pesanan pertama Anda, tanpa email pemasaran.