
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh



Reed Lu
Insinyur Penjualan
Reed memiliki pengalaman penjualan selama 5 tahun, termasuk manajemen bisnis, manajemen kualitas, dan penulisan teknis. Ia memegang gelar Sarjana Teknik dan sangat antusias untuk belajar serta berbagi pengetahuan dan pengalaman di bidang permesinan dan manufaktur.










Pemrosesan CNC Plastik: Panduan Karakteristik Material dan Metode Pemotongan
Tanggal Publikasi: 28 Februari 2026
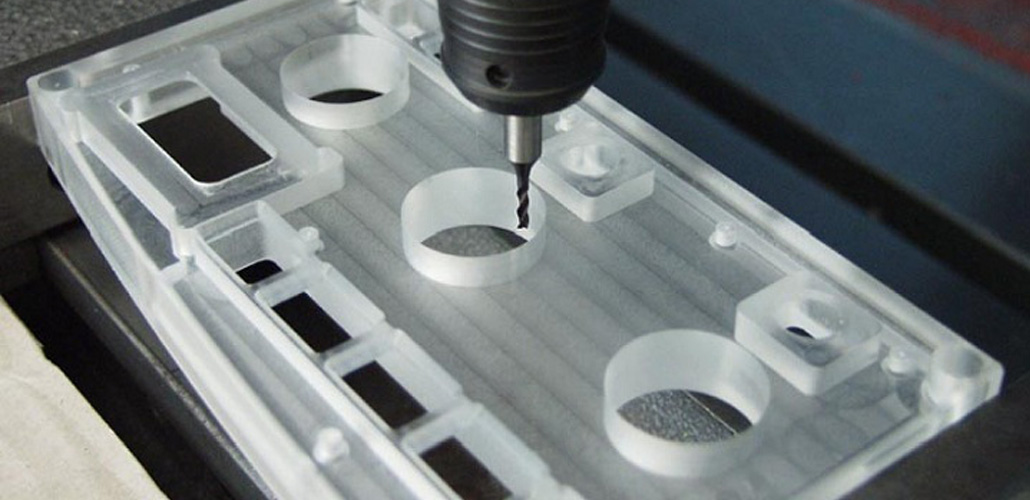
Plastik rekayasa adalah material berbasis polimer yang terdiri dari senyawa berbobot molekul tinggi, biasanya dengan bobot molekul relatif di atas 5.000. Meskipun komposisi kimianya terutama meliputi karbon (C), hidrogen (H), oksigen (O), nitrogen (N), dan sulfur (S), struktur molekul rantai panjangnya memberikan sifat mekanik dan termal yang unik. Plastik diproduksi menggunakan resin sebagai bahan dasar, dikombinasikan dengan berbagai aditif untuk meningkatkan kinerja.
Memahami Penggilingan CNC Plastik Membutuhkan perhatian terhadap sensitivitas termal, perilaku elastis, dan karakteristik pembentukan serpihan.
Karakteristik Pemrosesan Plastik Teknik
Plastik rekayasa memiliki konduktivitas termal yang sangat rendah—hanya sekitar 0,3% dari logam—dan koefisien ekspansi linier yang jauh lebih tinggi (2–20 kali lipat dari logam). Selama pemesinan, sebagian besar panas pemotongan terkonsentrasi di ujung pahat. Karena panas menyebar perlahan di dalam material plastik, pemanasan berlebih lokal dapat dengan mudah terjadi, yang menyebabkan deformasi, perubahan warna, peleburan, atau bahkan terbakar.
Modulus elastisitasnya hanya sekitar 1/16 hingga 1/10 dari logam. Gaya pemotongan atau tekanan penjepitan yang berlebihan dapat menyebabkan deformasi elastis yang signifikan, sehingga memengaruhi akurasi dimensi. Oleh karena itu:
- Mata pisau harus sangat tajam.
- Gaya penjepitan harus diminimalkan
- Gaya potong harus tetap moderat.
Meskipun plastik relatif mudah dikerjakan karena kekerasan dan kekuatannya yang rendah, pemilihan parameter yang tidak tepat dapat dengan cepat merusak kualitas permukaan.
Pemilihan Mata Pisau Penggilingan
Karena kekuatan dan ketahanan panas plastik yang rendah, geometri perkakas memainkan peran penting.
Fitur yang direkomendasikan meliputi:
- Sudut geram yang besar (25°–30°) untuk mengurangi gaya potong dan suhu.
- Sudut celah yang lebih besar (18°–20°) untuk meminimalkan gesekan
- Mata bor ujung dua alur untuk pembuangan serpihan yang lebih baik.
Material perkakas yang umum digunakan meliputi baja kecepatan tinggi berlapis TiN dan karbida tipe K (seperti YG6, YG8). Untuk produksi massal, perkakas berlapis intan menawarkan ketahanan aus yang lebih unggul dan masa pakai yang lebih lama.
Saat memotong lembaran plastik, mata gergaji pengiris dengan jumlah gigi yang lebih sedikit dan alur serpihan yang halus dan lebar lebih disukai untuk memastikan pembuangan serpihan yang efisien.
Parameter Pemotongan untuk Penggilingan Plastik
Karena plastik mudah melunak pada suhu tinggi, kecepatan pemotongan yang relatif rendah disarankan untuk mencegah penempelan serpihan. Pada saat yang sama, karena kekuatan materialnya yang lebih rendah, laju umpan yang lebih besar dan kedalaman pemotongan yang moderat dapat diterapkan untuk meningkatkan efisiensi sekaligus mengurangi waktu gesekan.
Tujuan utama dalam operasi penggilingan plastik adalah menyeimbangkan kecepatan pemotongan dan laju umpan untuk mengendalikan panas sambil mempertahankan produktivitas.
| Jenis Plastik | Kecepatan Pemotongan (m/menit) | Kecepatan Umpan (mm/putaran) |
|---|---|---|
| Poliamida (PA) | 150 – 180 | 0,25 – 0,35 |
| Polipropilena (PP) | 120 – 150 | 0,20 – 0,30 |
| Polikarbonat (PC) | 150 – 200 | 0,15 – 0,50 |
| Poliuretan (PU) | 90 – 200 | 0,05 – 0,20 |
| Polioksimetilena (POM) | 200 – 250 | 0,05 – 0,15 |
| Laminasi Fenolik | 120 – 300 | 0,10 – 0,25 |
| Kaca Organik (PMMA) | 15 – 80 | 0,10 – 0,25 |
Metode Penggilingan Praktis
Untuk Bagian-bagian Penggilingan CNC PlastikTerutama untuk komponen berdinding tipis, penjepitan ringan multi-titik harus digunakan untuk mencegah deformasi. Perlengkapan khusus lebih disukai daripada ragum umum.
Saat menggiling lembaran tipis (ketebalan 1–15 mm):
- Jaga agar klem tetap dekat dengan tepi mesin.
- Gunakan pemotong dengan diameter lebih kecil
- Batasi kedalaman pemotongan radial
- Hindari kecepatan umpan yang berlebihan.
Penggilingan naik (penggilingan ke bawah) sangat disarankan, terutama saat mengerjakan tepi atau kontur. Ini membantu mengurangi serpihan dan kerusakan tepi.
Untuk proses penggilingan permukaan, disarankan untuk bergerak dari tepi luar menuju tengah menggunakan jalur pahat melingkar. Kecepatan pemakanan harus dikurangi menjelang akhir pemotongan untuk menghindari patahan mendadak dan cacat permukaan.
Untuk plastik yang sangat ulet seperti PTFE, diperlukan alat yang sangat tajam dan laju pemakanan per gigi yang lebih kecil (terutama di dekat tahap penyelesaian) untuk meminimalkan pembentukan gerinda.
Pendinginan dan Kontrol Chip
Selama pemesinan kecepatan tinggi, serpihan plastik dapat sebagian meleleh dan menempel pada mata pisau pemotong. Untuk mencegah penyumbatan serpihan dan pemotongan yang tidak stabil, cairan pendingin emulsi harus digunakan untuk mengurangi suhu dan meningkatkan pembuangan serpihan.
Kesimpulan
Penggilingan CNC Plastik Proses ini sangat berbeda dari pemesinan logam. Pengendalian suhu, geometri alat yang tajam, penjepitan yang tepat, dan parameter pemotongan yang dioptimalkan sangat penting untuk mencapai akurasi dimensi dan kualitas permukaan yang tinggi. Dengan mengelola panas dan deformasi secara cermat, produsen dapat memastikan produksi komponen plastik presisi yang stabil dan efisien.
Coba LVMA Sekarang!
Nikmati diskon 10% untuk pesanan pertama Anda, tanpa email pemasaran.