
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh



Reed Lu
Insinyur Penjualan
Reed memiliki pengalaman penjualan selama 5 tahun, termasuk manajemen bisnis, manajemen kualitas, dan penulisan teknis. Ia memegang gelar Sarjana Teknik dan sangat antusias untuk belajar serta berbagi pengetahuan dan pengalaman di bidang permesinan dan manufaktur.










Pedoman Pencetakan Injeksi PA: Prinsip, Sifat, dan Proses
Tanggal Publikasi: 2026-01-03
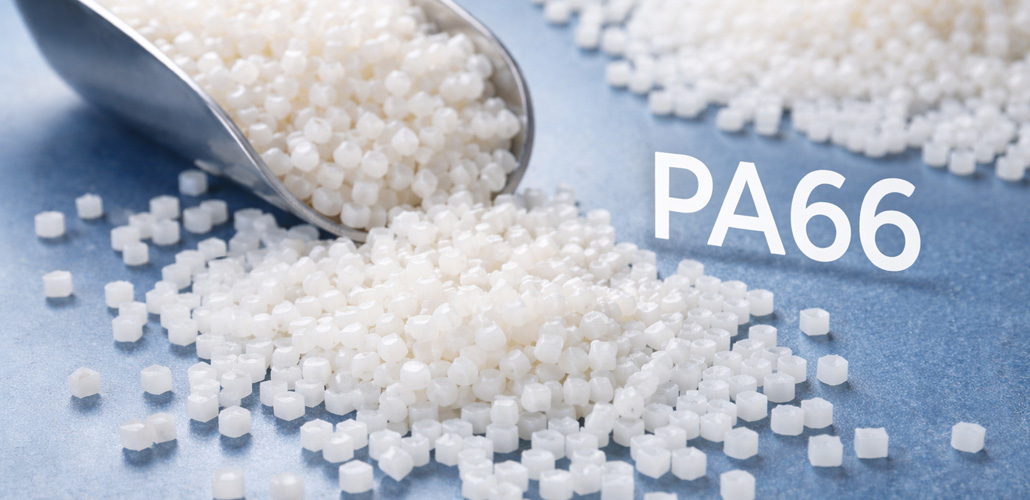
Poliamida, atau PA, secara luas disebut nilon. Ini adalah jenis plastik teknik yang penting. Rantai molekulnya memiliki gugus amida (–NHCO–) yang berulang yang menentukan struktur intinya.
Gugus amida yang sangat polar ini membentuk ikatan hidrogen yang kuat. Ikatan-ikatan ini memberikan PA kekuatan mekanik yang tinggi, ketahanan aus, pelumasan sendiri, dan ketahanan kimia.
Jenis PA yang umum meliputi PA6, PA66, dan PA12, yang dinamai berdasarkan atom karbon monomer. PA bersifat semi-kristalin, tetapi tantangan terbesar dalam pencetakannya adalah penyerapan kelembapan yang tinggi. Pengendalian kelembapan yang ketat memastikan keberhasilan pencetakan.
Karakteristik Material Poliamida (PA)
Penyerapan Kelembapan Tinggi dan Risiko Hidrolisis
Sensitivitas terhadap kelembapan adalah tantangan terbesar dalam pencetakan injeksi PA. Gugus amida mudah menyerap air. PA6 dapat menyerap lebih dari 9,5% air saat jenuh. Kelembapan dalam lelehan akan memecahnya pada suhu tinggi, menyebabkan bagian yang rapuh, gelembung, dan cacat permukaan.
Air yang terserap melunakkan PA, membuatnya lebih keras tetapi juga lebih besar ukurannya. Anda harus mengeringkan bahan mentah sepenuhnya sebelum mencetak. Bagian Plastik yang Dibuat Sesuai PesananDesain juga perlu memperhitungkan perubahan ukuran akibat penyerapan air di kemudian hari.
Perilaku Kristalisasi yang Jelas
Kristalinitas PA, laju kristalisasi, dan struktur kristal sangat dipengaruhi oleh kondisi pemrosesan—terutama laju pendinginan.
- Pendinginan cepat (suhu cetakan rendah)Menghasilkan kristal halus dan tidak sempurna, meningkatkan ketangguhan dan transparansi (untuk bagian tipis), tetapi mengakibatkan penyusutan yang lebih tinggi dan tidak merata serta stabilitas dimensi yang lebih buruk.
- Pendinginan lambat (suhu cetakan tinggi): Mendorong kristalisasi yang lebih sempurna, meningkatkan kekakuan, kekerasan, stabilitas dimensi, dan ketahanan panas, meskipun kristalinitas yang berlebihan dapat menyebabkan kerapuhan.
Jendela Peleburan Sempit dan Risiko Oksidasi Termal
PA memiliki rentang suhu leleh yang relatif sempit (PA6 ≈ 220 °C, PA66 ≈ 260 °C). Suhu pemrosesan harus cukup tinggi untuk memastikan aliran, tetapi harus dikontrol dengan hati-hati untuk mencegah panas berlebih. Paparan suhu tinggi yang berkepanjangan di udara dapat menyebabkan oksidasi termal, yang mengakibatkan penguningan dan penurunan sifat.
Pembekuan Cepat dan Kemampuan Mengalir Tinggi
Lelehan PA memiliki viskositas rendah dan kemampuan mengalir yang sangat baik, tetapi begitu suhu turun di bawah titik leleh, viskositas meningkat dengan cepat karena kristalisasi. Hal ini membutuhkan injeksi cepat kecepatan dan tekanan penahan yang cukup untuk mengimbangi penyusutan.
Parameter Proses Utama untuk Pencetakan Injeksi PA
Pengeringan Awal Material (Langkah Kritis)
Pengeringan adalah wajib dan harus dikontrol secara ketat.
Peralatan: Gunakan pengering dengan fungsi pengeringan udara yang memiliki titik embun yang disarankan di bawah –40 °C.
Kondisi pengeringan:
- PA6: 80–100 °C selama 4–6 jam (jangan melebihi 110 °C untuk menghindari oksidasi).
- PA66: 100–120 °C selama 4–8 jam.
Kelas yang diperkuat serat kaca: Perpanjang waktu pengeringan selama 1–2 jam.
Persyaratan kadar air:
Setelah kering, bahan harus segera digunakan. Selama penghentian mesin, bersihkan tabung dengan polimer stabil (misalnya, HDPE) atau turunkan suhu tabung di bawah 160 °C untuk mencegah penyerapan kelembapan dan degradasi.
Kontrol Suhu Leleh
Selama proses kustomisasi pencetakan injeksi komponen plastikSuhu harus tetap berada dalam kisaran yang sempit untuk memastikan kelancaran aliran sekaligus menghindari degradasi.
Aturan umum: 20–50 °C di atas titik leleh; jangan pernah melebihi 300 °C.
PA6Suhu leleh yang disarankan: 230–260 °C; Zona belakang: 210–230 °C | Zona depan: 240–260 °C
PA66Suhu leleh yang disarankan: 260–290 °C; Zona belakang: 240–260 °C | Zona depan: 270–290 °C
Suhu nosel: 5–10 °C lebih rendah dari zona depan, tetapi di atas titik leleh untuk mencegah pembekuan.
Optimalisasi Suhu Cetakan
Banyak produsen cetakan injeksi khusus percaya bahwa suhu cetakan adalah alat yang paling efektif untuk mengendalikan kristalinitas produk PA, sehingga menentukan karakteristik kinerja akhirnya.
- Kisaran tipikal: 60–120 °C
- Suhu cetakan tinggi (80–120 °C)Meningkatkan stabilitas dimensi, kekakuan, ketahanan panas, dan kilap permukaan. Mendorong penyusutan yang seragam dan mengurangi tegangan internal. Penting untuk komponen PA berdinding tebal dan tanpa penguatan.
- Suhu cetakan rendah (60–80 °C)Mempersingkat waktu siklus dan meningkatkan ketangguhan tetapi menyebabkan penyusutan yang lebih tinggi, akurasi dimensi yang lebih buruk, dan kemungkinan deformasi pasca-kristalisasi.
- Untuk PA yang diperkuat serat kaca, suhu cetakan yang lebih tinggi (80–100 °C) direkomendasikan untuk mengurangi paparan serat, kekasaran permukaan, dan distorsi.
Kecepatan Injeksi, Tekanan, dan Penahanan
- Kecepatan injeksiKecepatan tinggi direkomendasikan untuk mengisi rongga sepenuhnya dan meningkatkan kekuatan garis las. Hal ini juga mendorong distribusi serat kaca yang seragam pada material yang diperkuat.
- Tekanan injeksiTekanan normalnya adalah 60–100 MPa; jenis yang diperkuat membutuhkan tekanan yang lebih tinggi.
- Menjaga tekanan & waktuSangat penting karena penyusutan kristalisasi PA yang tinggi. Tekanan penahan harus 50–80% dari tekanan injeksi dan dipertahankan hingga pembekuan gerbang. Penahanan yang tidak cukup menyebabkan tanda cekung, rongga, dan bagian yang ukurannya lebih kecil.
Tekanan Balik dan Kecepatan Sekrup
- Kecepatan sekrup: Kecepatan sedang-rendah, biasanya 40–70 rpm, untuk menghindari pemanasan akibat gesekan yang berlebihan.
- Tekanan balikTekanan balik rendah (5–15 bar) sudah cukup untuk menghomogenkan lelehan dan menghilangkan udara yang terperangkap. Tekanan balik yang berlebihan meningkatkan panas geser dan harus dihindari.
Desain Cetakan dan Pertimbangan Tambahan
- VentilasiVentilasi yang memadai sangat penting karena kecepatan pengisian yang cepat dan kemungkinan pelepasan uap air. Kedalaman ventilasi yang disarankan: 0,015–0,025 mm.
- Sistem gerbang: Saluran pendek dan tebal dengan sumur penahan aliran dingin yang cukup besar. Ukuran pintu yang sedikit lebih besar membantu mengurangi panas geser dan meningkatkan pemadatan.
- Sistem pendinginHarus seragam dan efisien untuk menjaga suhu cetakan tetap stabil, terutama untuk pencetakan suhu tinggi.
Cacat Umum dan Solusinya
Garis-garis Perak, Gelembung, Permukaan Kasar
Penyebab paling umum adalah pengeringan yang tidak memadai (lebih dari 90% kasus). Segera periksa kondisi pengeringan. Suhu leleh yang berlebihan juga dapat menjadi penyebabnya.
Ketidakstabilan Dimensi
Ketidakstabilan dimensi pada komponen plastik cetakan injeksi kustom terutama disebabkan oleh penyerapan kelembapan dan kristalisasi lanjutan. Gunakan material yang benar-benar kering dan pertahankan suhu cetakan di atas 80 °C untuk menstabilkan kristalisasi.
Kerapuhan Berlebihan
Hal ini dapat disebabkan oleh pengeringan berlebihan (oksidasi), suhu leleh yang terlalu tinggi (degradasi termal), atau suhu cetakan yang rendah yang menyebabkan tekanan internal yang tinggi. Sesuaikan pengaturan pengeringan dan suhu sesuai kebutuhan.
Bekas Ambles dan Rongga
Tingkatkan tekanan dan waktu penahanan, naikkan suhu cetakan untuk menunda pengerasan lapisan luar, dan optimalkan lokasi gerbang di dekat bagian yang tebal.
Paparan Serat Kaca (Fiber Float)
Tingkatkan suhu cetakan dan lelehan, tingkatkan kecepatan injeksi, perbaiki efisiensi pencampuran sekrup, dan pilih jenis PA yang diperkuat yang sesuai.
Kesimpulan
Memilih yang tepat produsen cetakan injeksi khusus Untuk produk nilon Anda, hal ini sangat penting. LVMA menawarkan rantai pasokan cetakan injeksi yang lengkap, menyediakan berbagai layanan cetakan injeksi, seperti cetakan injeksi dua warna dan cetakan sisipan. Tim LVMA akan menggunakan keahlian mereka untuk memberi Anda saran dan menjawab pertanyaan apa pun yang mungkin Anda miliki.
Coba LVMA Sekarang!
Nikmati diskon 10% untuk pesanan pertama Anda, tanpa email pemasaran.