
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh



Reed Lu
Insinyur Penjualan
Reed memiliki pengalaman penjualan selama 5 tahun, termasuk manajemen bisnis, manajemen kualitas, dan penulisan teknis. Ia memegang gelar Sarjana Teknik dan sangat antusias untuk belajar serta berbagi pengetahuan dan pengalaman di bidang permesinan dan manufaktur.










Kasus Penggilingan CNC: Pengencang Pin Kustom untuk Pedagang Teh Sri Lanka
Tanggal Publikasi: 2026-04-07
Setiap proyek yang sampai di meja saya memiliki ceritanya sendiri, dan proyek ini datang jauh-jauh dari pulau Sri Lanka. Klien saya adalah produsen dan pedagang teh yang telah mendesain meja teh khusus untuk penggunaan pribadi dan membutuhkan tiga jenis... pengencang pin presisiuntuk menyelesaikannya.
Pelanggan perlu menyeimbangkan biaya dan kepraktisan, jadi saya perlu memilih material dengan cermat, mengontrol toleransi dengan teliti, dan bekerja sama erat dengan mereka.
Meninjau Gambar-gambar
Hal pertama yang saya lakukan setelah menerima permintaan tersebut adalah meneliti gambar-gambar klien dengan cermat. Ada tiga bagian secara total: Bagian No. 3, Bagian No. 17, dan Bagian No. 25. Masing-masing memiliki persyaratan struktural yang berbeda, dan segera menjadi jelas bahwa pendekatan pemilihan material yang seragam tidak akan berhasil di sini.
Bagian No. 3 adalah sebuah pasak baja khusustanpa ulir yang dirancang agar pas tepat ke dalam lubang yang sudah dibor sebelumnya pada struktur meja. Bagian No. 17 membutuhkan ulir berulir M3, dan Bagian No. 25 membutuhkan ulir berulir M5. Perbedaan-perbedaan ini akan menjadi dasar seluruh pembahasan material.
Pemilihan Material — Menyeimbangkan Biaya dan Fungsi
Saat saya melakukan panggilan telepon dengan klien untuk membahas persyaratan, pengendalian biaya muncul di awal. Itu sepenuhnya dapat dimengerti, dan itu adalah sesuatu yang selalu saya coba atasi secara langsung daripada bertele-tele.
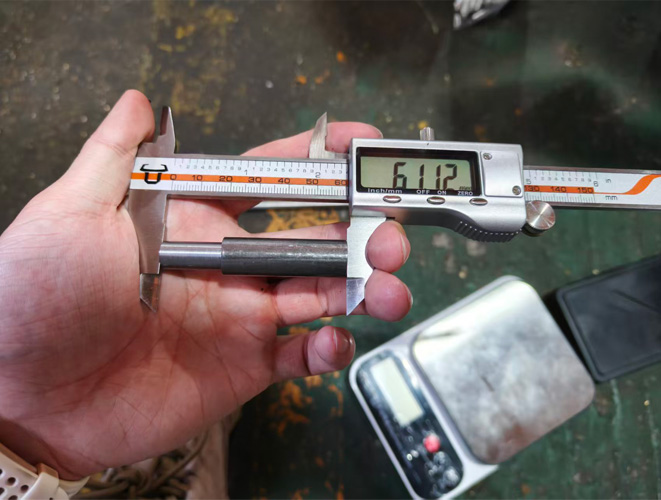
Untuk Bagian No. 3, karena tidak memiliki fitur berulir, kami sepakat menggunakan baja karbon Q235. Q235 adalah baja struktural yang ekonomis dan banyak digunakan, dan untuk jenis ini pasak baja khususMaterial tersebut berkinerja andal dalam peran penahan beban tetap. Klien menyadari bahwa material tersebut dapat berkarat di permukaannya seiring waktu, tetapi karena bagian ini hanya berperan sebagai struktur di dalam rakitan meja di mana penampilan bukanlah prioritas utama, karat tidak akan memengaruhi fungsinya. Penghematan biaya yang dihasilkan cukup signifikan.
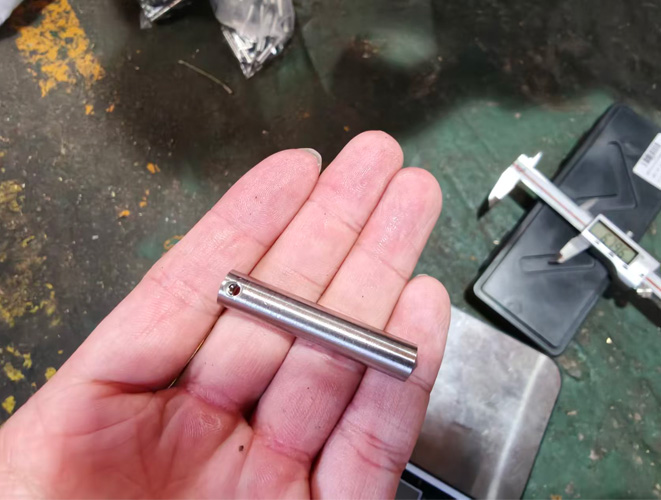 | 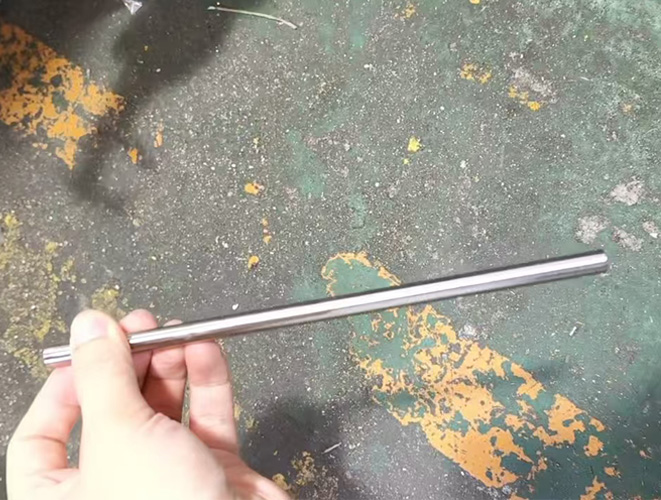 |
Untuk Bagian No. 17 dan Bagian No. 25, situasinya berbeda. Kedua bagian tersebut memiliki ulir berulir — M3 dan M5 — dan menggunakan Q235 di sini akan menjadi kesalahan. Jika karat terbentuk di dalam lubang berulir, hal itu dapat menyebabkan pengencang macet, mengganggu kecocokan, dan pada akhirnya membuat bagian tersebut tidak dapat digunakan. Jadi saya sepenuhnya mengesampingkan Q235 untuk kedua bagian ini dan sebagai gantinya menawarkan klien pilihan antara baja tahan karat SS304 dan SS304F.
Saya menjelaskan perbedaan tersebut kepada klien. SS304 adalah baja tahan karat austenitik standar — tahan korosi, dengan permukaan yang bersih dan mengkilap. SS304F adalah varian SS304 yang mudah dikerjakan, ditingkatkan dengan sedikit tambahan sulfur. Kandungan sulfur tersebut membuat material jauh lebih mudah dipotong, mengurangi keausan alat selama pengerjaan, dan pada akhirnya menurunkan biaya pemrosesan. Kelemahannya adalah tampilan permukaan yang sedikit lebih kusam dibandingkan dengan SS304 standar.
Ketika saya menanyakan kepada klien tentang persyaratan penyelesaian permukaan, jawabannya jelas: penampilan bukanlah prioritas. Pengencang akan tertanam di dalam struktur meja dan sebagian besar tidak terlihat. Dengan konfirmasi tersebut, SS304F adalah pilihan yang tepat — ketahanan korosi yang sama di tempat yang paling penting, biaya pemesinan yang lebih rendah, dan tanpa mengurangi fungsi.
Kontrol Toleransi — Mendapatkan Kesesuaian yang Tepat
Toleransi dimensi adalah pembahasan teknik kunci lainnya. Pin-pin ini harus pas dengan rapat ke dalam lubang yang telah dibor sebelumnya di meja teh. Jika terlalu kencang, pin tidak akan masuk sama sekali. Jika terlalu longgar, pin akan bergetar atau bergeser saat diberi beban.
Setelah meninjau dimensi lubang pada gambar, saya merekomendasikan sebuah toleransi negatif sebesar -0,1 mmdi ketiga bagian tersebut. Pendekatan ini memastikan pin dapat dimasukkan dengan lancar tanpa perlu dipaksa, sambil tetap mempertahankan kontak yang cukup dengan dinding lubang agar tetap kokoh selama penggunaan. Ini adalah strategi toleransi yang sederhana, tetapi melakukannya dengan benar sejak awal akan menghemat banyak masalah — dan pengembalian pengiriman — di kemudian hari.
Produksi dan Pengiriman
Setelah mesin dipasang dan disetel dengan benar, produksi berjalan cepat. Ketiga jenis suku cadang tersebut selesai dan siap dikirim dalam waktu dua hari — waktu penyelesaian yang dimungkinkan oleh kemampuan kami. layanan penggilingan CNC khususHal ini memungkinkan kami untuk beralih dari konfirmasi gambar akhir ke suku cadang jadi tanpa penundaan yang terjadi pada penjadwalan produksi berbasis batch. Paket tersebut kemudian dikirim melalui angkutan laut, dan tiba di lokasi klien di Sri Lanka sekitar satu minggu kemudian.
Umpan Balik Klien
Saya menindaklanjuti dengan klien setelah pengiriman. Tanggapannya persis seperti yang saya harapkan — mereka sangat puas dengan efisiensi biaya dan kualitas komponen yang telah jadi. Mereka menyebutkan bahwa rekomendasi material khususnya telah memberi mereka keyakinan akan daya tahan rakitan tersebut, dan menyatakan minat yang jelas untuk bekerja sama dengan LVMA CNC lagi pada proyek-proyek mendatang.
Meluangkan beberapa menit ekstra di awal Layanan penggilingan CNC Proyek pemilihan material dan perencanaan toleransi dapat menentukan apakah itu transaksi sekali saja atau awal dari kemitraan jangka panjang.
Coba LVMA Sekarang!
Nikmati diskon 10% untuk pesanan pertama Anda, tanpa email pemasaran.