
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh


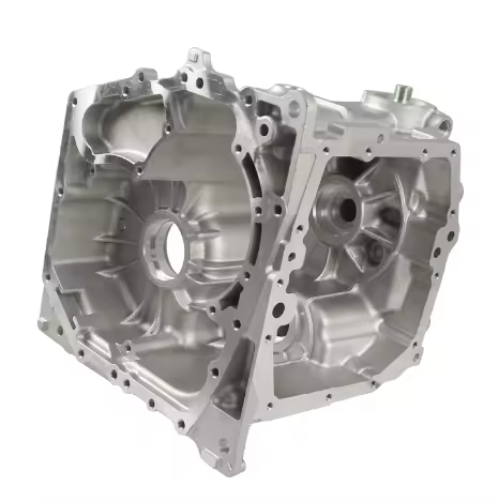
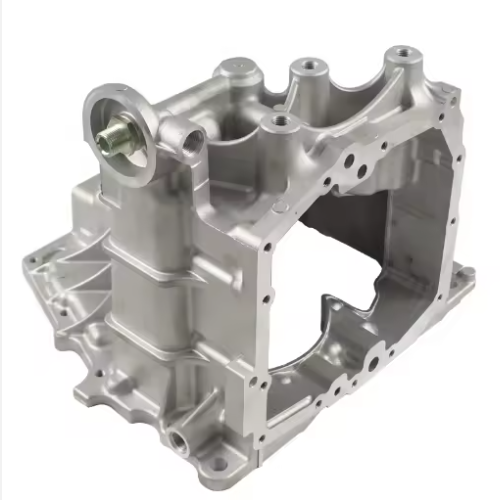
Casing Transmisi Pengecoran Aluminium China - Pemasok & Pabrik Terpercaya untuk Komponen Presisi Tinggi
Kotak Transmisi Rumah girboks adalah cangkang luar dari girboks mobil. Girboks adalah mekanisme yang digunakan untuk mengubah kecepatan dan torsi dari mesin. Kerusakan pada rumah girboks dapat memengaruhi seluruh sistem penggerak. Pengecoran die-casting paduan aluminium adalah metode produksi utama untuk rumah girboks. kasus penularan pada mobil penumpang dan kendaraan komersial.
Apa itu Pengecoran Aluminium dengan Cetakan?
Pengecoran aluminium dengan cetakan (die casting) adalah proses manufaktur bertekanan tinggi di mana aluminium cair dipaksa masuk ke dalam cetakan baja presisi — yang dikenal sebagai "die" — untuk menghasilkan komponen dengan bentuk mendekati bentuk akhir (near-net-shape). Hasilnya adalah bagian yang padat, konsisten secara dimensi, dan memiliki kualitas permukaan yang sangat baik.
Dibandingkan dengan pengecoran pasir atau pengecoran gravitasi, pengecoran cetakan menghasilkan toleransi yang lebih ketat dan pengulangan yang jauh lebih baik. Untuk geometri yang kompleks seperti kasus penularan, di mana saluran internal, tonjolan pemasangan, dan permukaan penyegelan semuanya harus sejajar dengan tepat, konsistensi itu bukan pilihan — melainkan hal mendasar.
Langkah demi Langkah: Cara Pembuatan Casing Transmisi dengan Pengecoran Aluminium
1
Desain dan Rekayasa Cetakan
Insinyur perkakas menerjemahkan desain wadah transmisi ke dalam cetakan baja presisi tinggi, yang biasanya dikerjakan dengan mesin hingga toleransi dalam ±0,05 mm. Cetakan harus memperhitungkan penyusutan material, mekanisme pengeluaran, dan penempatan garis pemisah — keputusan yang secara langsung memengaruhi kualitas komponen akhir.
💡 Desain cetakan yang buruk adalah salah satu sumber cacat pengecoran yang paling umum. Berinvestasi pada peralatan yang teliti sejak awal lebih hemat biaya daripada memperbaiki masalah di tahap selanjutnya.
2
Persiapan dan Peleburan Paduan
Paduan aluminium — umumnya ADC12 atau A380 untuk aplikasi otomotif — dilebur dalam tungku penahan pada suhu sekitar 700°C (1.300°F)Lelehan tersebut dihilangkan gasnya dan diolah untuk meminimalkan porositas dan inklusi oksida, yang keduanya dapat mengganggu integritas struktural pada casing transmisi yang sudah jadi.
⚠️ Pemilihan paduan logam tidak distandardisasi di semua pemasok. Pembeli harus selalu meminta sertifikasi material dan laporan uji spektrografi.
3
Injeksi Tekanan Tinggi
Aluminium cair disuntikkan ke dalam rongga cetakan pada tekanan yang berkisar dari 10.000 hingga 30.000 psi melalui sistem ruang dingin hidraulik. Sistem ini mendorong material ke setiap fitur cetakan — rusuk internal, tonjolan lubang baut, saluran fluida — sebelum pembekuan.
Waktu pengisian biasanya kurang dari satu detik. Kecepatan dan tekanan bersama-sama memberikan komponen aluminium cor cetakan kepadatan dan definisi permukaan yang khas.
4
Pendinginan dan Pengeluaran
Cetakan didinginkan melalui saluran air atau minyak internal. Laju pendinginan yang terkontrol memengaruhi struktur butiran dan sifat mekanik. Setelah bagian tersebut mencapai kekakuan yang cukup, cetakan terbuka dan hasil coran dikeluarkan.
🔍 Pendinginan yang terlalu cepat atau terlalu lambat menimbulkan tegangan sisa atau distorsi — di sinilah rekayasa proses membedakan pemasok yang mumpuni dari pemasok rata-rata.
5
Pemangkasan, Inspeksi, dan Penyelesaian
Material sisa dan bagian yang menonjol dihilangkan melalui mesin pres pemotong. Kemudian, hasil coran memasuki tahap pemeriksaan kualitas: inspeksi dimensi, pemindaian sinar-X atau CT untuk porositas internal, dan pengujian tekanan jika diperlukan.
- 🔩 peledakan tembakan — untuk tekstur seragam dan pengangkatan sisik
- ⚙️ Pemesinan CNC — untuk menyegel permukaan, lubang berulir, dan lubang bantalan
- 🛡️ Anodisasi atau pelapisan — untuk ketahanan terhadap korosi di lingkungan operasi yang keras
Mengapa Pengecoran Aluminium dengan Cetakan Die Mengungguli Alternatif Lainnya?
⚖️
Keunggulan Rasio Kekuatan terhadap Berat Badan
Paduan aluminium yang digunakan dalam pengecoran cetakan mencapai kekuatan tarik sebesar... 200–300 MPa sambil menjaga bobot komponen jauh lebih rendah daripada komponen berbahan besi atau baja. Setiap pengurangan satu gram pada komponen penggerak akan berkontribusi pada target efisiensi bahan bakar armada.
📐
Pengulangan Dimensi pada Skala Besar
Pengecoran die menghasilkan komponen dengan konsistensi dimensi yang ketat di ribuan siklus — hal ini sangat penting ketika casing transmisi harus berinteraksi dengan banyak komponen yang dikerjakan dengan presisi. Ini mengurangi pengerjaan mesin sekunder, memperpendek waktu tunggu dan biaya per unit.
♻️
Efisiensi Material
Proses ini menghasilkan tingkat pemanfaatan bahan baku yang tinggi. Saluran, gerbang, dan material berlebih sepenuhnya dapat didaur ulang kembali ke dalam lelehan, sehingga mengurangi tingkat limbah efektif secara signifikan dibandingkan dengan pendekatan pemesinan dari billet.
Hal yang Sering Diabaikan Pembeli: Kemampuan Proses Pemasok
Proses pengecoran cetakan itu sendiri sudah dipahami dengan baik. Variabel yang sebenarnya menentukan hasil kualitas adalah... disiplin proses pemasok — seberapa konsisten mereka mengontrol parameter injeksi, profil pendinginan, dan komposisi kimia paduan dari satu batch ke batch berikutnya.
Di LVMA, tim kami bekerja dengan klien otomotif dan industri yang membutuhkan suku cadang pengecoran aluminium dengan kompleksitas tinggi dan persyaratan konsistensi yang ketat. Mengambil inspirasi dari lebih dari 20 tahun pengalaman manufaktur Di dalam basis produksi kami sendiri, kami mengintegrasikan pengecoran cetakan dengan pemesinan presisi CNC hilir dalam satu alur kerja terkoordinasi — sehingga permukaan penyegelan, lubang bantalan, dan fitur berulir diproses dan divalidasi di bawah sistem kualitas yang sama. Integrasi tersebut menghilangkan risiko perpindahan dan memberi pelanggan satu titik akuntabilitas dari paduan mentah hingga komponen jadi.
Untuk pembeli yang mencari sumber kasus penularan Dalam skala besar, visibilitas menyeluruh seperti itu bernilai lebih dari yang ditunjukkan oleh harga satuan yang dikutip.
Pertanyaan yang Sering Diajukan
1 Paduan aluminium apa yang paling umum digunakan untuk pengecoran cetakan casing transmisi?
ADC12 dan A380 adalah paduan aluminium yang paling banyak digunakan untuk pengecoran cetakan casing transmisi otomotif. Keduanya menawarkan keseimbangan yang baik antara fluiditas, kekuatan mekanik, dan ketahanan korosi. Pembeli harus selalu meminta sertifikasi material dan laporan uji spektrografi untuk memverifikasi komposisi paduan dari pemasok mereka.
2 Toleransi apa yang dapat dicapai oleh pengecoran aluminium untuk casing transmisi?
Pengecoran aluminium bertekanan tinggi dapat mencapai toleransi dimensi ±0,1 mm atau lebih baik pada fitur standar. Permukaan kritis seperti permukaan penyegelan, lubang bantalan, dan lubang berulir biasanya memerlukan pemesinan CNC tambahan untuk mencapai toleransi yang lebih ketat dalam ±0,02–0,05 mm, tergantung pada persyaratan fungsional.
3 Bagaimana porositas dikendalikan pada casing transmisi hasil pengecoran die-cast?
Porositas dikelola melalui beberapa kontrol proses: penghilangan gas yang tepat dari lelehan aluminium sebelum injeksi, kecepatan injeksi dan profil tekanan yang dioptimalkan, laju pendinginan yang terkontrol, dan ventilasi yang dirancang dengan baik pada cetakan. Inspeksi pasca-pengecoran menggunakan sinar-X atau pemindaian CT digunakan untuk mendeteksi rongga internal apa pun yang dapat mengganggu integritas struktural atau kinerja penyegelan tekanan.
4 Mengapa pengecoran cetakan lebih disukai daripada pengecoran pasir untuk casing transmisi?
Pengecoran die menawarkan toleransi dimensi yang jauh lebih ketat, hasil akhir permukaan yang lebih baik, dan pengulangan yang jauh lebih unggul dibandingkan dengan pengecoran pasir. Untuk casing transmisi—yang membutuhkan penyelarasan yang tepat dari tonjolan pemasangan, permukaan penyegelan, dan saluran fluida internal di seluruh volume produksi yang tinggi—konsistensi dan kecepatan siklus pengecoran die menjadikannya pilihan standar industri.
5 Apa saja pilihan penyelesaian permukaan yang tersedia untuk casing transmisi aluminium cor?
Opsi penyelesaian umum meliputi penyemprotan pasir untuk tekstur permukaan yang seragam dan penghilangan kerak, pemesinan CNC untuk permukaan fungsional kritis seperti permukaan penyegelan dan lubang bantalan, serta anodisasi atau pelapisan pelindung untuk meningkatkan ketahanan korosi di lingkungan operasi yang menuntut. Proses penyelesaian yang tepat bergantung pada persyaratan fungsional dan lingkungan spesifik dari aplikasi tersebut.
6 Apa yang harus dievaluasi pembeli saat memilih pemasok pengecoran cetakan untuk casing transmisi?
Di luar harga satuan yang dikutip, pembeli harus menilai disiplin proses pemasok — khususnya kendali mereka atas parameter injeksi, profil pendinginan, dan konsistensi kimia paduan dari batch ke batch. Pemasok yang mengintegrasikan pengecoran cetakan dengan pemesinan CNC internal di bawah sistem kualitas terpadu menawarkan keuntungan signifikan: pengurangan risiko penyerahan, akuntabilitas satu titik, dan kontrol dimensi yang tervalidasi dari paduan mentah hingga komponen jadi.
Hubungi Kami Sekarang!
Untuk informasi lebih lanjut mengenai layanan permesinan kami, unggah gambar dan detail kontak Anda. Kami akan menjawab pertanyaan Anda dan memberikan penawaran harga secara instan.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.