
 Layanan
 Pemesinan CNC
 Pengecoran Cetakan
 Lembaran Logam
 Pembuatan prototipe
 Pencetakan Injeksi
 Arsitektur & Dekorasi
 Industri
 Hadiah & Kerajinan
 Energi Baru
 Peralatan Industri
 Listrik
 Otomotif
 Perangkat keras
 Sumber daya
 Baru
 Blog
 Pertanyaan yang Sering Diajukan (FAQ)
 Unduh


0102030405
Kelebihan & Kekurangan Pengecoran Cetakan: Yang Perlu Anda Ketahui
2025-08-08
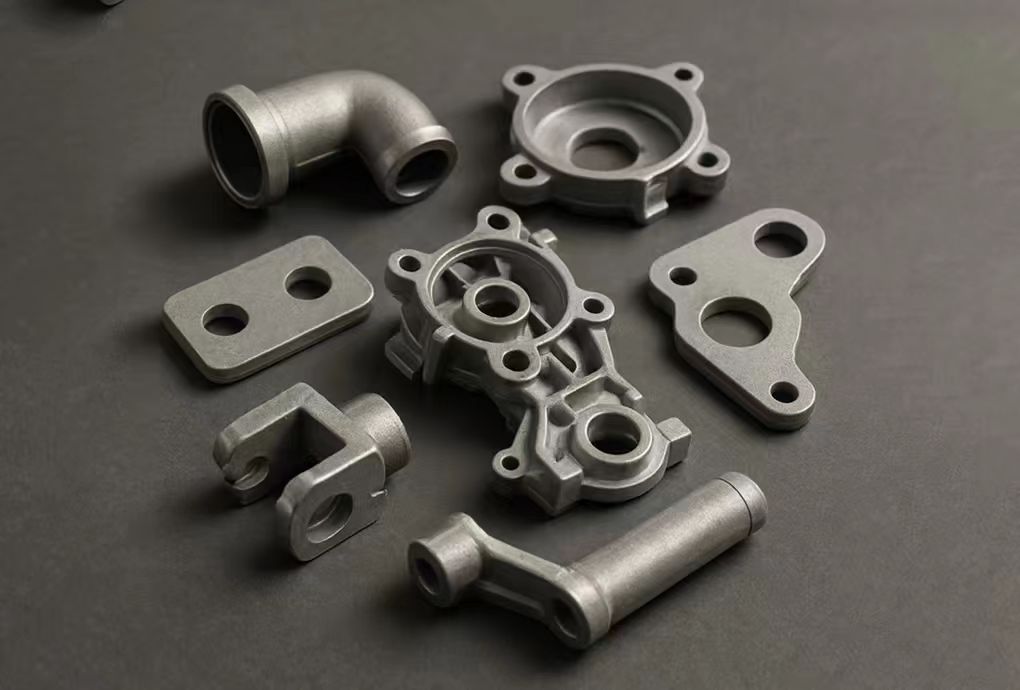
Pengecoran cetakan (die casting) adalah proses pembentukan logam yang banyak digunakan, seringkali untuk produksi komponen logam dalam jumlah besar. Dari komponen otomotif hingga elektronik konsumen, proses ini memainkan peran kunci dalam manufaktur modern. Memahami manfaat dan keterbatasannya sangat penting sebelum memutuskan apakah proses ini sesuai dengan kebutuhan pengembangan produk Anda.
Meskipun pengecoran cetakan menawarkan kecepatan, konsistensi, dan efektivitas biaya untuk produksi skala besar, metode ini juga menghadirkan tantangan, seperti biaya perkakas yang tinggi dan fleksibilitas material yang terbatas. Artikel ini membahas proses pengecoran cetakan, keunggulan dan kekurangannya, dan bertujuan untuk membantu Anda membuat keputusan yang lebih tepat saat memilih metode manufaktur.
Apa Itu Pengecoran Cetakan (Die Casting)?
Pengecoran cetakan adalah proses pengecoran logam. Proses ini melibatkan penuangan logam cair ke dalam cetakan baja, kemudian logam tersebut didinginkan dan dipadatkan untuk membentuk bentuk akhir. Cetakan ini dikerjakan dengan mesin presisi untuk menghasilkan bentuk kompleks dengan akurasi dimensi yang sangat baik. permukaan halusSetelah logam mengeras, cetakan akan terbuka dan mengeluarkan bagian yang sudah jadi, siap untuk diproses lebih lanjut atau digunakan.
Terdapat beberapa jenis proses pengecoran cetakan, termasuk pengecoran cetakan ruang panas, pengecoran cetakan ruang dingin, pengecoran cetakan vakum, dan pengecoran cetakan tekan. Setiap metode cocok untuk material, ukuran bagian, dan persyaratan kinerja yang berbeda. Pilihan proses bergantung pada faktor-faktor seperti jenis paduan, kecepatan produksi, dan efisiensi biaya.
Mesin pengecoran die ruang panas sangat ideal untuk memproses logam dengan titik leleh rendah seperti seng dan magnesium. Karena logam dilelehkan di dalam mesin pengecoran cetakan, waktu siklus singkat dan efisiensi tinggi. Pengecoran die ruang dingin Mesin ini digunakan untuk memproses logam dengan titik leleh tinggi seperti aluminium. Pada mesin die casting ruang dingin, logam cair secara otomatis dituangkan ke dalam ruang die casting, sehingga cocok untuk aplikasi berkekuatan tinggi.
Aplikasi Pengecoran Cetakan
Otomotif
Pengecoran cetakan banyak digunakan di sektor otomotif untuk memproduksi komponen logam kompleks dan berkekuatan tinggi dalam jumlah besar. Metode ini mendukung desain yang ringan dan efisiensi produksi yang tinggi.
Contoh produk:
- Blok mesin
- Rumah transmisi
- Velg alloy
Elektronika & Komunikasi
Pencetakan die sangat ideal untuk memproduksi wadah dan komponen yang presisi, mampu menghilangkan panas, dan tahan lama untuk perangkat elektronik.
Contoh produk:
- Bingkai logam untuk smartphone
- Alas pendingin panas
- Rumah penguat sinyal
Dirgantara
Pengecoran cetakan diterapkan di bidang kedirgantaraan untuk komponen non-struktural yang membutuhkan bobot ringan dan manufaktur presisi.
Contoh produk:
- Casing instrumen navigasi
- Braket internal
- Penutup panel kontrol
Jenis Pengecoran Cetakan
Pengecoran die terutama dibagi menjadi proses ruang dingin dan ruang panas. Kedua metode ini memainkan peran penting dalam manufaktur modern, masing-masing sesuai dengan material dan kebutuhan produksi tertentu. Memahami perbedaannya sangat penting untuk memilih proses yang tepat guna memastikan kualitas, efisiensi, dan pengendalian biaya.
Pengecoran Cetakan Ruang Dingin
Pengecoran die ruang dingin sangat ideal untuk logam dengan titik leleh tinggi seperti aluminium dan tembaga. Logam cair dituangkan ke dalam ruang injeksi dan kemudian dipaksa masuk ke dalam cetakan di bawah tekanan tinggi.
Proses ini cocok untuk logam dengan titik leleh yang relatif tinggi. Paduan aluminium, dengan titik leleh sekitar 463°C (865°F) dan mencapai suhu setinggi 671°C (1240°F), merupakan kandidat tipikal untuk pengecoran cetakan ruang dingin.
Pengecoran die ruang dingin Menghasilkan komponen yang padat, kuat, dan memiliki sifat mekanik yang sangat baik, sehingga cocok untuk komponen besar atau kompleks. Suku cadang otomotif, rumah mesin, dan komponen struktural yang membutuhkan daya tahan dan presisi diproduksi melalui proses pengecoran die ruang dingin.
Pengecoran Cetakan Ruang Panas
Pengecoran die ruang panas Sistem ini paling cocok untuk paduan dengan titik leleh rendah seperti seng, timbal, dan magnesium. Sistem injeksi terendam dalam logam cair, memungkinkan siklus yang lebih cepat.
Produk ini menawarkan efisiensi tinggi dan kualitas yang sangat baik. lapisan permukaan, sehingga sangat ideal untuk suku cadang produksi dalam jumlah kecil dan bervolume tinggi.
Produk-produk yang umum dihasilkan meliputi elektronik konsumen, perlengkapan perangkat keras, dan komponen dekoratif dengan detail yang halus.
Langkah-langkah Pengecoran Cetakan
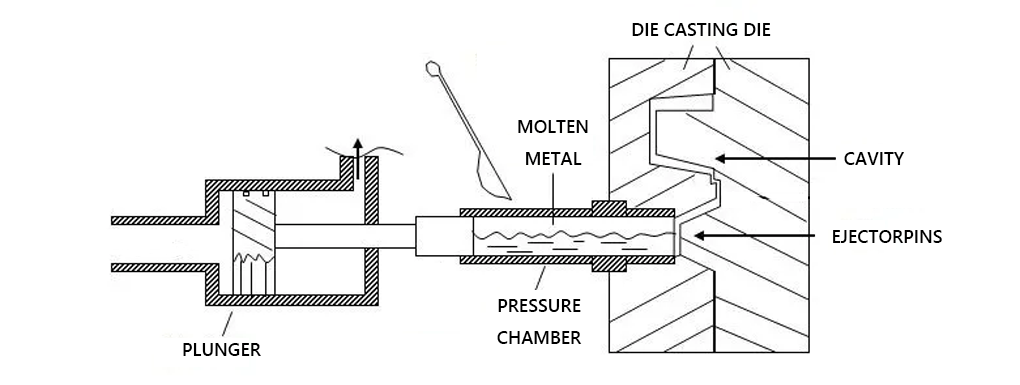
1. Pengembangan Jamur
Cetakan yang digunakan dalam pengecoran die adalah cetakan logam yang dirancang secara presisi dengan geometri yang sangat sesuai dengan produk akhir. Para insinyur menggunakan CAD/CAM dan CFD (dinamika fluida komputasional) untuk melakukan simulasi terperinci, termasuk gesekan internal, laju aliran, dan pelepasan panas selama proses pengecoran.
Setelah simulasi digital diverifikasi, gambar teknik dan parameter proses (termasuk toleransi dan kapasitas mesin) diserahkan kepada pembuat cetakan yang berpengalaman. Para ahli ini menggunakan teknologi permesinan CNC untuk memproduksi cetakan dan melakukan uji coba untuk memverifikasi kinerja. Selain rongga cetakan, cetakan juga mencakup saluran pengisi, sistem pendingin, dan mekanisme ejektor.
Desain cetakan adalah langkah paling penting dalam pengecoran cetakanDesain cetakan yang unggul dapat mengurangi pemborosan material dan deformasi serta meningkatkan produktivitas.
2. Penyiapan dan Penyesuaian Cetakan
Cetakan tersebut terdiri dari dua bagian: cetakan bergerak dan cetakan tetapCetakan tetap terpasang pada mesin dan tetap diam. Cetakan bergerak dapat dilepas dan dibongkar untuk mengeluarkan hasil coran.
Sebelum produksi dimulai, masih ada beberapa langkah persiapan yang perlu dilakukan.
Sebelum proses pemesinan, cetakan perlu dibersihkan dan dipanaskan terlebih dahulu, serta permukaan cetakan perlu dilapisi dengan bahan pelepas dan lapisan isolasi. Tujuan pelumas adalah untuk mengatur suhu cetakan dan gesekan selama proses pelepasan cetakan.
3. Injeksi Logam Cair
Pada tahap ini, paduan logam cair disuntikkan ke dalam rongga cetakan. Ada dua teknik utama:
Pengecoran cetakan gravitasi adalah metode pengecoran cetakan di mana logam cair mengalir dari saluran masuk ke dalam cetakan karena beratnya sendiri. Pengecoran cetakan gravitasi menawarkan kekuatan mekanik yang lebih baik dan porositas rendah.
Pengecoran cetakan bertekanan tinggi, di mana logam cair dipaksa masuk ke dalam cetakan pada tekanan mulai dari 100 hingga 1.800 bar (1.400 hingga 26.000 psi).
Metode pengecoran bertekanan tinggi memastikan pengisian cetakan yang lebih baik, memungkinkan produksi bentuk berdinding tipis dan kompleks, memberikan hasil akhir permukaan dan konsistensi dimensi yang lebih baik, dan secara umum mengurangi kebutuhan akan pemesinan sekunder.
4. Pembekuan dan Pendinginan
Logam itu melewati gerbang, terisi penuh cetakan pengecoran die rongga tersebut, dan mulai mendingin serta memadat. Mengontrol laju pendinginan sangat penting untuk mencapai struktur internal yang diinginkan dan mencegah tegangan termal atau cacat.
Pendinginan yang seragam membantu meminimalkan cacat permukaan, porositas, atau retakan internal, sehingga memastikan hasil pengecoran akhir memenuhi standar kualitas.
5. Pengecoran dan Pelepasan
Setelah bagian tersebut mengeras, cetakan dibuka dan hasil coran dikeluarkan. Proses ini dapat diotomatisasi atau manual, tergantung pada skala produksi.
Pin ejektor yang terpasang pada cetakan mengeluarkan hasil coran secara terkontrol, meminimalkan potensi kerusakan dan mempercepat siklus produksi.
6. Penyelesaian Pasca Pengecoran
Setelah proses pengeluaran, material berlebih mungkin tetap berada di dalam hasil coran, seperti dari saluran tuang, saluran penghubung, atau sisa material yang tidak terpakai. Material ini biasanya dipangkas dan didaur ulang dengan cara dilebur kembali.
Keunggulan Pengecoran Cetakan
Pembentukan Bentuk Kompleks dalam Satu Langkah
Pengecoran cetakan memungkinkan Pembentukan geometri kompleks yang tepat dan satu langkah., termasuk dinding tipis, rusuk halus, dan struktur internal yang rumit—menghilangkan kebutuhan akan pengelasan atau perakitan dan memastikan integritas struktural.
Produksi Massal Cepat
Dengan waktu siklus yang singkat dan otomatisasi yang tinggiPengecoran cetakan sangat ideal untuk produksi volume menengah hingga tinggi. Setiap siklus pengecoran hanya membutuhkan beberapa detik, memungkinkan produksi cepat tanpa mengorbankan konsistensi.
Manufaktur yang Hemat Biaya
Meskipun biaya pembuatan perkakas awal bisa tinggi, biaya per unit yang rendah dalam produksi massal Hal ini membuat proses pengecoran cetakan menjadi sangat ekonomis. Kebutuhan minimal akan pemesinan sekunder juga berkontribusi pada penghematan biaya secara keseluruhan.
Permukaan Halus
Fitur komponen die-cast kehalusan permukaan yang sangat baik dan detail yang halus, seringkali hanya membutuhkan sedikit atau bahkan tanpa penyelesaian tambahan. Hal ini mengurangi kebutuhan akan pemolesan, pengecatan, atau pelapisan dalam banyak aplikasi.
Keterbatasan Pengecoran Cetakan
Investasi Awal Tinggi
Pengecoran die membutuhkan biaya awal yang signifikan untuk desain dan pembuatan cetakan (perkakas). Hal ini membuatnya lebih cocok untuk produksi volume besar, karena biaya perkakas harus diamortisasi atas banyak bagian agar hemat biaya.
Batasan Ukuran Komponen
Pengecoran die umumnya tidak cocok untuk komponen yang sangat besar karena keterbatasan tonase mesin dan kendala ukuran cetakan. Metode ini paling cocok untuk komponen berukuran kecil hingga menengah di mana presisi dan pengulangan yang tinggi diperlukan.
Kesimpulan
Pengecoran cetakan Pengecoran aluminium merupakan metode manufaktur yang sangat efisien dan dapat dengan mudah menghasilkan komponen kompleks dan presisi tinggi. Metode ini menawarkan keunggulan seperti waktu produksi yang lebih cepat, akurasi dimensi yang lebih tinggi, dan kualitas permukaan yang superior. Pengecoran aluminium telah menjadi proses kunci dalam desain ringan, khususnya di sektor otomotif, membantu mengurangi berat keseluruhan tanpa mengorbankan daya tahan.