
 सेवाएं
 सीएनसी मशीनिंग
 मेटल सांचों में ढालना
 धातु की चादर
 प्रोटोटाइप
 अंतः क्षेपण ढलाई
 वास्तुकला एवं सजावटी
 इंडस्ट्रीज
 उपहार और हस्तशिल्प
 नई ऊर्जा
 औद्योगिक उपकरण
 विद्युतीय
 ऑटोमोटिव
 हार्डवेयर
 संसाधन
 नया
 ब्लॉग
 अक्सर पूछे जाने वाले प्रश्न
 डाउनलोड करना



रीड लू
सेल्स इंजीनियर
रीड के पास बिक्री का 5 वर्षों का अनुभव है, जिसमें व्यवसाय प्रबंधन, गुणवत्ता प्रबंधन और तकनीकी लेखन शामिल है। उन्होंने इंजीनियरिंग में स्नातक की डिग्री प्राप्त की है और मशीनिंग और विनिर्माण के क्षेत्र में ज्ञान और अनुभव सीखने और साझा करने के लिए उत्सुक हैं।










प्लास्टिक सीएनसी मशीनिंग: सामग्री की विशेषताओं और कटिंग विधि के लिए मार्गदर्शिका
प्रकाशन तिथि: 2026-02-28
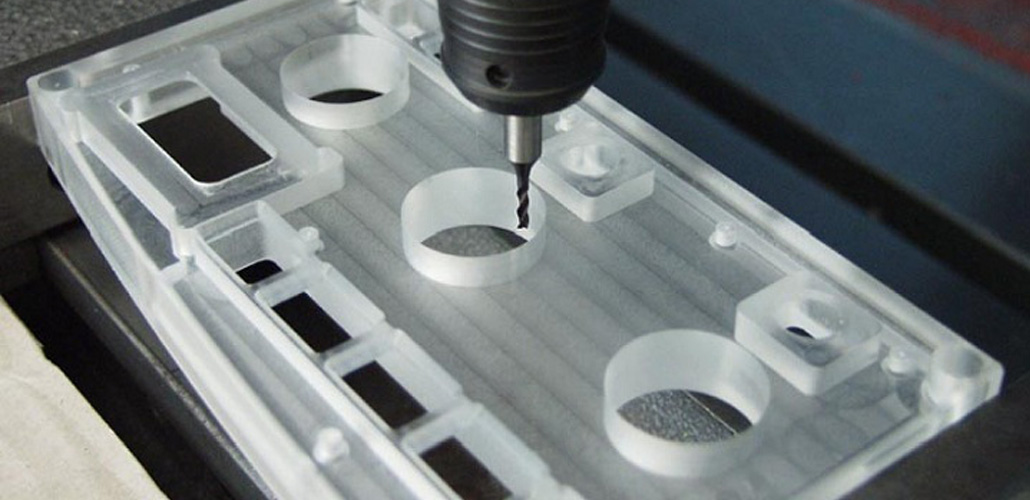
इंजीनियरिंग प्लास्टिक पॉलिमर आधारित पदार्थ होते हैं जो उच्च आणविक भार वाले यौगिकों से बने होते हैं, जिनका सापेक्ष आणविक भार आमतौर पर 5,000 से अधिक होता है। हालांकि इनकी रासायनिक संरचना में मुख्य रूप से कार्बन (C), हाइड्रोजन (H), ऑक्सीजन (O), नाइट्रोजन (N) और सल्फर (S) शामिल होते हैं, लेकिन इनकी लंबी श्रृंखला वाली आणविक संरचना इन्हें अद्वितीय यांत्रिक और ऊष्मीय गुण प्रदान करती है। प्लास्टिक का उत्पादन राल को आधार सामग्री के रूप में उपयोग करके किया जाता है, जिसमें प्रदर्शन को बढ़ाने के लिए विभिन्न योजक मिलाए जाते हैं।
समझ प्लास्टिक सीएनसी मिलिंग इसके लिए उनकी तापीय संवेदनशीलता, लोचदार व्यवहार और चिप निर्माण विशेषताओं पर ध्यान देने की आवश्यकता है।
इंजीनियरिंग प्लास्टिक की प्रसंस्करण विशेषताएँ
इंजीनियरिंग प्लास्टिक की तापीय चालकता अत्यंत कम होती है—धातुओं की तुलना में केवल 0.3%—और इनका रैखिक विस्तार गुणांक कहीं अधिक होता है (धातुओं की तुलना में 2-20 गुना)। मशीनिंग के दौरान, अधिकांश ऊष्मा उपकरण के किनारे पर केंद्रित होती है। प्लास्टिक सामग्री में ऊष्मा का फैलाव धीमा होने के कारण, स्थानीय अतिपरता आसानी से हो सकती है, जिससे विरूपण, रंग परिवर्तन, पिघलना या जलना भी हो सकता है।
इनका प्रत्यास्थ मापांक धातुओं के प्रत्यास्थ मापांक का लगभग 1/16 से 1/10 भाग ही होता है। अत्यधिक काटने का बल या दबाव डालने से महत्वपूर्ण प्रत्यास्थ विरूपण हो सकता है, जिससे आयामी सटीकता प्रभावित होती है। इसलिए:
- काटने वाले किनारे बहुत तेज होने चाहिए
- क्लैम्पिंग बल को न्यूनतम किया जाना चाहिए।
- काटने की ताकत मध्यम रहनी चाहिए।
प्लास्टिक की कम कठोरता और मजबूती के कारण उन्हें मशीनिंग करना अपेक्षाकृत आसान होता है, लेकिन मापदंडों का अनुचित चयन सतह की गुणवत्ता को जल्दी नुकसान पहुंचा सकता है।
मिलिंग कटर का चयन
प्लास्टिक की कम मजबूती और ताप प्रतिरोध क्षमता के कारण, उपकरण की ज्यामिति एक महत्वपूर्ण भूमिका निभाती है।
अनुशंसित सुविधाओं में शामिल हैं:
- काटने के बल और तापमान को कम करने के लिए बड़ा रेक कोण (25°–30°)
- घर्षण को कम करने के लिए बड़ा क्लीयरेंस कोण (18°–20°)।
- बेहतर चिप निकासी के लिए दो-फ्लूट एंड मिल्स
औजारों में आमतौर पर TiN-कोटेड हाई-स्पीड स्टील और K-टाइप कार्बाइड (जैसे YG6, YG8) जैसी सामग्रियां उपयोग की जाती हैं। बड़े पैमाने पर उत्पादन के लिए, डायमंड-कोटेड औजार बेहतर घिसाव प्रतिरोध और लंबी सेवा आयु प्रदान करते हैं।
प्लास्टिक शीट काटते समय, कम दांतों वाले और चिकने, चौड़े चिप ग्रूव वाले स्लिटिंग सॉ कटर को प्राथमिकता दी जाती है ताकि चिप्स को कुशलतापूर्वक हटाया जा सके।
प्लास्टिक मिलिंग के लिए कटिंग पैरामीटर
प्लास्टिक उच्च तापमान पर आसानी से नरम हो जाते हैं, इसलिए चिप के चिपकने से बचने के लिए अपेक्षाकृत कम कटिंग गति की सलाह दी जाती है। साथ ही, इनकी कम मजबूती के कारण, घर्षण समय को कम करते हुए दक्षता बढ़ाने के लिए अधिक फीड दर और मध्यम कटाई गहराई का उपयोग किया जा सकता है।
प्लास्टिक मिलिंग प्रक्रियाओं में मुख्य उद्देश्य उत्पादकता बनाए रखते हुए गर्मी को नियंत्रित करने के लिए कटिंग गति और फीड दर को संतुलित करना है।
| प्लास्टिक प्रकार | कटाई की गति (मी/मिनट) | फ़ीड दर (मिमी/रिवोल्यूशन) |
|---|---|---|
| पॉलीएमाइड (पीए) | 150 – 180 | 0.25 – 0.35 |
| पॉलीप्रोपाइलीन (पीपी) | 120 – 150 | 0.20 – 0.30 |
| पॉलीकार्बोनेट (पीसी) | 150 – 200 | 0.15 – 0.50 |
| पॉलीयुरेथेन (पीयू) | 90 – 200 | 0.05 – 0.20 |
| पॉलीऑक्सीमेथिलीन (पीओएम) | 200 – 250 | 0.05 – 0.15 |
| फेनोलिक लेमिनेट | 120 – 300 | 0.10 – 0.25 |
| कार्बनिक ग्लास (पीएमएमए) | 15 – 80 | 0.10 – 0.25 |
व्यावहारिक पिसाई विधियाँ
के लिए प्लास्टिक सीएनसी मिलिंग पार्ट्सविशेष रूप से पतली दीवारों वाले घटकों के मामले में, विरूपण को रोकने के लिए मल्टी-पॉइंट लाइट क्लैम्पिंग का उपयोग किया जाना चाहिए। सामान्य वाइस की तुलना में विशेष रूप से निर्मित फिक्स्चर बेहतर होते हैं।
पतली चादरों (1–15 मिमी मोटी) की पिसाई करते समय:
- क्लैम्प को मशीनिंग किनारे के पास रखें।
- छोटे व्यास वाले कटर का प्रयोग करें
- कटाई की त्रिज्यागत गहराई को सीमित करें
- अत्यधिक फीड स्पीड से बचें
क्लाइम्ब मिलिंग (डाउन मिलिंग) की पुरजोर अनुशंसा की जाती है, विशेष रूप से किनारों या कंटूर की मशीनिंग करते समय। यह चिपिंग और किनारे के टूटने को कम करने में सहायक होती है।
फेस मिलिंग के लिए, गोलाकार टूल पथों का उपयोग करते हुए बाहरी किनारे से केंद्र की ओर बढ़ना उचित है। अचानक टूटने और सतह की खराबी से बचने के लिए कटाई के अंत के पास फीड दर कम कर देनी चाहिए।
पीटीएफई जैसे अत्यधिक लचीले प्लास्टिक के लिए, बर्र के निर्माण को कम करने के लिए अत्यंत तेज औजार और प्रति दांत कम फीड (विशेष रूप से फिनिशिंग के निकट) की आवश्यकता होती है।
शीतलन और चिप नियंत्रण
तेज़ गति से मशीनिंग के दौरान, प्लास्टिक के टुकड़े आंशिक रूप से पिघलकर कटिंग एज पर चिपक सकते हैं। चिप्स के फंसने और अस्थिर कटिंग को रोकने के लिए, तापमान कम करने और चिप्स को बेहतर ढंग से बाहर निकालने के लिए पायसीकृत शीतलक का उपयोग किया जाना चाहिए।
निष्कर्ष
प्लास्टिक सीएनसी मिलिंग धातु की मशीनिंग से प्लास्टिक की मशीनिंग काफी अलग होती है। उच्च आयामी सटीकता और सतह की गुणवत्ता प्राप्त करने के लिए तापमान नियंत्रण, सटीक उपकरण ज्यामिति, उचित क्लैम्पिंग और अनुकूलित कटिंग पैरामीटर आवश्यक हैं। ऊष्मा और विरूपण को सावधानीपूर्वक प्रबंधित करके, निर्माता सटीक प्लास्टिक घटकों का स्थिर और कुशल उत्पादन सुनिश्चित कर सकते हैं।
अभी LVMA आजमाएं!
अपने पहले ऑर्डर पर 10% की छूट का आनंद लें, कोई मार्केटिंग ईमेल नहीं।