
 सेवाएं
 सीएनसी मशीनिंग
 मेटल सांचों में ढालना
 धातु की चादर
 प्रोटोटाइप
 अंतः क्षेपण ढलाई
 वास्तुकला एवं सजावटी
 इंडस्ट्रीज
 उपहार और हस्तशिल्प
 नई ऊर्जा
 औद्योगिक उपकरण
 विद्युतीय
 ऑटोमोटिव
 हार्डवेयर
 संसाधन
 नया
 ब्लॉग
 अक्सर पूछे जाने वाले प्रश्न
 डाउनलोड करना



रीड लू
सेल्स इंजीनियर
रीड के पास बिक्री का 5 वर्षों का अनुभव है, जिसमें व्यवसाय प्रबंधन, गुणवत्ता प्रबंधन और तकनीकी लेखन शामिल है। उन्होंने इंजीनियरिंग में स्नातक की डिग्री प्राप्त की है और मशीनिंग और विनिर्माण के क्षेत्र में ज्ञान और अनुभव सीखने और साझा करने के लिए उत्सुक हैं।










पीए इंजेक्शन मोल्डिंग दिशानिर्देश: सिद्धांत, गुणधर्म और प्रक्रिया
प्रकाशन तिथि: 2026-01-03
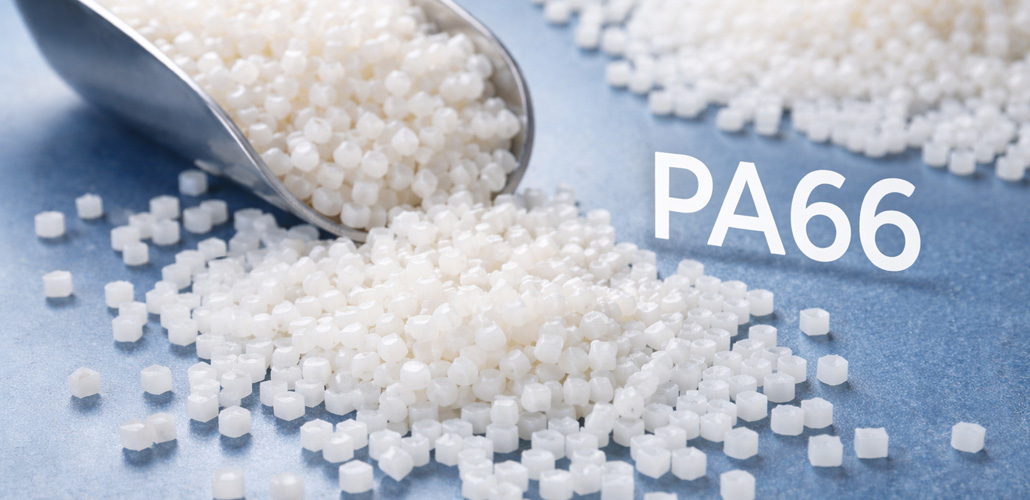
पॉलीएमाइड, जिसे PA भी कहा जाता है, आमतौर पर नायलॉन कहलाता है। यह इंजीनियरिंग प्लास्टिक का एक प्रमुख प्रकार है। इसकी आणविक श्रृंखला में दोहराए जाने वाले एमाइड समूह (–NHCO–) होते हैं जो इसकी मूल संरचना को परिभाषित करते हैं।
ये अत्यधिक ध्रुवीय एमाइड समूह मजबूत हाइड्रोजन बंध बनाते हैं। ये बंध PA को उत्कृष्ट यांत्रिक शक्ति, घिसाव प्रतिरोध, स्व-स्नेहन और रासायनिक प्रतिरोध प्रदान करते हैं।
सामान्य PA प्रकारों में PA6, PA66 और PA12 शामिल हैं, जिनका नाम मोनोमर कार्बन परमाणुओं के आधार पर रखा गया है। PA अर्ध-क्रिस्टलीय होता है, लेकिन इसकी सबसे बड़ी चुनौती उच्च नमी अवशोषण क्षमता है। नमी पर कड़ा नियंत्रण सफल मोल्डिंग सुनिश्चित करता है।
पॉलीएमाइड (PA) की भौतिक विशेषताएँ
उच्च नमी अवशोषण और जल अपघटन का खतरा
PA इंजेक्शन मोल्डिंग में नमी के प्रति संवेदनशीलता सबसे बड़ी चुनौती है। एमाइड समूह आसानी से पानी सोख लेते हैं। संतृप्त होने पर PA6 9.5% से अधिक पानी अवशोषित कर सकता है। पिघले हुए पदार्थ में मौजूद नमी उच्च तापमान पर इसे विघटित कर देती है, जिससे भंगुर पुर्जे, बुलबुले और सतह की खामियां उत्पन्न होती हैं।
अवशोषित पानी PA को नरम कर देता है, जिससे यह अधिक कठोर तो हो जाता है लेकिन आकार में भी बड़ा हो जाता है। मोल्डिंग से पहले कच्चे माल को पूरी तरह से सुखाना आवश्यक है। अनुकूलित मशीनीकृत प्लास्टिक भागडिजाइन में बाद में पानी के अवशोषण से होने वाले आकार में परिवर्तन को भी ध्यान में रखना आवश्यक है।
स्पष्ट क्रिस्टलीकरण व्यवहार
पीए की क्रिस्टलीयता, क्रिस्टलीकरण दर और क्रिस्टल संरचना प्रसंस्करण स्थितियों - विशेष रूप से शीतलन दर - से अत्यधिक प्रभावित होती हैं।
- तेज़ शीतलन (कम मोल्ड तापमान): यह महीन, अपूर्ण क्रिस्टल उत्पन्न करता है, जिससे कठोरता और पारदर्शिता (पतले भागों के लिए) में सुधार होता है, लेकिन इसके परिणामस्वरूप अधिक और असमान संकुचन होता है और आयामी स्थिरता खराब हो जाती है।
- धीमी शीतलन (उच्च मोल्ड तापमान)यह अधिक पूर्ण क्रिस्टलीकरण को बढ़ावा देता है, जिससे कठोरता, मजबूती, आयामी स्थिरता और ताप प्रतिरोध में वृद्धि होती है, हालांकि अत्यधिक क्रिस्टलीयता से भंगुरता हो सकती है।
संकीर्ण गलनांक सीमा और ऊष्मीय ऑक्सीकरण का जोखिम
PA का गलनांक तापमान अपेक्षाकृत सीमित होता है (PA6 ≈ 220 °C, PA66 ≈ 260 °C)। प्रसंस्करण तापमान इतना अधिक होना चाहिए कि प्रवाह सुनिश्चित हो सके, लेकिन साथ ही अत्यधिक गर्मी से बचाव के लिए इसे सावधानीपूर्वक नियंत्रित किया जाना चाहिए। हवा में उच्च तापमान के लंबे समय तक संपर्क में रहने से ऊष्मीय ऑक्सीकरण हो सकता है, जिसके परिणामस्वरूप पीलापन और गुणों में गिरावट आ सकती है।
तेज़ ठोसकरण और उच्च प्रवाह क्षमता
PA पिघले पदार्थों में कम श्यानता और उत्कृष्ट प्रवाह क्षमता होती है, लेकिन तापमान गलनांक से नीचे गिरने पर क्रिस्टलीकरण के कारण श्यानता तेजी से बढ़ जाती है। इसके लिए आवश्यकता होती है तेज़ इंजेक्शन सिकुड़न की भरपाई के लिए पर्याप्त गति और पर्याप्त दबाव।
पीए इंजेक्शन मोल्डिंग के लिए प्रमुख प्रक्रिया पैरामीटर
सामग्री को पहले से सुखाना (महत्वपूर्ण चरण)
सुखाने की प्रक्रिया अनिवार्य है और इस पर कड़ाई से नियंत्रण रखा जाना चाहिए।
उपकरण: -40 डिग्री सेल्सियस से कम ओस बिंदु वाले डिह्यूमिडिफाइंग ड्रायर का उपयोग करें।
सुखाने की स्थितियाँ:
- PA6: 80–100 °C पर 4–6 घंटे के लिए (ऑक्सीकरण से बचने के लिए 110 °C से अधिक न करें)।
- PA66: 100–120 डिग्री सेल्सियस पर 4–8 घंटे के लिए।
ग्लास-फाइबर प्रबलित ग्रेडसुखाने का समय 1-2 घंटे बढ़ा दें।
नमी की मात्रा संबंधी आवश्यकताएँ:
- उच्च-प्रदर्शन अनुप्रयोगों के लिए
सुखाने के बाद सामग्री का तुरंत उपयोग किया जाना चाहिए। मशीन बंद करते समय, बैरल को एक स्थिर पॉलिमर (जैसे, एचडीपीई) से साफ करें या नमी के अवशोषण और क्षरण को रोकने के लिए बैरल का तापमान 160 डिग्री सेल्सियस से नीचे रखें।
पिघलने के तापमान का नियंत्रण
इस प्रक्रिया के दौरान प्लास्टिक के पुर्जों की इंजेक्शन मोल्डिंग को अनुकूलित करनातापमान को एक सीमित दायरे में ही रखना आवश्यक है ताकि प्रवाह सुनिश्चित हो सके और साथ ही क्षरण से भी बचा जा सके।
सामान्य नियमगलनांक से 20-50 डिग्री सेल्सियस ऊपर; कभी भी 300 डिग्री सेल्सियस से अधिक न हो।
पीए6अनुशंसित पिघलने का तापमान 230–260 °C; पिछला क्षेत्र: 210–230 °C | अगला क्षेत्र: 240–260 °C
पीए66अनुशंसित पिघलने का तापमान 260–290 °C; पिछला क्षेत्र: 240–260 °C | अगला क्षेत्र: 270–290 °C
नोजल तापमानसामने वाले क्षेत्र की तुलना में 5-10 डिग्री सेल्सियस कम, लेकिन जमने से रोकने के लिए गलनांक से ऊपर।
मोल्ड तापमान अनुकूलन
अनेक कस्टम इंजेक्शन मोल्डिंग निर्माता हमारा मानना है कि मोल्ड का तापमान पीए उत्पादों की क्रिस्टलीयता को नियंत्रित करने का सबसे प्रभावी उपकरण है, जिससे उनके अंतिम प्रदर्शन गुणों का निर्धारण होता है।
- सामान्य सीमा: 60–120 डिग्री सेल्सियस
- मोल्ड का उच्च तापमान (80–120 डिग्री सेल्सियस): आयामी स्थिरता, कठोरता, ताप प्रतिरोध और सतह की चमक में सुधार करता है। एकसमान संकुचन को बढ़ावा देता है और आंतरिक तनाव को कम करता है। मोटी दीवार वाले, बिना सुदृढ़ीकरण वाले पीए भागों के लिए आवश्यक है।
- मोल्ड का कम तापमान (60–80 डिग्री सेल्सियस): इससे चक्र का समय कम हो जाता है और कठोरता बढ़ जाती है, लेकिन इसके परिणामस्वरूप अधिक संकुचन, खराब आयामी सटीकता और क्रिस्टलीकरण के बाद विरूपण की संभावना बढ़ जाती है।
- ग्लास-फाइबर प्रबलित पीए के लिए, फाइबर के एक्सपोजर, सतह की खुरदरापन और ताना-बाना को कम करने के लिए उच्च मोल्ड तापमान (80-100 डिग्री सेल्सियस) की सिफारिश की जाती है।
इंजेक्शन की गति, दबाव और धारण क्षमता
- इंजेक्शन गतिकैविटी को पूरी तरह से भरने और वेल्ड लाइन की मजबूती बढ़ाने के लिए उच्च गति की अनुशंसा की जाती है। यह प्रबलित ग्रेड में ग्लास फाइबर के एकसमान वितरण को भी बढ़ावा देता है।
- इंजेक्शन दबावआमतौर पर 60-100 एमपीए; प्रबलित ग्रेड के लिए उच्च दबाव की आवश्यकता होती है।
- दबाव और समय को बनाए रखनाPA की उच्च क्रिस्टलीकरण संकुचन दर के कारण यह अत्यंत महत्वपूर्ण है। होल्डिंग प्रेशर इंजेक्शन प्रेशर का 50-80% होना चाहिए और गेट फ्रीज-ऑफ होने तक इसे बनाए रखना चाहिए। अपर्याप्त होल्डिंग प्रेशर के कारण सिंक मार्क्स, रिक्त स्थान और छोटे आकार के पुर्जे बन सकते हैं।
बैक प्रेशर और स्क्रू स्पीड
- पेंच की गति: मध्यम-कम, आमतौर पर 40-70 आरपीएम, ताकि अत्यधिक अपरूपण तापन से बचा जा सके।
- वापस दबावकम बैक प्रेशर (5-15 बार) पिघले हुए पदार्थ को समरूप बनाने और फंसी हुई हवा को निकालने के लिए पर्याप्त है। अत्यधिक बैक प्रेशर से अपरूपण ऊष्मा बढ़ती है और इससे बचना चाहिए।
मोल्ड डिजाइन और सहायक विचार
- वेंटिलेशनतेज़ भरने की गति और नमी वाष्प निकलने की संभावना के कारण पर्याप्त वेंटिलेशन आवश्यक है। अनुशंसित वेंटिलेशन गहराई: 0.015–0.025 मिमी।
- गेटिंग सिस्टम: पर्याप्त बड़े कोल्ड-स्लग वेल वाले छोटे और मोटे रनर। गेट का आकार थोड़ा बड़ा होने से शियर हीटिंग कम करने और पैकिंग बेहतर करने में मदद मिलती है।
- शीतलन प्रणाली: मोल्ड के तापमान को स्थिर बनाए रखने के लिए यह एकसमान और कुशल होना चाहिए, खासकर उच्च तापमान मोल्डिंग के लिए।
सामान्य दोष और उनके समाधान
चांदी जैसी धारियाँ, बुलबुले, खुरदरी सतह
यह समस्या आमतौर पर अपर्याप्त सुखाने के कारण होती है (90% से अधिक मामलों में)। सुखाने की स्थितियों की तुरंत जाँच करें। अत्यधिक पिघलने का तापमान भी इसका कारण हो सकता है।
आयामी अस्थिरता
कस्टम इंजेक्शन मोल्डेड प्लास्टिक पार्ट्स के आयामों में अस्थिरता मुख्य रूप से नमी अवशोषण और क्रिस्टलीकरण के बाद होती है। क्रिस्टलीकरण को स्थिर करने के लिए पूरी तरह से सूखी सामग्री का उपयोग करें और मोल्ड का तापमान 80 डिग्री सेल्सियस से ऊपर बनाए रखें।
अत्यधिक भंगुरता
यह अत्यधिक सुखाने (ऑक्सीकरण), अत्यधिक पिघलने के तापमान (थर्मल डिग्रेडेशन), या कम मोल्ड तापमान के कारण होने वाले उच्च आंतरिक तनाव के परिणामस्वरूप हो सकता है। सुखाने और तापमान सेटिंग्स को तदनुसार समायोजित करें।
सिंक मार्क्स और रिक्त स्थान
होल्डिंग प्रेशर और होल्डिंग टाइम बढ़ाएं, स्किन सॉलिडिफिकेशन में देरी करने के लिए मोल्ड का तापमान बढ़ाएं, और मोटे सेक्शन के पास गेट की स्थिति को अनुकूलित करें।
ग्लास फाइबर एक्सपोजर (फाइबर फ्लोट)
मोल्ड और पिघलने के तापमान को बढ़ाएं, इंजेक्शन की गति बढ़ाएं, स्क्रू मिक्सिंग दक्षता में सुधार करें और उपयुक्त प्रबलित पीए ग्रेड का चयन करें।
निष्कर्ष
सही का चुनाव करना कस्टम इंजेक्शन मोल्डिंग निर्माता आपके नायलॉन उत्पादों के लिए इंजेक्शन मोल्डिंग की गुणवत्ता अत्यंत महत्वपूर्ण है। LVMA के पास इंजेक्शन मोल्डिंग की एक संपूर्ण आपूर्ति श्रृंखला है, जो दो-रंग इंजेक्शन मोल्डिंग और इंसर्ट मोल्डिंग जैसी विभिन्न प्रकार की सेवाएं प्रदान करती है। LVMA की टीम अपनी विशेषज्ञता का उपयोग करके आपको सलाह देगी और आपके सभी सवालों के जवाब देगी।
अभी LVMA आजमाएं!
अपने पहले ऑर्डर पर 10% की छूट का आनंद लें, कोई मार्केटिंग ईमेल नहीं।