
 خدمات
 ماشینکاری CNC
 ریختهگری تحت فشار
 ورق فلزی
 نمونهسازی اولیه
 قالبگیری تزریقی
 معماری و دکوراسیون
 صنایع
 هدیه و صنایع دستی
 انرژی نو
 تجهیزات صنعتی
 برق
 خودرو
 سختافزار
 منابع
 جدید
 وبلاگ
 سوالات متداول
 دانلود



رید لو
مهندس فروش
رید ۵ سال سابقه فروش، از جمله مدیریت بازرگانی، مدیریت کیفیت و نویسندگی فنی دارد. او دارای مدرک لیسانس مهندسی است و به یادگیری و به اشتراک گذاشتن دانش و تجربیات در زمینه ماشینکاری و تولید علاقه زیادی دارد.










راهنمای قالبگیری تزریقی پلیاتیلن: پردازش و رفتار LDPE و HDPE
تاریخ انتشار: ۲۴-۰۳-۲۰۲۶
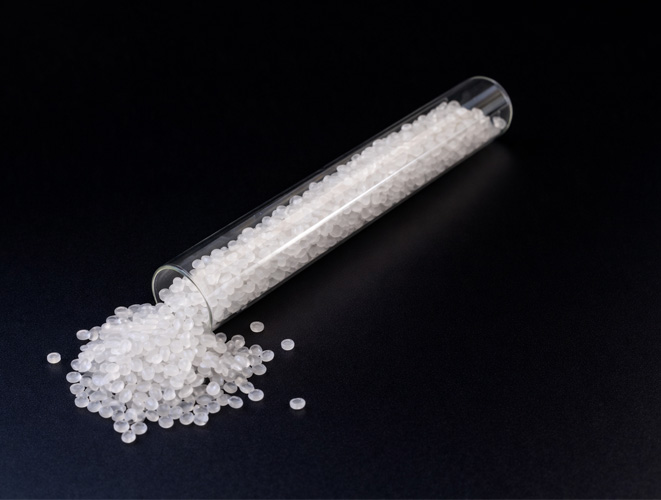
قالبگیری تزریقی پلیاتیلن یکی از پرکاربردترین روشهای فرآوری پلیمر در تولید مدرن است. پلیاتیلن به عنوان یک ترموپلاستیک نیمه بلوری با ویژگیهای جریانپذیری عالی، برای طیف وسیعی از کاربردها مناسب است.
درک رفتار پردازشی آن برای دستیابی به کیفیت ثابت قطعه و به حداقل رساندن عیوب ضروری است. پلی اتیلن عمدتاً در دو گرید موجود است: پلی اتیلن سبک (LDPE) و پلی اتیلن سنگین (HDPE)که هر کدام الزامات پردازش متمایزی دارند که در این راهنما پوشش داده شده است.
ویژگیهای پردازش قالبگیری تزریقی پلیاتیلن
بدون نیاز به خشک کردن اولیه
پلیاتیلن بسیار آبگریز است و جذب رطوبت آن بسیار کمتر از 0.01٪ است. برخلاف رزینهای جاذب رطوبت مانند نایلون یا پلیکربنات، پلیاتیلن را میتوان مستقیماً و بدون هیچ گونه خشک کردن قبلی به دستگاه قالبگیری تزریقی وارد کرد - که باعث صرفهجویی در انرژی و کاهش زمان آمادهسازی چرخه میشود.
جریان مذاب عالی و فشار تزریق پایین
ساختار مولکولی انعطافپذیر پلیاتیلن و نیروهای بین مولکولی ضعیف آن، مذابی با ویسکوزیته پایین و جریانپذیری فوقالعاده تولید میکند. این امر به ماده اجازه میدهد تا حفرههای دیواره نازک و مسیر جریان طولانی را بدون فشار تزریق بیش از حد، معمولاً در محدوده ۵۰ تا ۱۰۰ مگاپاسکال، پر کند. مذاب پلیاتیلن همچنین رفتار غیرنیوتنی ضعیفی از خود نشان میدهد - نوسانات سرعت برشی و دما در بازه زمانی معمول فرآیند، تأثیر نسبتاً کمی بر ویسکوزیته دارند و قالبگیری تزریقی پلیاتیلن را از نظر رئولوژیکی به فرآیندی قابل بخشش تبدیل میکنند.
انقباض زیاد و تاب برداشتن جهتدار
انقباض یکی از مهمترین چالش ها در ... قالب گیری تزریقی PEپلیاتیلن به طور قابل توجهی منقبض میشود - LDPE حدود ۱.۲۲٪ و HDPE حدود ۱.۵٪ - و این انقباض ناهمسانگرد است و بین جهت جریان و عرضی متفاوت است. این رفتار جهتدار، تاب برداشتن را به یک نگرانی جدی تبدیل میکند، به خصوص برای قطعات مسطح یا نامتقارن. یکنواختی خنککاری قالب تأثیر مستقیم و قابل توجهی بر ثبات انقباض دارد، بنابراین خنککاری یکنواخت و پایدار ضروری است.
بلورینگی، خنکسازی و خواص قطعه
به عنوان یک پلیمر بلوری، خواص مکانیکی PE به شدت تحت تأثیر نحوه بلورینگی آن در حین خنک شدن است. دمای بالاتر قالب، سرعت خنک شدن را کاهش میدهد و قطعاتی با بلورینگی بیشتر - و در نتیجه سختی و استحکام بالاتر - تولید میکند، اما به قیمت افزایش انقباض و زمان چرخه طولانیتر. دمای قالب نیز باید به طور یکنواخت در سراسر حفره حفظ شود. گرادیان دما مستقیماً به انقباض افتراقی و تاب برداشتن منجر میشود. علاوه بر این، مذاب PE به طور کلی به آرامی خنک میشود، بنابراین قالبها باید به سیستمهای خنککننده قوی مجهز شوند و قطعات باید به اندازه کافی در حفره بمانند تا قبل از بیرون انداختن کاملاً جامد شوند.
نرمسازی، اکسیداسیون و پایداری حرارتی
با وجود نقطه ذوب متوسط، پلیاتیلن ظرفیت گرمایی ویژه نسبتاً بالایی دارد، به این معنی که برای نرمسازی مؤثر آن به توان گرمایشی کافی در بشکه نیاز است. در حالت مذاب، پلیاتیلن مستعد تخریب اکسیداتیو است - قرار گرفتن طولانی مدت مذاب در معرض اکسیژن باعث تغییر رنگ و کاهش وزن مولکولی میشود.
بنابراین باید از زمانهای اقامت طولانی در دماهای بالا اجتناب شود. از جنبه مثبت، پلیاتیلن از نظر حرارتی در دمای تقریباً زیر ۳۰۰ درجه سانتیگراد پایدار است، بنابراین تغییرات جزئی دما در بازه زمانی معمول فرآیند، تأثیر معناداری بر کیفیت قطعه ندارد.
انتخاب گیت و بیرون انداختن قطعه
طراحی دریچه تأثیر زیادی بر تنش داخلی و یکنواختی انقباض دارد. قطعات قالبگیری شده پلی اتیلنی. دریچههای اسپرو مستقیم تمایل به تقویت تنش پسماند و بدتر کردن تابخوردگی جهتدار دارند، بنابراین دریچههای فن یا پین که دور از ابعاد بحرانی قرار میگیرند، معمولاً ترجیح داده میشوند. در سمت بیروناندازی، قطعات پلیاتیلن نسبتاً نرم هستند و به راحتی از قالب خارج میشوند. برشهای زیرین کمعمق اغلب میتوانند با نیرو و بدون نیاز به اقدامات جانبی یا هستههای تاشو آزاد شوند.
پارامترهای پردازش کلید
سه پارامتر، هسته هر ... را تعریف میکنند. پلی اتیلنقالبگیری تزریقیتنظیمات: دمای سیلندر، دمای قالب و فشار تزریق. انجام صحیح این موارد، پایه و اساس تولید مداوم و بدون نقص است.
دمای بشکه
دمای بشکه باید حداقل 10 درجه سانتیگراد بالاتر از نقطه ذوب PE تنظیم شود تا از تخریب کامل دامنههای کریستالی اطمینان حاصل شود. شیب دما از عقب به جلو، روش استاندارد است:
- پلی اتیلن سبک (LDPE)۱۴۰–۲۰۰℃ (ناحیه عقب در انتهای پایینی، نازل در انتهای بالایی)
- پلی اتیلن سنگین: تقریباً ۲۲۰ درجه سانتیگراد، با همان شیب از عقب به جلو
نرخ جریان مذاب رزین (MFR)، هندسه مارپیچ و پیچیدگی قطعه، همگی بر محل قرارگیری نقطه تنظیم بهینه در این محدودهها تأثیر میگذارند.
دمای قالب
دمای قالب، اهرم اصلی برای کنترل بلورینگی، کیفیت سطح و انقباض در قالبگیری تزریقی پلیاتیلن است. دماهای بالاتر بلورینگی و سختی قطعه را افزایش میدهند اما انقباض و زمان چرخه را افزایش میدهند؛ دماهای پایینتر برعکس عمل میکنند.
- پلی اتیلن سبک (LDPE): 30-45℃
- پلی اتیلن سنگین: 40-65℃ (معمولاً 10-20℃ بالاتر از LDPE)
توزیع یکنواخت دما در سراسر حفره قالب به اندازه نقطه تنظیم مطلق مهم است. نقاط داغ یا مناطق سرد مستقیماً به انقباض و تاب برداشتن افتراقی تبدیل میشوند.
فشار تزریق
ویژگیهای جریانپذیری عالی پلیاتیلن به این معنی است که فشارهای تزریق نسبتاً پایین برای اکثر کاربردها کافی است - معمولاً ۵۰ تا ۱۰۰ مگاپاسکال. قطعات با دیواره ضخیم و از نظر هندسی ساده را میتوان تا انتهای پایین این محدوده اجرا کرد، در حالی که قطعات با دیواره نازک یا مسیر جریان پیچیده ممکن است به فشارهایی نزدیک به ۱۰۰ مگاپاسکال نیاز داشته باشند. در جایی که هندسه اجازه میدهد، باید از فشار بیش از حد اجتناب شود، زیرا خطر فلاش، تراکم بیش از حد و تنش پسماند را افزایش میدهد.
LDPE در مقابل HDPE - مرجع سریع
| پارامتر | پلی اتیلن سبک (LDPE) | پلی اتیلن سنگین |
| دمای بشکه | ۱۴۰–۲۰۰℃ | حدود ۲۲۰ درجه سانتیگراد |
| دمای قالب | ۳۰–۴۵℃ | ۴۰–۶۵℃ |
| فشار تزریق | ۵۰–۱۰۰ مگاپاسکال | ۵۰–۱۰۰ مگاپاسکال |
| نرخ انقباض | ۱.۲۲٪ | حدود ۱.۵٪ |
| خشک کردن اولیه مورد نیاز است | خیر | خیر |
| جذب رطوبت |
|
|
نتیجهگیری
قالب گیری تزریقی پلی اتیلنکنترل دقیق فرآیند، مزیت محسوب میشود. جریانپذیری عالی و حساسیت کم به رطوبت، پلیاتیلن را به مادهای در دسترس تبدیل میکند، اما انقباض زیاد، تمایل به تاب برداشتن جهتدار و حساسیت آن به دمای قالب، توجه دقیق به راهاندازی و طراحی قالب را میطلبد.
چه با LDPE کار کنید و چه با HDPE، موفقیت به کنترل دمای مذاب، دمای قالب و یکنواختی خنک شدن بستگی دارد - سه رکن اصلی پایداری پلی اتیلن قالبگیری تزریقیلطفا LVMA را دنبال کنید، ما مرتباً اطلاعات را بهروزرسانی خواهیم کرد تا به شما در یادگیری بیشتر در مورد قالبگیری تزریقی کمک کنیم.
همین حالا LVMA را امتحان کنید!
از ۱۰٪ تخفیف در اولین سفارش خود بهرهمند شوید، بدون نیاز به ایمیلهای تبلیغاتی