
 خدمات
 ماشینکاری CNC
 ریختهگری تحت فشار
 ورق فلزی
 نمونهسازی اولیه
 قالبگیری تزریقی
 معماری و دکوراسیون
 صنایع
 هدیه و صنایع دستی
 انرژی نو
 تجهیزات صنعتی
 برق
 خودرو
 سختافزار
 منابع
 جدید
 وبلاگ
 سوالات متداول
 دانلود


0102۰۳0405
مزایا و معایب ریختهگری تحت فشار: آنچه باید بدانید
۲۰۲۵-۰۸-۰۸
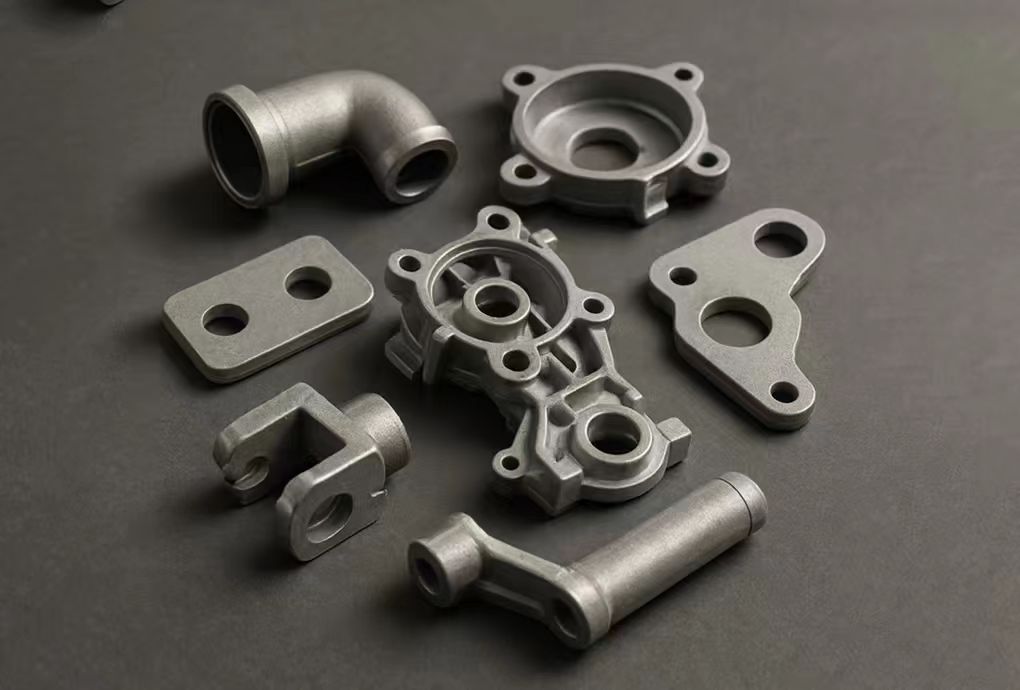
ریختهگری تحت فشار (Die Casting) یک فرآیند شکلدهی فلزات است که به طور گسترده مورد استفاده قرار میگیرد و اغلب برای تولید مقادیر زیادی از قطعات فلزی استفاده میشود. از قطعات خودرو گرفته تا لوازم الکترونیکی مصرفی، این فرآیند نقش کلیدی در تولید مدرن ایفا میکند. درک مزایا و محدودیتهای آن قبل از تصمیمگیری در مورد اینکه آیا با نیازهای توسعه محصول شما مطابقت دارد یا خیر، ضروری است.
اگرچه ریختهگری تحت فشار سرعت، ثبات و مقرونبهصرفه بودن را برای تولید در مقیاس بزرگ ارائه میدهد، اما چالشهایی مانند هزینههای بالای ابزار و انعطافپذیری محدود مواد را نیز به همراه دارد. این مقاله به بررسی فرآیند ریختهگری تحت فشار، مزایا و معایب اصلی آن میپردازد و هدف آن کمک به شما در تصمیمگیری آگاهانهتر هنگام انتخاب روش تولید است.
ریختهگری تحت فشار چیست؟
ریختهگری تحت فشار (Die Casting) یک فرآیند ریختهگری فلز است. این فرآیند شامل ریختن فلز مذاب در قالب فولادی است، سپس فلز خنک و جامد میشود تا شکل نهایی را تشکیل دهد. این قالبها با دقت ماشینکاری میشوند تا اشکال پیچیدهای با دقت ابعادی عالی تولید کنند. سطوح صافپس از جامد شدن فلز، قالب باز میشود و قطعه نهایی را بیرون میریزد که آماده پردازش یا استفاده بیشتر است.
انواع مختلفی از فرآیندهای ریختهگری تحت فشار وجود دارد، از جمله ریختهگری تحت فشار محفظه گرم، ریختهگری تحت فشار محفظه سرد، ریختهگری تحت فشار در خلاء و ریختهگری تحت فشار فشاری. هر روش برای مواد، اندازه قطعات و الزامات عملکرد مختلف مناسب است. انتخاب فرآیند به عواملی مانند نوع آلیاژ، سرعت تولید و مقرون به صرفه بودن بستگی دارد.
ماشینهای ریختهگری تحت فشار محفظه گرم برای پردازش فلزات با نقطه ذوب پایین مانند روی و منیزیم ایدهآل هستند. زیرا فلز درون محفظه ذوب میشود. دستگاه ریخته گری تحت فشار، زمان چرخه کوتاه و راندمان بالا است. ریختهگری تحت فشار محفظه سرد ماشینها برای پردازش فلزات با نقطه ذوب بالاتر مانند آلومینیوم استفاده میشوند. در ماشینهای ریختهگری تحت فشار با محفظه سرد، فلز مذاب به طور خودکار در محفظه ریختهگری تحت فشار ریخته میشود و آنها را برای کاربردهای با استحکام بالا مناسب میسازد.
کاربردهای ریختهگری تحت فشار
خودرو
ریختهگری تحت فشار به طور گسترده در بخش خودرو برای تولید قطعات فلزی پیچیده و با استحکام بالا در حجم زیاد استفاده میشود. این روش از طراحی سبک و راندمان تولید بالا پشتیبانی میکند.
محصولات نمونه:
- بلوکهای موتور
- محفظههای گیربکس
- چرخهای آلیاژی
الکترونیک و ارتباطات
ریختهگری تحت فشار برای ساخت محفظهها و قطعات دقیق، مقاوم در برابر گرما و بادوام برای دستگاههای الکترونیکی ایدهآل است.
محصولات نمونه:
- قابهای فلزی گوشیهای هوشمند
- پایههای هیت سینک
- محفظههای تقویتکننده سیگنال
هوافضا
ریختهگری تحت فشار در حوزه هوافضا برای قطعات غیرسازهای که نیاز به تولید سبک و دقیق دارند، کاربرد دارد.
محصولات نمونه:
- پوششهای ابزار ناوبری
- براکتهای داخلی
- پوششهای پنل کنترل
انواع ریختهگری تحت فشار
ریختهگری تحت فشار عمدتاً به فرآیندهای محفظه سرد و محفظه گرم تقسیم میشود. این دو روش نقش حیاتی در تولید مدرن دارند و هر کدام برای مواد خاص و نیازهای تولید مناسب هستند. درک تفاوتهای آنها برای انتخاب فرآیند مناسب جهت تضمین کیفیت، کارایی و کنترل هزینه ضروری است.
ریختهگری تحت فشار با محفظه سرد
ریختهگری تحت فشار با محفظه سرد برای فلزات با نقطه ذوب بالا مانند آلومینیوم و مس ایدهآل است. فلز مذاب در یک محفظه تزریق ریخته میشود و سپس تحت فشار زیاد به داخل قالب رانده میشود.
این فرآیند برای فلزاتی با نقطه ذوب نسبتاً بالا مناسب است. آلیاژهای آلومینیومبا نقطه ذوب تقریباً ۴۶۳ درجه سانتیگراد (۸۶۵ درجه فارنهایت) و رسیدن به دماهای بالا تا ۶۷۱ درجه سانتیگراد (۱۲۴۰ درجه فارنهایت)، کاندیداهای معمول برای ریختهگری تحت فشار با محفظه سرد هستند.
ریختهگری تحت فشار محفظه سرد قطعات متراکم و محکمی با خواص مکانیکی عالی تولید میکند که آن را برای قطعات بزرگ یا پیچیده مناسب میسازد. قطعات خودرو، محفظه موتور و اجزای سازهای که نیاز به دوام و دقت دارند از طریق ریختهگری تحت فشار محفظه سرد تولید میشوند.
ریختهگری تحت فشار محفظه داغ
ریختهگری تحت فشار محفظه گرم برای آلیاژهای با نقطه ذوب پایین مانند روی، سرب و منیزیم بهترین گزینه است. سیستم تزریق در فلز مذاب غوطهور میشود و امکان چرخههای سریعتر را فراهم میکند.
راندمان بالا و عالی ارائه میدهد پرداخت سطحکه آن را برای قطعات تولیدی کوچک و با حجم بالا ایدهآل میکند.
محصولات معمول شامل لوازم الکترونیکی مصرفی، اتصالات سختافزاری و قطعات تزئینی با جزئیات دقیق است.
مراحل ریختهگری تحت فشار
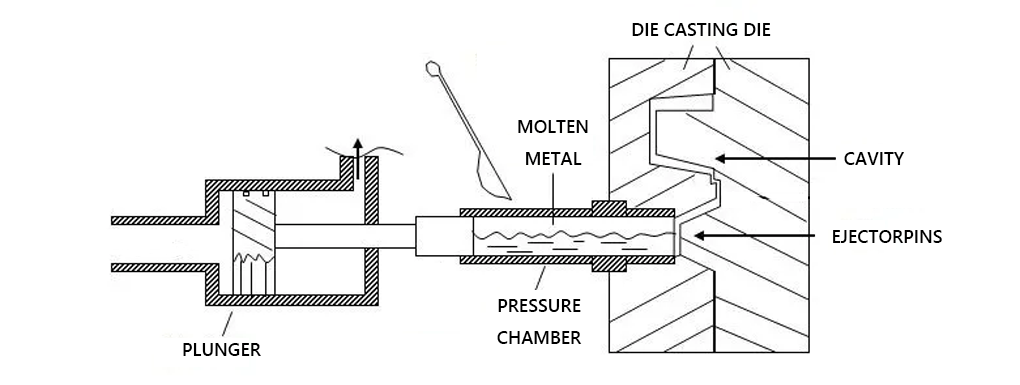
۱. توسعه کپک
قالبهای مورد استفاده در ریختهگری تحت فشار، قالبهای فلزی با طراحی دقیق هستند که هندسه آنها کاملاً با محصول نهایی مطابقت دارد. مهندسان از CAD/CAM و CFD (دینامیک سیالات محاسباتی) برای انجام شبیهسازیهای دقیق، از جمله اصطکاک داخلی، سرعت جریان و اتلاف گرما در هنگام ریختن، استفاده میکنند.
پس از تأیید شبیهسازیهای دیجیتال، نقشههای فنی و پارامترهای فرآیند (شامل تلرانسها و ظرفیت دستگاه) به یک قالبساز باتجربه تحویل داده میشود. این متخصصان با استفاده از فناوری ماشینکاری CNC، قالب را تولید کرده و یک آزمایش برای تأیید عملکرد انجام میدهند. قالب علاوه بر حفره، شامل راهگاهها، سیستم خنککننده و مکانیزم بیرونانداز نیز میشود.
طراحی قالب، حساسترین مرحله در ریختهگری تحت فشارطراحی عالی قالب میتواند ضایعات مواد و تغییر شکل را کاهش داده و بهرهوری را بهبود بخشد.
۲. نصب و تنظیم قالب
قالب از دو بخش تشکیل شده است: قالب متحرک و قالب ثابتقالب ثابت به دستگاه متصل شده و ثابت میماند. قالب متحرک قابل جدا شدن است و میتوان آن را برای برداشتن قطعه ریختهگری جدا کرد.
قبل از شروع تولید، هنوز مراحل مقدماتی وجود دارد که باید انجام شود.
قبل از ماشینکاری، قالب باید تمیز و پیش گرم شود و سطح قالب باید با یک عامل جداکننده و یک پوشش عایق پوشانده شود. هدف از روان کننده، تنظیم دمای قالب و اصطکاک در حین خارج کردن از قالب است.
۳. تزریق فلز مذاب
در این مرحله، آلیاژ مذاب به داخل حفره قالب تزریق میشود. دو تکنیک اصلی وجود دارد:
ریختهگری تحت فشار گرانشی (gravity die casting) یک روش ریختهگری تحت فشار است که در آن فلز مذاب با وزن خود از ورودی قالب به داخل قالب جریان مییابد. ریختهگری تحت فشار گرانشی استحکام مکانیکی بهتری و تخلخل کمتری ارائه میدهد.
ریختهگری تحت فشار بالاکه در آن فلز مذاب با فشاری بین ۱۰۰ تا ۱۸۰۰ بار (۱۴۰۰ تا ۲۶۰۰۰ psi) به داخل قالب رانده میشود.
روشهای ریختهگری فشار بالا، پر شدن بهتر قالب را تضمین میکنند، تولید اشکال دیواره نازک و پیچیده را امکانپذیر میسازند، سطح نهایی و ثبات ابعادی بهتری را فراهم میکنند و عموماً نیاز به ماشینکاری ثانویه را کاهش میدهند.
۴. جامدسازی و خنکسازی
فلز از دروازه عبور میکند، کاملاً پر میشود قالب ریخته گری حفره ایجاد میشود و شروع به خنک شدن و جامد شدن میکند. کنترل سرعت خنک شدن برای دستیابی به ساختار داخلی مطلوب و جلوگیری از تنشهای حرارتی یا نقصها بسیار مهم است.
خنکسازی یکنواخت به کاهش عیوب سطحی، تخلخل یا ترکهای داخلی کمک میکند و تضمین میکند که ریختهگری نهایی مطابق با استانداردهای کیفیت باشد.
5. ریختهگری و بیرونریزی
پس از انجماد قطعه، قالب باز شده و قطعه ریختهگری شده خارج میشود. این فرآیند بسته به مقیاس تولید میتواند خودکار یا دستی باشد.
پینهای پران تعبیهشده در قالب، قطعه ریختهگری شده را به صورت کنترلشده خارج میکنند و آسیبهای احتمالی را به حداقل میرسانند و چرخههای تولید را سرعت میبخشند.
۶. پرداخت نهایی پس از ریختهگری
پس از بیرون انداختن، ممکن است مواد اضافی مانند اسپروها، راهگاهها یا جرقه در قطعه ریختهگری باقی بمانند. این مواد معمولاً با ذوب مجدد جدا شده و بازیافت میشوند.
مزیت ریختهگری تحت فشار
تشکیل یک مرحلهای اشکال پیچیده
ریختهگری تحت فشار این امکان را فراهم میکند که تشکیل دقیق و تک مرحلهای هندسههای پیچیدهشامل دیوارهای نازک، دندههای ظریف و ساختارهای داخلی پیچیده - که نیاز به جوشکاری یا مونتاژ را از بین میبرد و یکپارچگی ساختاری را تضمین میکند.
تولید انبوه سریع
با زمان چرخه کوتاه و اتوماسیون بالاریختهگری تحت فشار برای تولید با حجم متوسط تا زیاد ایدهآل است. هر چرخه ریختهگری میتواند فقط چند ثانیه طول بکشد و خروجی سریع را بدون به خطر انداختن ثبات محصول امکانپذیر میسازد.
تولید مقرون به صرفه
اگرچه هزینههای اولیه ابزارآلات میتواند بالا باشد، هزینه پایین به ازای هر واحد در تولید انبوه ریختهگری تحت فشار را بسیار اقتصادی میکند. نیاز حداقلی به ماشینکاری ثانویه نیز به صرفهجویی کلی در هزینهها کمک میکند.
پرداخت سطح صاف
ویژگی قطعات ریختهگری شده صافی سطح عالی و جزئیات دقیق، که اغلب به پرداخت اضافی کمی نیاز دارد یا اصلاً نیازی ندارد. این امر نیاز به پرداخت، رنگآمیزی یا آبکاری را در بسیاری از کاربردها کاهش میدهد.
محدودیتهای ریختهگری تحت فشار
سرمایهگذاری اولیه بالا
ریختهگری تحت فشار به هزینههای اولیه قابل توجهی برای طراحی قالب (ابزار) و ساخت نیاز دارد. این امر آن را برای تولید با حجم زیاد مناسبتر میکند، زیرا هزینه ابزار باید در بسیاری از قطعات مستهلک شود تا مقرون به صرفه باشد.
محدودیتهای اندازه قطعه
ریختهگری تحت فشار به دلیل محدودیتهای تناژ دستگاه و اندازه قالب، معمولاً برای قطعات بسیار بزرگ مناسب نیست. این روش برای قطعات کوچک تا متوسط که در آنها دقت و تکرارپذیری بالا مورد نیاز است، بهترین عملکرد را دارد.
نتیجهگیری
ریختهگری تحت فشار یک روش تولید بسیار کارآمد است که میتواند به راحتی قطعات پیچیده و با دقت بالا تولید کند. این روش مزایایی مانند زمان تولید سریعتر، دقت ابعادی بیشتر و کیفیت سطح برتر را ارائه میدهد. ریختهگری تحت فشار آلومینیوم به یک فرآیند کلیدی در طراحی سبک، به ویژه در بخش خودرو تبدیل شده است و به کاهش وزن کلی بدون کاهش دوام کمک میکند.